products.productRange
مجموعه کامل شیرهای صنعتی برای تمامی کاربردها.
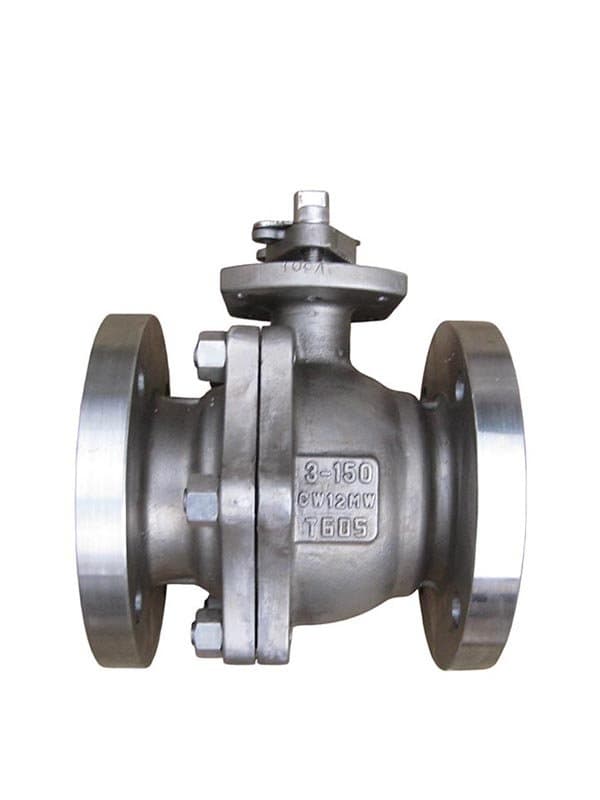
شیر Hastelloy
چرا هاستلوی وقتی سیال فرآیندی شما قابل مهار نیست، از فولاد ضد زنگ بهتر است بیایید رک باشیم. اگر آلیاژ ۳۱۶L در سیستم شما دوام میآورد، نیازی به Hastelloy ندارید. اما اگر قبلاً شاهد سوراخ شدن، ترک خوردن یا حل شدن شیرهای استیل ضد زنگ در عرض شش ماه بودهاید، در منطقهای هستید که این آلیاژ نیکل-مولیبدن-کروم قیمت گزافی برای آن تعیین میکند. هاستلوی C276 فقط «فولاد ضد زنگ بهتر» نیست. شیمی آن اساساً متفاوت است. محتوای ۱۶٪ مولیبدن به آن شانس مقابله با اسیدهای احیاکننده (هیدروکلریک، سولفوریک در سطوح غلظتی که 316L را زندهزنده میخورند) میدهد. ۱۵٪ کروم و ۴٪ تنگستن شرایط اکسیدکننده را مدیریت میکنند. اکثر مواد در یک انتهای این طیف شکست میخورند. C276 هر دو را پوشش میدهد. به همین دلیل در واحدهای گوگردزدایی گازهای دودکش ظاهر میشود—دوغاب در آن اسکرابرها بسته به سطح اکسیژن، دما و pH بین حالت اکسیدکننده و احیاکننده نوسان میکند. شیری که فقط یک حالت را مدیریت کند، شیری است که در روزهای شیفت شکست میخورد. برد در دنیای واقعی: واحدهای آلکیلاسیون HF در پالایشگاهها. محیط اسید هیدروفلوئوریک تقریباً همه چیز را از بین میبرد. شیرهای C276 در آن مدارها معمولاً 5+ سال بدون تخریب داخلی کار میکنند. این بازاریابی نیست - این دادههای کارخانه از اپراتورهایی است که هر تعویض را پیگیری میکنند. جایی که واقعاً کوتاهی میکند (چون هیچ مادهای کامل نیست) قیمت. بیایید غیر از این وانمود نکنیم. یک شیر کشویی هاستلوی C276 ۸ تا ۱۲ برابر معادل 316L هزینه دارد. و زمان تحویل؟ ۱۶ تا ۲۰ هفته برای قطعات ریختهگری اگر تأمینکننده شما موجودی نداشته باشد. این یک نقص در زنجیره تأمین نیست—این وضعیت عادی برای یک سوپرآلیاژ خاص است. جوشکاری نیاز به انضباط دارد. C276 با GTAW و GMAW با پرکننده منطبق (ERNiCrMo-4) بهخوبی کار میکند، اما دمای بینپاسی باید زیر ۱۰۰ درجه سانتیگراد بماند و به پوشش گاز پاکسازی تهاجمی نیاز دارید. پاکسازی را حذف کنید؟ خطوط اکسیدی میگیرید که به نقاط شروع خوردگی تبدیل میشوند. کارگاههایی را دیدهام که سعی میکنند جوشهای هاستلوی را همانطور که فولاد ضد زنگ را مدیریت میکنند، سریع انجام دهند—و رادیوگرافی همیشه نتیجه را میگیرد. C22 (N06022) ارتقا است اگر با خوردگی شکافی در سرویس پرکلرید و دمای بالا میجنگید. حتی گرانتر است، اما عدد PREN بهطور قابل توجهی افزایش مییابد. برای سرویس آب دریای فراساحلی ارزشش را دارد. برای مخزن شیمیایی که C276 قبلاً خوب کار میکند، ارزشش را ندارد. توصیه خرید که واقعاً کمک میکند هاستلوی را به عنوان یک ارتقاء "ضروری" از فولاد ضد زنگ انتخاب نکنید. به این ترتیب بدون افزایش قابلیت اطمینان، بودجه خود را هدر میدهید. آن را زمانی انتخاب کنید که مهندس خوردگی شما به طور خاص محیطهایی را که فولاد ضد زنگ نمیتواند تحمل کند، شناسایی کند - و این تصمیم را برای تهیه مستند کنید. یک یا دو سایز رایج (گیت فلنجی کلاس 300 اینچ 2، گلوب کلاس 150 اینچ 3) را در انبار نگه دارید اگر کارخانه شما در هر جایی از C276 استفاده میکند. تعویض اضطراری این ماده یک کابوس است چون ریختهگریها موجودی نگه نمیدارند. داشتن یک قطعه یدکی در قفسه شما را از تلاش ۱۸ هفتهای نجات میدهد. جنس پیچ و مهره فلنج خود را بررسی کنید. استفاده از بدنه شیر هاستلوی با استاد B7 چون «ارزانتر است» یک ناهماهنگی گالوانیکی در سرویس کلراید ایجاد میکند. از B8M یا پیچ و مهره آلیاژی همسان استفاده کنید — اختلاف هزینه کم است، کاهش ریسک خرابی زیاد است. پاسخ: بله، اما از نظر هزینه بیش از حد است مگر اینکه با جریانهای فرآیندی اسیدی در همان سیستم نیز سر و کار داشته باشید. برای آب دریای خالص، 254SMO یا تیتانیوم اغلب عملکرد معادل با هزینه کمتر ارائه میدهند. الف) C22 کروم بالاتر (22٪ در مقابل 15٪) و مولیبدن پایینتر (13٪ در مقابل 16٪) دارد. مقاومت در برابر خوردگی شکافی بهتر در شرایط اکسیداسیون کلرید بالا. C276 در محیطهای اسید کاهنده خالص کمی قویتر است. اکثر کارخانههای شیمیایی به C276 پایبند هستند. صنایع دریایی و فراساحلی به طور فزایندهای C22 را ترجیح میدهند. الف) برای C276 یا C22 نیازی به عملیات حرارتی پس از پخت (PWHT) نیست - این یکی از مزایای واقعی آنها نسبت به برخی دیگر از آلیاژهای نیکل است. فقط در صورتی که نیاز به بازیابی کامل مقاومت در برابر خوردگی پس از کار سرد سنگین داشته باشید، از عملیات حرارتی محلولی استفاده کنید. الف) ریختهگری C276 (CW-12MW طبق ASTM A494) محدودیتهای شیمیایی کمی متفاوتی دارد اما برای اکثر سرویسها معیارهای خوردگی یکسانی را برآورده میکند. برای شرایط شدید شکاف، قطعات آهنگری شده به دلیل ریزساختار تمیزتر، لبه حاشیهای ایجاد میکنند.
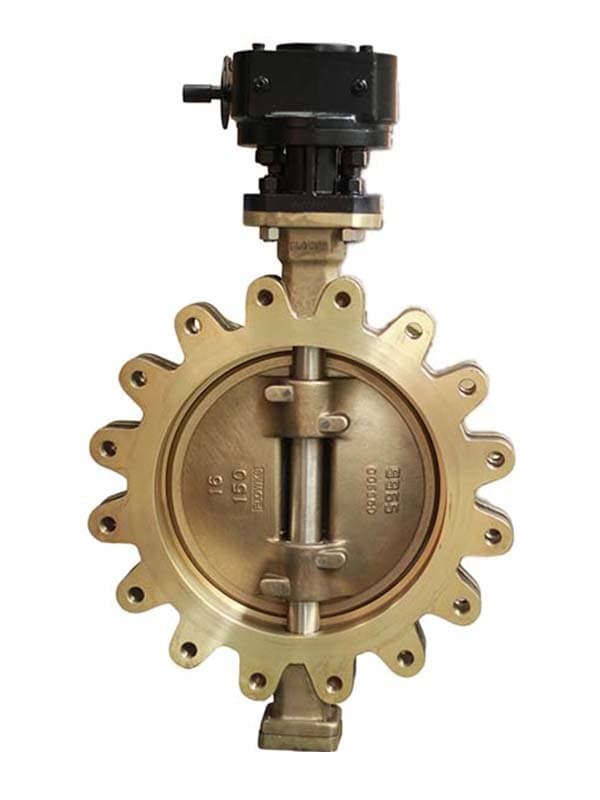
شیر پروانهای برنز آلومینیومی
چرا آلومینیوم برنز آب شور را تحمل میکند وقتی استیل نمیتواند تمیز بماند نکتهای که در مورد آب دریا وجود دارد و بسیاری از مهندسان را غافلگیر میکند این است که این آب فقط "خورنده" نیست. بلکه از نظر بیولوژیکی خورنده است. خوردگی میکروبیولوژیکی (MIC) در سیستمهای آب شور، شیرهای 316L را سریعتر از آنچه اکثر مردم انتظار دارند، از بین میبرد - نه به این دلیل که میزان کلرید از آستانه ضد زنگ فراتر میرود، بلکه به این دلیل که موجودات دریایی سطح را استعمار میکنند و کیسههای اسیدی موضعی را در زیر بیوفیلم خود ایجاد میکنند. آلومینیوم برنز همان جای پا را به MIC نمیدهد. محتوای آلومینیوم (۹–۱۱٪ در C95400) یک لایه اکسیدی مقاوم و خودترمیمشونده تشکیل میدهد که ارگانیسمهای دریایی برای چسبیدن به آن تلاش میکنند. این را با خاصیت زیستکش طبیعی مس ترکیب کنید، و مادهای میگیرید که در شرایطی که استیل نیاز به تمیزکاری شیمیایی و بازرسی مداوم دارد، عملکردی باقی میماند. در سیستمهای بالاست کشتی — جایی که شیرها هفتهها بین تماسهای بندری با آب دریای راکد نیمهپر میمانند — شیرهای پروانهای آلومینیوم برنز به طور معمول ۳ تا ۴ برابر بیشتر از استیل دوام میآورند. نه به این دلیل که متالورژی به معنای انتزاعی «بهتر» است، بلکه به این دلیل که حالت خرابی واقعی در آن محیط، حمله موضعی ناشی از رسوب زیستی است و شیمی سطح این آلیاژ به طور خاص در برابر آن مقاومت میکند. برنز نیکل-آلومینیوم (C95500 / C63000، با 4 تا 5.5 درصد نیکل) استحکام را افزایش داده و مقاومت در برابر ترک خوردگی ناشی از خوردگی تنشی را بهبود میبخشد. برای لولههای آتشنشانی آب دریا با فشار بالا در سکوهای فراساحلی، این درجهای است که شما میخواهید. برنز آلومینیومی خالص (C95400) برای بالاست و مدارهای خنککننده با فشار پایینتر به خوبی عمل میکند. معایبی که هیچ بروشوری درباره آنها صحبت نمیکند وزن. شیرهای پروانهای آلومینیوم برنز متراکم هستند — ۷.۵ گرم بر سانتیمتر مکعب، یعنی بدنه شیر ۱۲ اینچ به طور محسوسی سنگینتر از معادل استیلی است. در کشتیای که هر کیلوگرم اهمیت دارد، این یک ملاحظه واقعی است، نه یک پاورقی. سقف دما. ۲۶۰ درجه سانتیگراد حد شماست. از آن فراتر بروید و لایه اکسید آلومینیوم شروع به تجزیه میکند. اگر سیستم شما کندانس داغ یا سیال فرآیندی فوقگرم دارد، این ماده شما نیست — به سوپر داپلکس یا آلیاژ نیکل تغییر دهید. گاززدایی روی (Dezincification) داستان ترسناکی است که هر بار کسی از شیرهای برنزی نام میبرد مطرح میشود. واقعیت این است: آلومینیوم برنز به طور خاص برای مقاومت در برابر گاززدایی روی فرموله شده است چون روی معناداری ندارد. «ریسک گاززدایی روی» مربوط به برنج (آلیاژهای Cu-Zn) است، نه آلومینیوم برنز. اگر کسی به شما بگوید آلومینیوم برنز گاززدایی روی میکند، خانوادههای آلیاژی را اشتباه گرفته است — و این اتفاق بیشتر از آنچه فکر میکنید در جلسات تدارکات رخ میدهد. ماشینکاری دردسرساز است. محتوای آلومینیوم این آلیاژها را چسبناک میکند — ابزار به سرعت فرسوده میشود، تخلیه براده دشوار است، و پرداخت سطح نیاز به اینسرت کاربیدی با زاویه برش مثبت دارد. اگر سازنده شما برای استیل تنظیم شده و بخواهد آلومینیوم برنز را همانطور رفتار کند، شکست ابزار و انحراف ابعادی در همان دسته اول ظاهر میشود. نکات عملی انتخاب برای شیرهای ورودی کارخانههای نمکزدایی: شیر پروانهای C95400 در اندازههای 8 تا 24 اینچ با نشیمنگاههای روکششده با الاستومر. آلیاژ، آب دریا را هدایت میکند و آستر، آببندی را. زیاد فکر نکنید - این ترکیب استاندارد صنعتی است و کار میکند. برای سیستمهای آب آتشنشانی فراساحلی: C95500 یا C63000 (برنز نیکل-آلومینیوم) با پیکربندی پروانهای با نشیمنگاه فلزی. به رتبهبندی فشار بالاتری نیاز است و افزودن نیکل به شما استحکام کششی لازم برای حفظ یکپارچگی نشیمنگاه را تحت فشار اصلی آتش نشانی 10 تا 16 بار میدهد. از استفاده از آلومینیوم برنز در جریانهای فرآیند اسیدی خودداری کنید. ماتریس مس در محیطهای اسید سولفوریک و نیتریک به سرعت خورده میشود. این ماده مربوط به آب دریا است، نه یک ماده فرآیند شیمیایی. استفاده از آن در یک کارخانه شیمیایی به دلیل "مقاوم در برابر خوردگی" بدون بررسی صلاحیت واسطه، اشتباهی است که در برنامههای جایگزینی ظرف چند ماه خود را نشان میدهد. الف) بله، اما با رعایت احتیاط. کلر آزاد بالای ۱ ppm انحلال مس را تسریع میکند. اکثر کارخانههای نمکزدایی در هنگام ورود، ۰.۵ تا ۱ ppm را در محدوده مجاز قرار میدهند - این مقدار در محدوده مجاز است. کلرزنی سنگین برای کنترل رسوبات زیستی (۳+ ppm) عمر مفید را کوتاه میکند. در این شرایط از تیتانیوم استفاده کنید. الف) EPDM یا NBR برای آب دریا استاندارد. اگر به مقاومت در برابر روغن نیاز دارید (سیستمهای تخلیه آب)، از Viton استفاده کنید. نشیمنگاههای با روکش PTFE برای کار در دمای بالاتر (تا ۲۰۰ درجه سانتیگراد). از نشیمنگاههای PVC ارزان قیمت استفاده نکنید - آنها در آب شور سفت میشوند و ظرف یک سال نشت میکنند. الف: برای شیرهای پروانهای تحت کلاس 300 در آب دریا، C95400 ریختهگری تمام الزامات عملکردی را برآورده میکند. C63000 آهنگریشده سازگاری مکانیکی بهتری برای بدنههای آهنگریشده با فشار بالا فراهم میکند. بیشتر شیرهای پروانهای ذاتاً ریختهگری میشوند — هندسه دیسک و بدنه به خواص آهنگریشده نیاز ندارد. الف: خیر. لایه اکسید طبیعی محافظ شماست. رنگآمیزی یا پوششدهی برنز آلومینیومی در واقع خواص سطحی زیستکش آن را کاهش میدهد. آن را بدون پوشش بگذارید و اجازه دهید آلیاژ کار خود را انجام دهد.
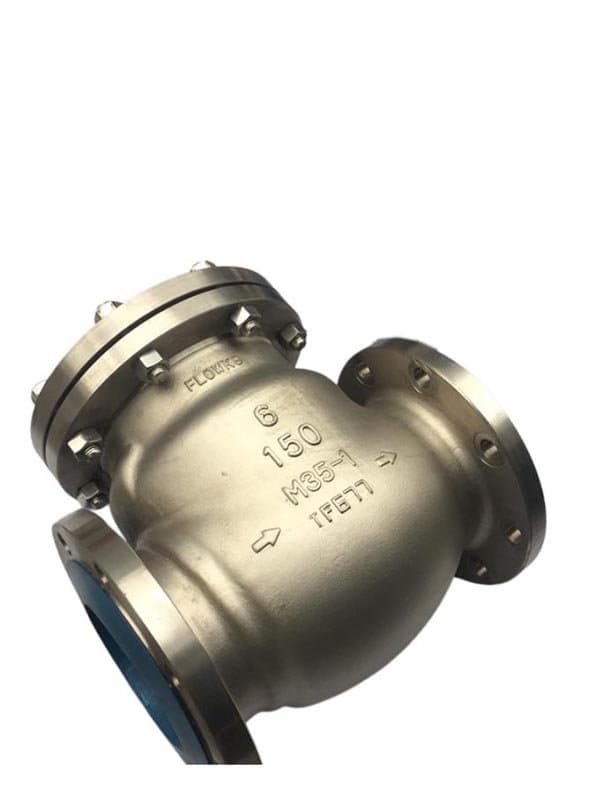
شیر یکطرفه سوئینگ Monel
چرا مونل در برابر اسید هیدروفلوئوریک دوام میآورد وقتی همه چیز دیگر حل میشود اسید هیدروفلوئوریک اسیدی است که مهندسان خوردگی باتجربه را میترساند. نه به این دلیل که قویترین اسید است — نیست. بلکه به این دلیل که به موادی حمله میکند که مردم فرض میکنند «ضد اسید» هستند. استیل ضدزنگ؟ در غلظتهای تولیدی در عرض چند ساعت سوراخ میشود. فولاد با پوشش شیشهای؟ در نهایت در درزهای جوش نفوذ میکند. تیتانیوم؟ در غلظتهای پایین قابل قبول است، اما بالای 50% و در دماهای بالا پرریسک است. مونل ۴۰۰، HF را در غلظتهایی که فلزات دیگر را از بین میبرند، کنترل میکند. ماتریس نیکل-مس یک لایه غیرفعال پایدار در فلورایدها تشکیل میدهد که سایر سیستمهای آلیاژی نمیتوانند آن را تکرار کنند. در واحدهای آلکیلاسیون HF - که تنها سرویس HF بسیار مورد نیاز در هر پالایشگاهی است - شیرهای یکطرفه نوسانی مونل در مدار گردش اسید سالها کار میکنند. این یک تئوری نیست. این دادههای عملیاتی چند دههای از هر کارخانه بزرگ آلکیلاسیون HF در سراسر جهان است. پیکربندی Swing Check به طور خاص در سرویس HF منطقی است زیرا نوعی شیر است که حجم حفره داخلی را به حداقل میرساند. حجم کمتر به دام افتاده به معنای موجودی اسید کمتر در بدنه شیر است که هم خطر خوردگی و هم قرار گرفتن در معرض خطر در صورت ایجاد نشتی را کاهش میدهد. در سیستمهای HF، کاهش مقدار اسید موجود در هر جزء، یک فلسفه ایمنی است، نه فقط یک اولویت طراحی. مونل K500 (N05500) آلومینیوم و تیتانیوم برای پیرسختی اضافه میکند و استحکام کششی را تقریباً 2 تا 3 برابر مونل 400 افزایش میدهد. از آن برای پینهای لولای شیر یکطرفه و اجزای داخلی که ضربه مکانیکی مکرر از بسته شدن ناگهانی دیسک چرخشی دریافت میکنند، استفاده کنید. بدنه در 400 باقی میماند؛ قطعات متحرک از سختی K500 بهره میبرند. محدودیتهای واقعی (زیرا سرویس HF صداقت میطلبد) محدوده هزینه. مونل بین استیل ضدزنگ رده بالا و آلیاژهای نیکل خالص مانند هاستلوی قرار میگیرد. یک شیر یکطرفه چرخشی مونل 4 تا 5 برابر قیمت 316L است، اما فقط حدود نصف هزینه معادل C276. این آن را به انتخاب «بهترین ارزش» برای HF تبدیل میکند — شما به اندازه کافی برای محافظت واقعی میپردازید، اما نه حق بیمه یک سوپرآلیاژ طراحی شده برای شیمی حتی شدیدتر. ضعف در اسید اکسیدکننده. ترکیب نیکل-مس مونل برای محیطهای احیاکننده بهینه شده است. در اسید نیتریک، سریعتر از استیل ضدزنگ استاندارد خورده میشود. اگر سیستم شما بین HF (احیاکننده) و نیتریک (اکسیدکننده) نوسان میکند — نادر اما در برخی مسیرهای فرآوری شیمیایی اتفاق میافتد — مونل پاسخ شما نیست. هاستلوی C276 هر دو انتها را پوشش میدهد. ریسک گالوانیکی در سیستمهای فلزی مخلوط. مونل در سری گالوانیکی نجیب است — نزدیک به تیتانیوم. اگر یک شیر یکطرفه مونل را با فلنجهای فولادی به خط لوله فولاد کربنی پیچ کنید، فولاد آند قربانیشونده میشود و خوردگی خود را دقیقاً در محل اتصال تسریع میکند. از کیتهای عایق (واشر + بوش + واشر تخت) در هر انتقال مونل به فولاد استفاده کنید، یا برای لولهکشی مجاور فلنجهای مونل منطبق مشخص کنید. ماشینکاری بهطور فریبندهای دشوار است. مونل 400 مانند فلز نرم چسبناک ماشینکاری میشود — ابزارها به جای برش تمیز، کشیده میشوند و سختکاری سریع روی سطح ایجاد میشود. K500 پس از پیرسختی بدتر است. کارگاههایی که در آلیاژهای نیکل تخصص ندارند بهطور معمول شیرهای یکطرفه با خطاهای ابعادی در سوراخ پین لولا تولید میکنند که باعث نشستن ناهموار دیسک و نشتی در جریان برگشتی میشود. سازندهای با سوابق مستند در آلیاژ نیکل انتخاب کنید. خرد انتخاب از تجربه واقعی کارخانه برای گردش اسید آلکیلاسیون HF: بدنه مونل ۴۰۰ با پین لولا K500. چک لولایی، کلاهک پیچ و مهرهای، حداقل کلاس ۳۰۰. محدوده اندازه ۲ تا ۶ اینچ، اکثر مدارهای حلقه اسید را پوشش میدهد. از کلاهک جوش داده شده استفاده نکنید - محیط HF نیاز به دسترسی به کلاهک برای تعویض لولای دیسک بدون بریدن شیر از خط دارد. برای تخلیه شورابه تقطیر آب دریا: شیر یکطرفه چرخشی مونل 400 کار میکند، اما برنز آلومینیومی برای همان مقاومت خوردگی در آب نمک خالص مقرونبهصرفهتر است. فقط اگر شورابه حاوی مقادیر جزئی HF یا سایر فلورایدها از آلودگی فرآیند بالادستی باشد از مونل استفاده کنید. برای سرویس سود سوزآور (NaOH): مونل ۴۰۰ انتخاب سنتی است و هنوز هم معتبر است، اما نیکل خالص (نیکل ۲۰۰) در سود سوزآور غلیظ در دماهای بالاتر از ۲۰۰ درجه سانتیگراد از آن بهتر عمل میکند. در دماهای پایینتر از این آستانه، مونل ۹۰٪ مقاومت در برابر سود سوزآور نیکل را با کسری از هزینه به شما ارائه میدهد. الف) بله، در غلظتهای زیر ۵۰٪ و دمای زیر ۸۰ درجه سانتیگراد. بالاتر از آن، با سرعت غیرقابل قبولی دچار خوردگی میشود. برای سولفوریک غلیظ، بسته به شرایط خاص، به فولاد C4 یا Hastelloy B2 نگاه کنید. الف) خیر. وظیفه بدنه، مقاومت در برابر خوردگی و یکپارچگی ساختاری تحت فشار است - مونل ۴۰۰ هر دو را برآورده میکند. مزیت استحکام K500 برای قطعات متحرک (پین لولا، دیسک) که شوک مکانیکی را تحمل میکنند، اهمیت دارد. ترکیب بدنه ۴۰۰ با قطعات داخلی K500، بهینهسازی استاندارد صنعتی است. الف: واشرهای پوششدار PTFE با پرکننده الیاف فشرده. بدون الاستومر — HF به ترکیبات لاستیکی نفوذ میکند و تخریب پنهان ایجاد میکند. واشرهای گرافیتی برای سرویس غیر HF مونل قابل قبول هستند اما در فلورایدها پرریسکاند. الف) عملیات حرارتی پس از پیرسازی برای مونل ۴۰۰ اجباری نیست. اگر نگران تنش پسماند در جوشهای دیواره ضخیم هستید، تنشزدایی در دمای ۵۴۰ تا ۶۵۰ درجه سانتیگراد اختیاری است. K500 نباید پس از پیرسازی تحت عملیات حرارتی پس از پیرسازی قرار گیرد...
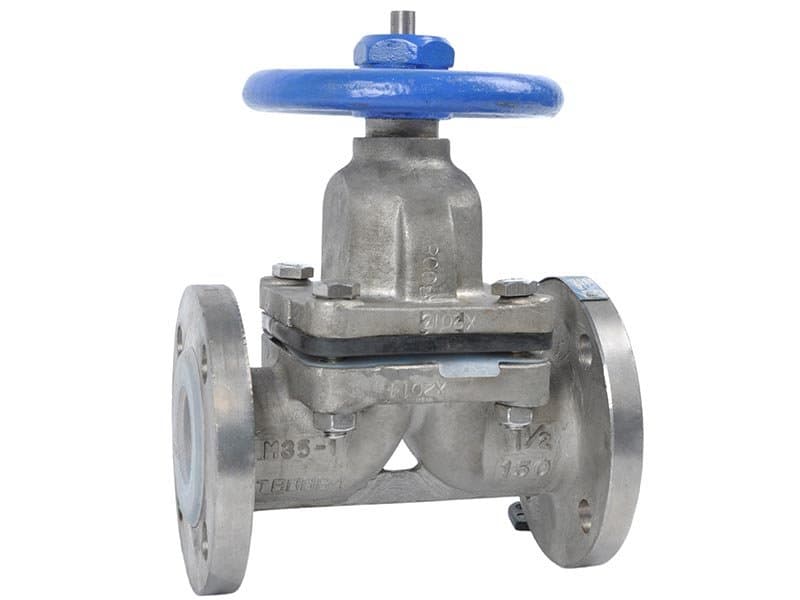
شیر دیافراگمی Monel
چرا شیرهای دیافراگمی نیکل خالص در کارخانههای سود سوزآور غالب هستند اگر تا به حال از یک کارخانه تولید سود سوزآور (NaOH) بازدید کرده باشید، متوجه یک نکته خواهید شد: شیرآلات موجود در حلقه گردش سود ۵۰٪ تقریباً همیشه شیرهای دیافراگمی نیکل خالص هستند. نه به این دلیل که کسی انتخاب مد روز کرده باشد — بلکه به این دلیل که سابقه خرابی هر ماده جایگزین، این موضوع را ثابت کرده است. استیل 316L سود رقیق را در دمای اتاق تحمل میکند. اما اگر آن را به غلظت ۵۰٪ بالای ۱۵۰ درجه سانتیگراد برسانید — که دقیقاً همان شرایط عملیاتی کارخانههای سود با سلول غشایی است — 316L ظرف چند ماه دچار ترکخوردگی تنشی-خوردگی میشود. نیکل 200؟ در همان شرایط سالها کار میکند. مقاومت ذاتی نیکل در برابر ترکخوردگی تنشی-خوردگی قلیایی یک ترفند آلیاژی نیست — بلکه یک ویژگی بنیادی خود فلز است. پیکربندی شیر دیافراگمی بهطور طبیعی با نیکل خالص سازگار است، زیرا شیرهای دیافراگمی سیال فرآیندی را از مکانیزم محرک شیر جدا میکنند. در سرویس سوزآور، این موضوع به دو دلیل اهمیت دارد: (۱) نشت سوزآور برای پرسنل بسیار خطرناک است و سد دیافراگمی یک آببندی فیزیکی بین فرآیند و محیط بیرون ایجاد میکند، و (۲) داخل بدنه شیر تمیز میماند — بدون نشتی از بستهبندی گلند، بدون بستهبندی ساقهای که سوزآور بتواند به مرور زمان به آن نفوذ کرده و آن را تخریب کند. نیکل 201 (N02201) نوع کمکربن است و گریدی است که باید بالای ۳۱۵ درجه سانتیگراد استفاده شود. نیکل 200 در دماهای پایدار بالای ۳۱۵ درجه سانتیگراد دچار تبدیل گرافیتی میشود — کربن بهصورت گرههای گرافیتی رسوب میکند که ساختار را شکننده میکند. کربن ≤0.02٪ در نیکل 201 کاملاً از این پدیده جلوگیری میکند. اگر برگه مشخصات شما برای یک شیر سوزآور که بالای ۳۰۰ درجه سانتیگراد کار میکند «نیکل 200» نوشته شده باشد، آن را علامتگذاری کنید. این یک مکانیزم خرابی پنهان است که منتظر نوسان حرارتی بعدی است. آنچه نیکل خالص نمیتواند انجام دهد (و جایی که بیصدا از کار میافتد) محیطهای اسیدی اکسیدکننده. اسید نیتریک، اسید کرومیک، محلولهای کلریدی اکسیدکننده — نیکل خالص بهسرعت خورده میشود. لایه غیرفعالی که از نیکل در شرایط قلیایی و احیاکننده محافظت میکند، در محیطهای اکسیدکننده تشکیل نمیشود. اگر سیال فرآیندی شما هرگز حالت اکسیدکننده پیدا کند — حتی بهطور گذرا در طول چرخه تمیزکاری — نیکل 200 سریعتر از استیل 304 مورد حمله قرار میگیرد. ترکیبات گوگردی در دمای بالا. محیطهای حاوی گوگرد بالای ۳۰۰ درجه سانتیگراد باعث خوردگی بین دانهای نیکل میشوند. این موضوع در سرویسهای پالایشگاهی که ممکن است آثار گاز ترش از طریق اختلالات فرآیندی به تجهیزات فرآوری سوزآور برسد، مرتبط است. مشخصات مواد اغلب این را نادیده میگیرند زیرا «جریان عادی سوزآور تمیز است» — اما شرایط اختلال، شیرآلات را از کار میاندازد. نرمی. نیکل خالص (99٪+) در مقایسه با حتی فولاد ضد زنگ 304 از نظر مکانیکی نرم است. استحکام کششی حدود 462 مگاپاسکال است - برای بدنه شیرهای دیافراگمی فشار پایین کافی است، اما برای پیکربندیهای دروازهای یا کروی فورج شده فشار بالا که به 500+ مگاپاسکال نیاز دارند، مناسب نیست. به همین دلیل است که شیرهای نیکل خالص عمدتاً از نوع دیافراگمی یا پروانهای هستند - هندسه در داخل پوشش مکانیکی ماده کار میکند. نوسان قیمت. قیمت فلز نیکل در بازارهای کالایی بهشدت نوسان میکند. هزینه مواد اولیه بدنه شیر نیکل خالص میتواند بین زمان سفارش و تحویل ۲۰ تا ۳۰٪ تغییر کند. تیمهای تدارکات از این موضوع متنفرند. بودجهبندی پروژه شیر نیکل خالص نیاز به تثبیت قیمت در زمان سفارش دارد، نه تخمینهای سه ماه قبل. توصیههای کاربردی برای تعیین مشخصات شیرهای دیافراگمی نیکلی برای NaOH با غلظت ۵۰٪ در دمای ۹۰ تا ۱۵۰ درجه سانتیگراد: شیر دیافراگمی نیکل 200، نوع سرریزی (weir)، با دیافراگم PTFE یا الاستومری بسته به دما. این کاربرد کلاسیک است و بهطور قابل اعتماد کار میکند. برای سوزآور بالای ۳۰۰ درجه سانتیگراد: بلافاصله به نیکل 201 تغییر دهید. بدون استثنا. محدودیت دما را در برگه مشخصات ثبت کنید تا تیمهای نگهداری آینده بهطور تصادفی بدنه 200 را در موقعیت دمای بالا جایگزین نکنند. برای سیستمهای آب فوق خالص غذایی و دارویی: شیرهای دیافراگمی نیکل 200 کمترین ریسک شستشوی (leaching) را در بین هر گزینه شیر فلزی دارند. محتوای ناخالصی تقریباً صفر به این معنی است که هیچ چیزی به جریان محصول شما مهاجرت نمیکند. استیل مقادیر جزئی کروم و نیکل شستشو میدهد — برای اکثر کاربردها قابل قبول است، اما برای آب تزریقی یا تولید معرفهای فوق خالص نه. پاسخ: هاستلوی در سوزآور خوب کار میکند اما ۳ تا ۴ برابر گرانتر است بدون هیچ مزیت عملکردی در آن محیط خاص. مولیبدن و کروم موجود در هاستلوی برای مقاومت در برابر اسید و کلرید است که در جریان صرفاً سوزآور به آن نیاز ندارید. نیکل خالص دقیقاً همان مقاومت مناسب را با قیمت مناسب به شما میدهد. پاسخ: بله، با پرکننده نیکل 200 منطبق (ERNi-1). ناحیه جوش را بهطور تهاجمی تمیز کنید — نیکل آلودگی را از روغنهای سطحی، جوهر ماژیک و حتی اثر انگشت جذب میکند. آلودگی گوگردی از سنگهای سنگزنی کثیف باعث ترک گرم میشود. انضباط تمیزکاری جوش برای نیکل خالص اختیاری نیست. الف) دیافراگمهای روکشدار PTFE برای کار در دمای بالاتر از ۱۲۰ درجه سانتیگراد. EPDM برای مواد سوزاننده با دمای پایینتر (زیر ۱۰۰ درجه سانتیگراد). لاستیک طبیعی در دمای محیط کار میکند اما در مواد سوزاننده داغ تجزیه میشود. هرگز از Buna-N (NBR) در مواد سوزاننده غلیظ استفاده نکنید - متورم میشود و قدرت آببندی خود را از دست میدهد. پاسخ: بله — نیکل خالص فرومغناطیسی است. این موضوع در کاربردهای نزدیک...
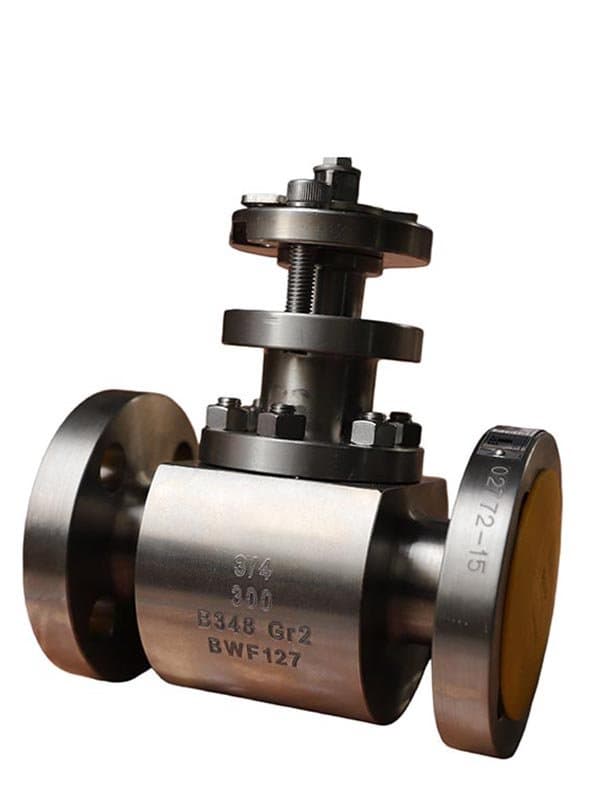
شیر توپی تیتانیوم با ورودی از بالا
چرا شیرهای توپی تیتانیومی در جایی که استیل خورده میشود و فولاد زنگ میزند، برنده میشوند مقاومت تیتانیوم در برابر خوردگی از چیزی به طرز فریبندهای ساده ناشی میشود: یک لایه اکسید ۱۰ نانومتری که خود به خود در هر محیط حاوی اکسیژن تشکیل میشود. این لایه در صورت آسیب دیدن، فوراً بازسازی میشود. اگر یک نشیمنگاه شیر توپی تیتانیومی را خراش دهید - سطح آن در عرض چند میلیثانیه دوباره غیرفعال میشود. اگر یک نشیمنگاه استیل را در همان جریان فرآیند غنی از کلرید خراش دهید، خراش در عرض چند ساعت به یک گودال تبدیل میشود. به همین دلیل است که شیرهای توپی تیتانیومی در سرویس کلر مرطوب غالب هستند. کارخانههای تولید کلر، تولید سفیدکننده، خطوط هیپوکلریت سدیم — این محیطها از روز اول 316L را فراتر از آستانه حفرهدار شدن میبرند. تیتانیوم گرید 2 برای دههها کار میکند. لایه اکسیدی در شرایط کلریدی اکسیدکننده که هر فلز مهندسی رایج دیگری را از بین میبرد، پایدار است. در کارخانههای نمکزدایی، داستان مشابه است اما اقتصاد تغییر میکند. فولاد ضدزنگ با کارایی بالا (254SMO، 904L) میتواند آب دریا را تحمل کند — اما تیتانیوم مزیت وزنی به شما میدهد که در سکوهای فراساحلی اهمیت دارد، جایی که هر کیلوگرم موجودی شیر بر بار سازهای تأثیر میگذارد. یک شیر توپی تیتانیومی گرید 2 با سایز 6 اینچ تقریباً نصف وزن معادل 254SMO وزن دارد. در یک سیستم تولید شناور، این صرفهجویی در صدها شیر جمع میشود. گرید 7 (Ti + پالادیوم) سلاح مخفی برای محیطهای اسید احیاکننده است که حتی گرید 2 در آنها مشکل دارد. افزودن 0.2٪ پالادیوم پتانسیل خوردگی را تغییر میدهد و به فیلم اکسیدی اجازه میدهد در شرایط احیاکننده پایداری خود را حفظ کند. هزینه آن بیشتر از گرید 2 است — اما در جریانهای اسیدی مخلوط اکسیدکننده/احیاکننده، از خوردگی شکافی که تیتانیوم استاندارد در حفرههای راکد ایجاد میکند، جلوگیری میکند. معایبی که مهندسان را به تردید درباره تیتانیوم میاندازد گیر کردن (Galling). سطوح لغزنده تیتانیوم-روی-تیتانیوم بهطور فاجعهباری گیر میکنند. نشیمنگاههای شیر توپی که هم توپ و هم نشیمنگاه از تیتانیوم باشند، تحت بار قفل میشوند مگر اینکه این مشکل را حل کنید. راهحل صنعت: پوشش سخت روی توپ (اکسید کروم یا روکش کاربید تنگستن) یا استفاده از ماده نشیمنگاه غیرمشابه (PTFE یا PEEK تقویتشده). اگر تأمینکننده شیر شما یک شیر توپی "تمامتیتانیومی" بدون مشخص کردن عملیات سطحی روی سطوح نشیمنگاه报价 کند، قبل از سفارش سؤال بپرسید. آسیبپذیری در برابر فلوراید. فیلم اکسیدی تیتانیوم در محیطهای حاوی فلوراید حل میشود. اسید هیدروفلوریک واضح است — اما منابع کمتر واضح نیز وجود دارد: آثار فلوراید در آب خنککننده (برخی منابع شهری 1–2 ppm دارند)، فلوراید در برخی جریانهای فرآوری فسفات. اگر فلوراید در هر غلظت معناداری وجود داشته باشد، تیتانیوم خورده میشود. هاستلوی C276 فلوراید را تحمل میکند؛ تیتانیوم تحمل نمیکند. این یک تمایز دودویی است — هیچ حد وسطی وجود ندارد. شکنندگی هیدروژنی در دمای بالا. بالای 300 درجه سانتیگراد در محیطهای احیاکننده، تیتانیوم هیدروژن جذب میکند که باعث شکنندگی میشود. در آب دریای معمولی و سرویس اسید اکسیدکننده این نگرانی وجود ندارد، اما در جریانهای گاز داغ احیاکننده (سرویس هیدروژن پالایشگاه، گاز سنتز) این یک مکانیزم شکست واقعی است. هزینه و در دسترس بودن. تیتانیوم درجه ۲ ارزان نیست - تقریباً ۳ تا ۴ برابر قیمت فولاد ضد زنگ برای مواد اولیه. بدنه شیرآلات تیتانیومی ریختهگری شده در سراسر جهان گزینههای تأمینکننده محدودی دارند. اکثر شیرآلات تیتانیومی از نوع آهنگری شده هستند. زمان تحویل برای شیرآلات توپی تیتانیومی آهنگری شده در اندازههای غیرمعمول ۱۲ تا ۱۶ هفته است. نجابت گالوانیکی. تیتانیوم در انتهای نجیب سری گالوانیکی قرار دارد. اگر آن را به فلنجهای فولادی، مسی یا آلومینیومی بدون عایق متصل کنید، آن فلزات کمتر نجیب بهطور تهاجمی در محل اتصال خورده میشوند. هر اتصال فلنج تیتانیوم-به-فولاد نیاز به یک کیت عایق کامل دارد، یا در حال ایجاد یک سلول خوردگی موضعی هستید که به لولهکشی حمله میکند، نه به شیر. چگونه شیرهای توپی تیتانیومی را بدون سوختن مشخص کنید برای سرویس آب دریای فراساحلی: گرید 2، نشیمنگاه PTFE، کلاس 300، سایزهای 2"–10". توپ با پوشش سخت (روکش Cr2O3). کیتهای عایق در هر اتصال فلنج فولادی. این فرمول اثباتشده است. برای تولید کلر/سفیدکننده مرطوب: درجه ۲، دارای نشیمنگاه فلزی با پوشش کاربید تنگستن روی گوی، نشیمنگاه PTFE تقویتشده. محیط کلر در دماهای معمول تولید سفیدکننده به PTFE حمله نمیکند و گوی پوششدار خطر سایش را از بین میبرد. برای سرویس اسید مخلوط که شرایط احیاکننده ظاهر میشود: گرید 7 (تقویتشده با Pd). هزینه پالادیوم تقریباً 30٪ به قیمت شیر اضافه میکند، اما این تنها راه جلوگیری از خوردگی شکافی در حفرههای اسید راکد است. سعی نکنید با استفاده از گرید 2 در اینجا پول پسانداز کنید — شیر را در 18 ماه تعویض خواهید کرد. پاسخ: گرید 2 اسید سولفوریک رقیق (زیر 5٪ غلظت) را در دماهای متوسط تحمل میکند. اسید سولفوریک غلیظ به تیتانیوم حمله میکند. گرید 7 محدوده را تا حدودی گسترش میدهد اما همچنان انتخاب درستی برای اسید سولفوریک غلیظ نیست. برای آن سرویس از هاستلوی B2 یا C276 استفاده کنید. الف) گرید ۵ تقریباً دو برابر گرید ۲ استحکام کششی میدهد - برای سرویس فشار بالای کلاس ۶۰۰+ یا جایی که انتظار شوک مکانیکی میرود، مفید است. اما گرید ۵ در برخی محیطها مقاومت خوردگی کمی پایینتری نسبت به گرید ۲ دارد، زیرا افزودنیهای آلومینیوم و وانادیوم رفتار لایه اکسید را تغییر میدهند. اکثر مشخصات مربوط به خوردگی با گرید ۲ مطابقت دارند. الف) سطح مشترک...
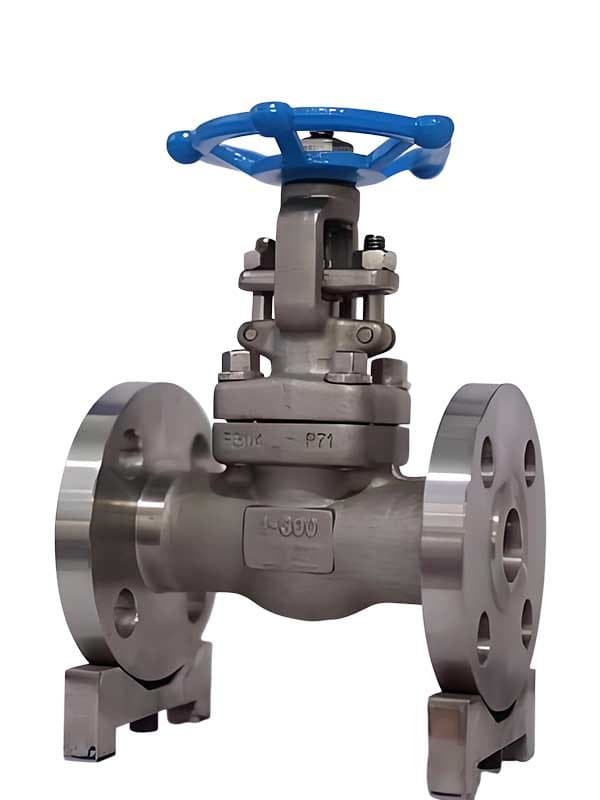
Zirconium-Valve
چرا زیرکونیوم اسید نیتریک را مانند هیچ چیز دیگری مدیریت میکند یک سلسلهمراتب در فلزات مقاوم به خوردگی وجود دارد، و زیرکونیوم نزدیک به بالای آن قرار دارد — فقط پایینتر از تانتالیوم در مقاومت اسیدی خام، اما با کسری از هزینه تانتالیوم. در سرویس اسید نیتریک غلیظ (مواد بالای 65٪ که از طریق فولاد ضدزنگ، مونل و حتی تیتانیوم در دماهای بالا میخورد)، زیرکونیوم انتخاب عملی است. مکانیزم آن ساده است: زیرکونیوم یک لایه اکسیدی بسیار پایدار و متراکم (ZrO2) تشکیل میدهد که با انرژی پیوندی به سطح فلز میچسبد که اکثر لایههای اکسیدی دیگر قادر به رقابت با آن نیستند. این اکسید در هیچ غلظت یا دمای تجاری مرتبطی در اسید نیتریک حل نمیشود. در اسید نیتریک جوشان ۹۸٪، نرخ خوردگی زیرکونیوم کمتر از ۰.۰۲۵ میلیمتر در سال اندازهگیری میشود. استیل ۳۰۴L در همان شرایط؟ میتوانید کاهش وزن را بر حسب گرم در روز اندازهگیری کنید. به همین دلیل است که کارخانههای تغلیظ اسید نیتریک - مراحل نهایی که اسید از 65٪ به 98٪ میرسد - زیرکونیوم را برای موقعیتهای بحرانی شیر تعیین میکنند. این فرآیند در دمای 80 تا 150 درجه سانتیگراد در غلظتهای اسیدی که فلزات دیگر را تجزیه میکنند، انجام میشود. شیرهای زیرکونیوم در آن مدارها به مدت 10+ سال با اتلاف ناچیز مواد دوام میآورند. زیرکونیوم همچنین در فرآوری اسیدهای آلی درخشان عمل میکند. اسید استیک در دماها و غلظتهای تولید، استیل را با نرخهایی خورده میکند که تعویض سالانه شیر را اجباری میکند. زیرکونیوم در همان سرویس؟ خوردگی به سختی قابل اندازهگیری است. صنعت سنتز اوره از شیرهای زیرکونیومی در سرویس کاربامات فشار بالا استفاده میکند، جایی که ترکیب آمونیاک، CO2 و آب در دمای ۲۰۰ درجه سانتیگراد یک کوکتل خورنده ایجاد میکند که اکثر گزینههای جایگزین را شکست میدهد. جایی که زیرکونیوم ضعیف عمل میکند (دانش حیاتی برای بقا) یونهای فلوراید. این پاشنه آشیل زیرکونیوم است و کاملاً مطلق است. حتی فلوراید ردیابی (۰.۰۵ مولار NaF در اسید نیتریک) باعث حل شدن لایه ZrO2 میشود و فلز خام را در معرض حمله سریع قرار میدهد. اگر جریان فرآیند شما حاوی هرگونه فلوراید باشد — از آب خام، از آلودگی فسفاته، از هر منبعی — زیرکونیوم خورده میشود. هیچ بحثی، هیچ راهحلی، هیچ «مقدار کم قابل تحمل نیست.» هاستلوی C276 جایگزین برای جریانهای حاوی فلوراید است. ساختار هزینه. مواد خام زیرکونیوم تقریباً ۶–۸ برابر قیمت فولاد زنگنزن هزینه دارد. هزینه بدنه شیر بالا است، اما درد واقعی بودجه از ساخت ناشی میشود — زیرکونیوم در دماهای آهنگری بسیار واکنشپذیر است و باید در اتمسفر بیاثر کار شود. بیشتر کارگاهها برای این کار تجهیز نیستند. تأمینکنندگان شیری که پیکربندیهای زیرکونیومی را انبار میکنند نادر هستند و سفارشهای سفارشی بیش از ۲۰ هفته طول میکشد. جوشکاری نیاز به کنترل خلوص مطلق دارد. زیرکونیوم اکسیژن، نیتروژن و هیدروژن را از اتمسفر در طول جوشکاری جذب میکند. این گازهای حلشده ناحیه جوش را به طور دائمی شکننده میکنند — هیچ عملیات پس از جوش آن را معکوس نمیکند. جوشکاری باید تحت محافظ کامل گاز بیاثر (آرگون، سهبار پاکسازی) انجام شود و رنگ حرارتی پشت جوش باید نقرهای تا کاهی باشد. تغییر رنگ آبی یا خاکستری به معنای آلودگی اکسیژن است و آن اتصال به خطر افتاده است. من جوشهای زیرکونیومی را دیدهام که فقط بر اساس بازرسی بصری رد شدهاند — نیازی به رادیوگرافی نیست، رنگ داستان را روایت میکند. استحکام مکانیکی. استحکام کششی زیرکونیوم ۷۰۲ (حداقل ۳۸۰ مگاپاسکال) در مقایسه با فولاد زنگنزن (۴۸۵+ مگاپاسکال برای ۳۰۴) متوسط است. برای بدنه شیرهای کلاس ۱۵۰–۳۰۰ کافی است، اما زیرکونیوم را در پیکربندیهای آهنگریشده فشار بالا کلاس ۶۰۰ پیدا نمیکنید. Zr 705 (با ۲–۳٪ نیوبیم) استحکام کششی را به حدود ۴۸۰ مگاپاسکال میرساند — وقتی به رتبههای فشار بالاتر نیاز دارید از آن استفاده کنید، اما تأیید کنید که افزودن نیوبیم بر مقاومت خوردگی در محیط خاص شما تأثیر نمیگذارد. مشخص کردن شیرهای زیرکونیومی بدون اشتباهات پرهزینه برای اسید نیتریک غلیظ (۶۵–۹۸٪): زیرکونیوم ۷۰۲، کلاس ۱۵۰ یا ۳۰۰، پیکربندی گلوب یا گیت. عدم وجود فلوراید در جریان فرآیند را تأیید کنید — آزمایش کنید، فرض نکنید. یک رویداد آلودگی فلوراید و بدنه شیر ضایعات است. برای سنتز اسید استیک در دمای تولید: شیر دیافراگمی یا توپی Zr 702. نشیمنگاه PTFE. این کاربرد به خوبی اثباتشده است و هزینه زیرکونیوم در مقایسه با چرخههای تعویض فولاد زنگنزن در عرض ۲–۳ سال بازپرداخت میشود. برای سرویس کاربامات فشار بالا اوره: Zr 705 (تقویتشده با نیوبیم) برای نیازهای مکانیکی بالاتر. حداقل کلاس ۳۰۰. تأیید کنید که تأمینکننده شیر شما مراجع واقعی کارخانه اوره دارد — نه فقط دادههای آزمایشگاهی. پاسخ: در بسیاری از سرویسهای اسیدی، بله. زیرکونیوم مقاومت خوردگی معادل تانتالیم در اسیدهای نیتریک، سولفوریک و آلی با تقریباً ۱/۳ تا ۱/۴ هزینه میدهد. استثنا: هرگونه حضور فلوراید. تانتالیم در برابر فلوراید مقاومت میکند؛ زیرکونیوم نمیکند. اگر فرآیند شما حتی فلوراید ردیابی دارد، زیرکونیوم رد صلاحیت میشود. پاسخ: به طور منظم آزمایش کنید — فلوراید در غلظت ۱ قسمت در میلیون در محیط فرآیند برای به خطر انداختن زیرکونیوم کافی است. فقط به مشخصات مواد خام تکیه نکنید. اختلالات فرآیند، باقیماندههای شیمیایی تمیزکننده و آلودگی خوراک میتوانند فلورایدی را وارد کنند که در مبنای طراحی نبوده است. پاسخ: بله، تا حدود غلظت ۷۰٪ در دماهای متوسط (زیر ۱۰۰ درجه سانتیگراد). بالای ۷۰٪ و در دماهای بالاتر، نرخ خوردگی افزایش مییابد. برای اسید سولفوریک غلیظ در دمای بالا، هاستلوی...
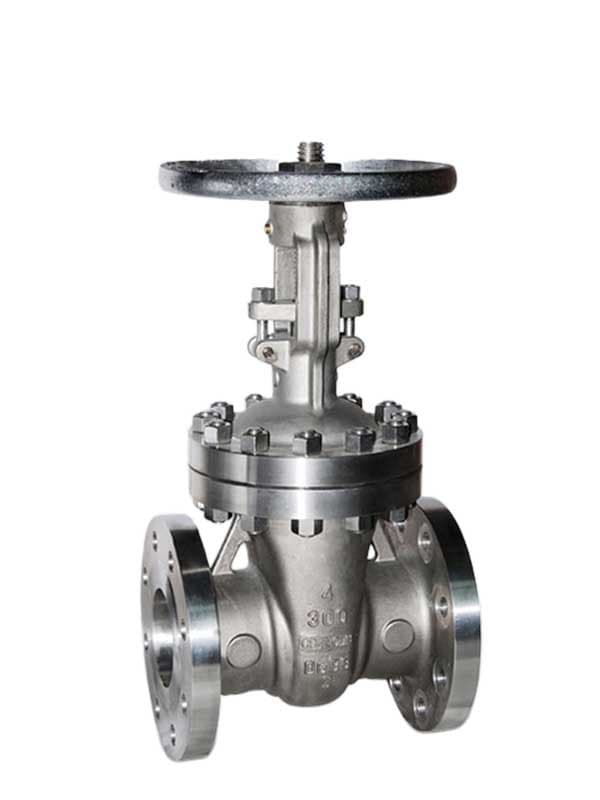
Incoloy-Valve
چرا Incoloy 825 یک نقطه میانی هوشمندانه بین فولاد ضد زنگ و Hastelloy است؟ اینکولوی ۸۲۵ در جایگاهی قرار دارد که اکثر برگههای مشخصات فنی از آن غافل میشوند، زیرا آنها در حال مقایسهی دو حالت افراطی هستند - "۳۱۶L یا Hastelloy؟" - بدون در نظر گرفتن حد وسط. ۸۲۵ تقریباً ۸۰٪ مقاومت خوردگی Hastelloy C276 را با تقریباً ۴۰٪ هزینه به شما میدهد. این محاسبات، این آلیاژ را به انتخاب مناسبی برای طیف وسیعی از کاربردها تبدیل میکند که در آنها ۳۱۶L به طور زودرس از کار میافتد اما C276 بیش از حد مورد نیاز است. شیمی داستان را روایت میکند. 38–46٪ نیکل مقاومت در برابر ترکخوردگی تنشی (SCC) در محیطهای کلریدی ایجاد میکند. 20٪ کروم شرایط اکسیدکننده را مدیریت میکند. 3٪ مولیبدن مقاومت به حفرهای شدن را اضافه میکند. 2٪ مس — عنصر متمایز — عملکرد را در اسیدهای احیاکننده مانند اسید سولفوریک بهبود میبخشد. و 1٪ تیتانیوم در برابر حساسشدن در حین جوشکاری تثبیت میکند. این آلیاژ در هیچ دسته واحدی قهرمان نیست، اما ترکیب آن طیف وسیعتری از شرایط خورنده را نسبت به هر آلیاژ تخصصی تکخاصیتی پوشش میدهد. در سرویس گاز ترش (تولید گاز طبیعی حاوی H2S)، شیرهای Incoloy 825 در جایی که 316L دچار ترکخوردگی تنشی سولفیدی میشود و استفاده از Hastelloy C276 بودجه هر سرچاهی را میشکند، عملکرد پایداری دارند. استاندارد NACE MR0175/ISO 15156 بهطور صریح Incoloy 825 را برای سرویس ترش تأیید میکند — این پذیرش نظری نیست، بلکه بر اساس دههها عملکرد میدانی در تولید خلیج مکزیک و خاورمیانه است. فرآوری اسید سولفوریک در غلظتها و دماهای متوسط یکی دیگر از کاربردهای اصلی است. 825 اسید سولفوریک را تا غلظت تقریباً 50٪ در یک باند دمایی وسیع، که اکثر شرایط کارخانههای تولیدی را پوشش میدهد، پردازش میکند. فراتر از 50٪ و در دماهای بالا، شما به Hastelloy تغییر خواهید داد - اما اکثر کارخانههای اسید سولفوریک در واقع در آن منطقه شدید کار نمیکنند. محدودیتهایی که مانع از تبدیل شدن آن به یک راه حل جهانی میشود یک سوپرآلیاژ واقعی نیست. مقاومت به حفرهای شدن Incoloy 825 (PREN ~31) از هر دو آلیاژ 254SMO (PREN ~43) و Hastelloy C276 (PREN عملاً 65+) کمتر است. در محیطهای خورنده کلریدی تهاجمی — آب دریای دما بالا، آب نمک غلیظ — 825 ممکن است حفرهای شود در حالی که آن گزینههای برتر پایدار میمانند. اگر سرویس شما تحت سلطه حفرهای شدن است، 825 را بهعنوان «راهحل اقتصادی» مشخص نکنید — قابلیت اطمینان کارخانه شما را به خطر میاندازد. آسیبپذیری در برابر خوردگی شکافی. سطوح مس و مولیبدن مقاومت خوردگی عمومی مناسبی ایجاد میکنند، اما زیر سطح واشرها، زیر سر پیچها، در هر شکافی که اکسیژن نمیتواند به سطح برسد تا فیلم غیرفعال را حفظ کند، 825 آسیبپذیرتر از 254SMO یا Hastelloy است. در کاربردهای شیر مبدل حرارتی آب دریا که هندسه شکافی ذاتی است، این موضوع اهمیت دارد. سری 800 (800/800H/800HT) — انواع دما بالا — آلیاژهای خوردگی نیستند. آنها آلیاژهای استحکامی هستند که برای سرویس سازهای پایدار در دماهای بالا طراحی شدهاند (اجزای کوره، لولههای سوپرهیتر). اگر به مقاومت خوردگی در دمای بالا نیاز دارید، 825 همچنان گرید Incoloy شماست. اگر به استحکام در دمای 700 درجه سانتیگراد در محیط نسبتاً تمیز نیاز دارید، 800H انتخاب درست است. اشتباه گرفتن این دو خانواده، خطای رایج در مشخصات فنی است. ملاحظات جوشکاری. Incoloy 825 بهراحتی با GTAW/GMAW استاندارد و با فلز پرکننده ERNiCrMo-3 (آلیاژ 625) جوش میخورد — این سیم جوش توصیهشده است، نه تطابق شیمیایی دقیق. فلز پرکننده از فلز پایه در مقاومت خوردگی فراتر میرود که از رسوب جوش محافظت میکند. اما دمای بین پاسی باید کنترل شود و جوشهای مقاطع سنگین از تنشزدایی در دمای 540–650 درجه سانتیگراد بهرهمند میشوند. چگونه بیشترین بهره را از شیرهای Incoloy 825 ببریم برای سرویس سرچاهی گاز ترش: شیر دروازهای یا توپی Incoloy 825، کلاس 600–900، مطابق محدودیتهای سختی NACE MR0175 (حداکثر HRC 22). گواهینامه NACE تأمینکننده شیر را تأیید کنید — نه فقط گواهی کارخانه مواد. فرآیند ساخت (جوشکاری، عملیات حرارتی) نیز باید الزامات NACE را برآورده کند. برای سرویس عمومی کارخانه اسید سولفوریک: شیر گلوب یا دیافراگمی 825، کلاس 150–300. تا 50٪ H2SO4 را در محدوده دمای تولید معمول پوشش میدهد. اگر غلظت اسید شما از 50٪ فراتر رود، یا دما در اسید غلیظ بالای 80 درجه سانتیگراد باشد، در آن موقعیتهای خاص شیر به Hastelloy C276 ارتقا دهید — نه در همه جا. برای سرویس آب دریای ساحلی: 825 در آب دریای با دمای محیط کار میکند، اما 254SMO یا تیتانیوم مقاومت به حفرهدار شدن بهتری در همان محدوده هزینه ارائه میدهند. 825 را برای سرویس آب دریا فقط زمانی در نظر بگیرید که در همان سیستم به مقاومت در برابر جریانهای فرآیندی اسیدی نیز نیاز دارید. پاسخ: بله. «Incoloy» علامت تجاری شرکت Special Metals Corporation است. «آلیاژ 825» نام عمومی مطابق UNS N08825 است. از نظر عملکردی یکسان هستند. برخی برگههای مشخصات هر دو نام را برای اجتناب از مسائل علامت تجاری ذکر میکنند. الف) در سرویسهایی که خوردگی در آنها غالب است، بله - این یک ارتقاء معنادار است. اما اگر شیرهای 316L شما خراب نمیشوند، ارتقاء به 825 بدون افزودن ارزش، بودجه را هدر میدهد. آن را در جایی مشخص کنید که 316L سابقه خرابی مستند داشته باشد، نه به عنوان یک انتخاب پیشگیرانه "بهتر از". پاسخ: Inconel 625 (N06625) نیکل بالاتر (58+٪)، مولیبدن بالاتر (8–10٪) و بدون مس دارد. مقاومت به حفرهای شدن و خوردگی شکافی بهتری دارد، بهویژه در محیطهای پرکلرید. تقریباً 1.5–2 برابر هزینه 825 است. وقتی به آن حاشیه اضافی نیاز دارید از...
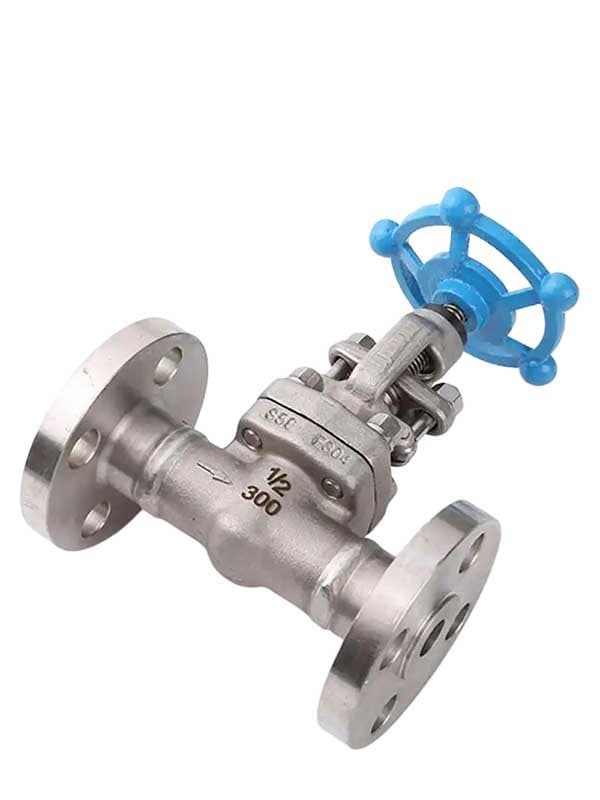
شیر 904L
چرا 904L اسید سولفوریک را در کل محدوده غلظت مدیریت میکند در اینجا واقعیتی وجود دارد که مهندسانی را که در کارخانههای اسید سولفوریک کار نکردهاند شگفتزده میکند: اسید سولفوریک رقیق برای فولاد ضدزنگ خورندهتر از غلیظ است. در غلظت 10–30٪، اسید سولفوریک به فولاد ضدزنگ تهاجمی حمله میکند، در حالی که در غلظت 90+٪، 316L در واقع آن را بهطور منطقی مدیریت میکند (اسید غلیظ از نظر یونی فعالیت کمتری دارد). 904L آلیاژی است که کل محدوده غلظت 0–100٪ را در دماهای تا حدود 35 درجه سانتیگراد پوشش میدهد. افزودن مس (۱–۲٪) همان چیزی است که این را ممکن میسازد. مس مقاومت در شرایط اسیدی احیاکننده را بهبود میبخشد — همان ناحیه رقیق اسید سولفوریک که در آن فیلم غیرفعال فقط کرومدار 316L شکسته میشود. مولیبدن ۴.۵٪ حفرهدار شدن را در محدودههای غلظت میانی مدیریت میکند. نیکل ۲۵٪ مقاومت در برابر ترکخوردگی تنشی (SCC) را در محیطهای اسیدی حاوی کلرید فراهم میکند. این یک دفاع هماهنگ سهعنصری است که فولاد زنگنزن آستنیتی استاندارد قادر به تکرار آن نیست. در کارخانههای سفیدکننده خمیر و کاغذ، شیرهای 904L دههها پیش جایگزین 316L شدند — محیط فرآوری سفیدکننده غنی از کلرید و اسیدی، 316L را از طریق حفرهدار شدن و حمله شکافی در عرض ۱–۲ سال از بین میبرد. 904L در همان موقعیتها ۵–۸ سال کار میکند. این یک بهبود جزئی نیست؛ این یک تغییر کیفی در برنامهریزی تعمیر و نگهداری است. سیستمهای شستوشوی درجا (CIP) داروسازی بهطور فزایندهای 904L را مشخص میکنند، زیرا چرخههای تمیزکاری بین قلیایی (آلکالی) و اسیدی (فسفریک یا سولفوریک) در دماهای بالا نوسان میکنند. 904L هر دو نوسان را تحمل میکند، در حالی که 316L در فاز اسیدی میکروحفرههایی ایجاد میکند که به نقاط تجمع باکتری تبدیل میشوند — در تولید استریل غیرقابل قبول است. جایی که 904L در برابر رقبای واقعی کوتاهی میکند قهرمان حفرهدار شدن نیست. PREN 904L حدود ۳۴–۳۵ است. 254SMO با ۶٪ مولیبدن و افزودن نیتروژن به ۴۳+ میرسد. در محیطهای تهاجمی حفرهدار شدن کلریدی (آب دریای گرم بالای ۴۰ درجه سانتیگراد، فرآوری آب نمک غلیظ)، 904L حفرهدار میشود در حالی که 254SMO مقاومت میکند. اگر حالت خرابی شما بهطور خاص حفرهدار شدن کلریدی است، 254SMO مشخصات صحیح است، نه 904L. سقف دمایی در سرویس اسیدی. بالای ۳۵ درجه سانتیگراد در اسید سولفوریک در کل محدوده غلظت، نرخ خوردگی 904L از حد مجاز فراتر میرود. در ۵۰–۷۰ درجه سانتیگراد در اسید سولفوریک رقیق، همچنان عملکرد خوبی دارد — اما اکنون در قلمرویی هستید که هاستلوی حاشیه ایمنی فراهم میکند. طراحی یک شیر 904L در فرآیندی که اسید داغ را بدون بررسی نمودار ایزوخوردگی عبور میدهد، درخواست جایگزینی زودهنگام است. رسوب فاز سیگما. محتوای آلیاژی بالا (۲۵٪ Ni، ۴.۵٪ Mo، ۲۰٪ Cr) 904L را مستعد تشکیل فاز سیگما میکند اگر در محدوده ۶۰۰–۹۰۰ درجه سانتیگراد برای مدت طولانی نگهداری شود. این دمای سرویس عادی شیر نیست، اما در حین ساخت مرتبط است — اگر آهنگری یا ریختهگری اجازه دهد مواد بهآرامی از این محدوده خنک شود بهجای کوئنچ، فاز سیگما تشکیل میشود و هم مقاومت خوردگی و هم چقرمگی تخریب میشود. گواهی عملیات حرارتی تأمینکننده خود را تأیید کنید: آنیل محلول در ۱۰۶۰–۱۱۴۰ درجه سانتیگراد بهدنبال کوئنچ سریع با آب. هزینه ساخت. 904L مانند هر فولاد زنگنزن آستنیتی ماشینکاری و جوش میشود — بدون نیاز به روشهای خاص — اما هزینه مواد خام حدود ۳ برابر قیمت 316L است. در کاربردهایی که 316L قبلاً کار میکند، 904L هدر رفتن خالص است. در کاربردهایی که 316L شکست میخورد اما 254SMO نیز کار میکند، 254SMO اغلب عملکرد بهتری در حفرهدار شدن با هزینه مشابه ارائه میدهد. جایگاه ویژه 904L بهطور خاص باند غلظت کامل اسید سولفوریک و سرویس نوسانی CIP داروسازی است. مشخصکردن صحیح شیرهای 904L برای اسید سولفوریک با غلظت رقیق تا متوسط: شیر گلوب یا توپی 904L، کلاس ۱۵۰–۳۰۰، نشیمنگاه PTFE یا فلزی. پوششدهنده ۰–۵۰٪ H2SO4 در دمای محیط تا ۳۵ درجه سانتیگراد. بالاتر از این محدودیتها، موقعیتهای خاص را به هاستلوی ارتقا دهید — برای کل کارخانه بهطور کلی C276 مشخص نکنید. برای فرآوری سفیدکننده خمیر کاغذ: شیر پروانهای یا دیافراگمی 904L، با آستر EPDM یا PTFE. این سرویس برای 904L یک سرویس استاندارد است و نسبت هزینه به سود آن طی دههها ثابت شده است. برای سیستمهای CIP داروسازی: شیر دیافراگمی 904L، روکش PTFE، سطوح داخلی الکتروپولیششده. بدنه 904L نوسانات شیمیایی را مدیریت میکند؛ پرداخت الکتروپولیش قابلیت تمیز شدن را تضمین میکند. برای کاربردهای استریل، پرداخت سطح Ra ≤0.4 میکرومتر را مشخص کنید. الف) بله - 904L در هر معیار خوردگی (حفرهخوردگی، شکاف، مقاومت در برابر اسید عمومی) از 317L بهتر عمل میکند. سوال این است که آیا شما به این بهبود نیاز دارید؟ اگر 317L در سرویس شما دوام میآورد، ارتقاء به 904L بدون افزایش طول عمر، هزینه را افزایش میدهد. پاسخ: بله. 1.4539 نام EN/W.Nr برای همان آلیاژ است (UNS N08904 / 904L). سیستمهای نامگذاری متفاوت، ماده یکسان. از هر نامگذاری که استاندارد تدارکات شما الزام میکند استفاده کنید. پاسخ: از ERNiCrMo-3 (سیم آلیاژ 625) یا الکترودهای روکشدار 20-25 CuL استفاده کنید. فلز پرکننده کمی از فلز پایه فراتر میرود، که عمدی است — این تضمین میکند که رسوب جوش حلقه ضعیف در زنجیره خوردگی نباشد. پاسخ: در دمای محیط، بله — و بهطور قابل توجهی بهتر از 316L عمل میکند. اما در آب دریای گرم بالای ۳۰ درجه سانتیگراد با نیازهای عمر مفید طولانی، 254SMO یا تیتانیوم مقاومت بهتری در برابر حفرهدار شدن دارند. از 904L در آب دریا فقط زمانی استفاده کنید که همان شیر همچنین نیاز به مدیریت جریانهای فرآیندی اسیدی داشته...
254SMO-S31254-Valve
چرا 254SMO در سرویس کلریدی تهاجمی هم از 904L و هم از داپلکس بهتر است افزودن نیتروژن (۰.۱۸–۰.۲۲٪) همان چیزی است که 254SMO را از 904L جدا میکند و آن را در کلاس عملکرد متفاوتی قرار میدهد. نیتروژن در فولاد زنگنزن آستنیتی کار خاص و قدرتمندی انجام میدهد: مقاومت در برابر حفرهدار شدن را بهطور چشمگیری افزایش میدهد بدون افزودن هزینه مولیبدن بیشتر. فرمول PREN (Cr + 3.3×Mo + 16×N) این را بهوضوح نشان میدهد — نیتروژن ۰.۲٪ 254SMO با وزن ۱۶ برابر، ۳.۲ امتیاز PREN کمک میکند، معادل افزودن یک درصد کامل دیگر مولیبدن با هزینه مواد خام صفر اضافی. این 254SMO را در PREN 43+ قرار میدهد، در مقابل حدود ۳۵ برای 904L و حدود ۴۲ برای سوپرداپلکس 2507. در عمل، این بدان معناست که 254SMO در برابر شروع حفرهدار شدن در آب دریا در دماهایی مقاومت میکند که 904L قبلاً تراکم حفره قابل اندازهگیری نشان میدهد. برای شیرهای تخلیه پمپ فشار بالا کارخانه نمکزدایی — جایی که آب دریا گرم است (۳۵–۴۵ درجه سانتیگراد) و چرخه فشار تلاطمی ایجاد میکند که سینتیک حفرهدار شدن را تسریع میکند — 254SMO انتخاب اثباتشدهای است که اپراتورها پس از امتحان هر جایگزین ارزانتر به آن بازمیگردند. در اسکرابرهای گوگردزدایی گازهای دودکش (FGD)، محیط یک دوغاب اسید سولفوریک/کلرید است که همزمان خوردگی اسیدی عمومی و حفرهدار شدن موضعی کلریدی ایجاد میکند. 316L در هر دو مکانیزم شکست میخورد. 904L اسید عمومی را تحمل میکند اما در نواحی کلریدی حفرهدار میشود. مقاومت ترکیبی 254SMO در برابر هر دو نوع حمله، آن را به ماده استاندارد شیرآلات FGD در نیروگاههای زغالسنگی در سراسر جهان تبدیل کرده است — نه به این دلیل که ارزانترین گزینه است، بلکه به این دلیل که گزینهای است که واقعاً در سرویس باقی میماند. افزودن مس (0.5-1.0%) در مقایسه با 1-2% مس 904L مقدار کمی است، اما همچنان در کاهش مقاومت در برابر اسید نقش دارد. در اسید سولفوریک که حاوی کلرید نیز هست - بدترین حالت در محیطهای مخلوط - مولیبدن 254SMO کلرید را کنترل میکند در حالی که مس به جزء کاهنده اسید کمک میکند. در اسید کاهنده خالص به اندازه 904L (که دو برابر مس دارد) قوی نیست، اما در شرایط مخلوط، در کل برنده است. معایب واقعی که بر کارخانه شما تأثیر میگذارند هزینه تقریباً 4–5 برابر 316L و کمی بالاتر از 904L است. محتوای 6% مولیبدن قیمت را تعیین میکند — مولیبدن یک عنصر آلیاژی گرانقیمت است. در کاربردهایی که PREN 904L کافی است (آب دریای محیطی، محیطهای کلریدی متوسط)، هزینه اضافی برای 254SMO بودجه را هدر میدهد. آن را جایی مشخص کنید که شرایط حفرهدار شدن از آستانه 904L فراتر میرود — نه به عنوان ارتقای blanket. حساسیت فاز سیگما واقعی است و به دلیل محتوای مولیبدن بالاتر، نسبت به 904L بارزتر است. نگهداشتن 254SMO در محدوده 600–1000 درجه سانتیگراد حتی برای یک ساعت، رسوب سیگما در مرز دانهها را مجاز میکند که هم مقاومت خوردگی و هم چقرمگی ضربه را کاهش میدهد. برای ساخت شیرآلات، این به معنای: آنیل انحلال باید به درستی انجام شود (1150–1200 درجه سانتیگراد، سپس کوئنچ سریع با آب)، و هر کار گرم بعدی نباید به آرامی از منطقه خطر سرد شود. از تأمینکننده شیر خود سوابق عملیات حرارتی را بخواهید — نه فقط گواهی انطباق، بلکه مستندات واقعی پروفایل حرارتی. اکوسیستم تأمینکننده محدود. 254SMO توسط هر کارخانه فولاد ضدزنگ تولید نمیشود. منابع اصلی Outokumpu (آوستا، سوئد) و تعداد معدودی تولیدکننده تخصصی چینی هستند. ریختهگریهای شیر که قطعات ریختهگری F44 (معادل گرید آهنگری ASTM A182) را انبار میکنند، کمتر از آنهایی هستند که 316L یا حتی 904L را انبار میکنند. زمان تحویل برای اندازههای غیراستاندارد به طور مداوم 14–18 هفته است. اگر پروژهای با شیرآلات 254SMO میسازید، سفارشات ریختهگری خود را زود قفل کنید. چالشهای ماشینکاری. محتوای بالای نیتروژن و مولیبدن، ماشینکاری 254SMO را نسبت به فولاد ضد زنگ آستنیتی استاندارد دشوارتر میکند - سایش ابزار تقریباً 30٪ بیشتر است و شکستن تراشه دشوار است. کارگاههایی که برای تولید 316L راهاندازی شدهاند، در کنترل ابعادی بدنه شیرهای 254SMO با مشکل مواجه خواهند شد، مگر اینکه تغذیه، سرعت و هندسه ابزار را تنظیم کنند. استراتژیهای هوشمندانه مشخصات فنی برای تخلیه پمپ فشار قوی نمکزدایی: شیر پروانهای یا توپی 254SMO، کلاس 300-600، با نشیمنگاه فلزی و روکش استلایت روی سطح نشیمنگاه. بدنه 254SMO آب دریا را کنترل میکند؛ سطح سخت، فرسایش ناشی از جریان متلاطم را کنترل میکند. برای تخلیه و گردش مجدد اسکرابر FGD: شیر گلوب یا کشویی 254SMO، کلاس 150–300. محیط دوغاب اسید/کلرید برای این گرید نمونه است. اطمینان حاصل کنید که سرعت دوغاب در ورودی شیر از 3 متر بر ثانیه تجاوز نکند — هم افزایی خوردگی-فرسایش در سرعت بالا حتی 254SMO را تخریب میکند. برای سیستمهای آب آتشنشانی فراساحلی: شیر پروانهای 254SMO به عنوان جایگزین برنز نیکل-آلومینیوم در جایی که خط اصلی آتشنشانی همچنین آب فرآیندی گرم حمل میکند. اگر آب دریای محیطی خالص است، برنز آلومینیومی هزینه را کاهش میدهد. اگر شیمی آب مخلوط است، 254SMO هم جزء آب دریا و هم هر اثری از اسید ناشی از آلودگی متقاطع فرآیند را پوشش میدهد. پاسخ: از نظر مقاومت حفرهدار شدن نزدیک است، اما در همه مکانیزمهای خوردگی معادل نیست. 254SMO در آب دریای گرم با مقاومت حفرهدار شدن C276 برابری میکند یا از آن فراتر میرود، اما C276 مقاومت اسیدی عمومی بهتری در محیطهای احیاکننده دارد. برای سرویس حفرهدار شدن آب دریای خالص، 254SMO مقرونبهصرفه است. برای سرویس مخلوط اسید+کلرید با اجزای احیاکننده، C276 همچنان برنده است. پاسخ: ERNiCrMo-3 (پرکننده آلیاژ 625) توصیه استاندارد است. در...
C4-00Cr14Ni14Si4-Valve
چرا فولاد C4 در اسید نیتریک 98% زنده میماند وقتی همه چیز دیگر شکست میخورد اسید نیتریک غلیظ (بالای 95%، به ویژه در 98%+) یک چالش خوردگی عجیب است: آنقدر به شدت اکسیدکننده است که اکثر فولادهای ضدزنگ را — به طور موقت — غیرفعال میکند. مشکل از ناحیه transpassive ناشی میشود. در غلظتها و دماهای تولید، نیتریک فولاد ضدزنگ را از ناحیه غیرفعال به انحلال transpassive میبرد، جایی که خود فیلم اکسید محافظ اکسید میشود و فلز با نرخهای غیرقابل قبول خورده میشود. 304L و 316L در HNO3 98% در دماهای تولید شکست میخورند نه به این دلیل که نمیتوانند فیلم غیرفعال تشکیل دهند، بلکه به این دلیل که آن فیلم در پتانسیل اکسیدکننده شدید حل میشود. محتوای ۳ تا ۵ درصد سیلیسیم در فولاد C4 بازی را تغییر میدهد. سیلیسیم لایهای سطحی غنیشده با SiO2 تشکیل میدهد که در شرایط گذرغیرفعال که Cr2O3 تجزیه میشود، پایدار است. آن لایه اکسید سیلیسیم در اسید نیتریک غلیظ از نظر شیمیایی بیاثر است — حل نمیشود، بیشتر اکسید نمیشود و اجازه نمیدهد اسید نیتریک به فلز زیرین برسد. نتیجه: نرخ خوردگی فولاد C4 در اسید نیتریک جوشان ۹۸٪ کمتر از ۰.۱ میلیمتر در سال اندازهگیری میشود، در حالی که 304L در حد میلیمتر در سال است. صنعت تولید اسید نیتریک چین فولاد C4 را بهطور خاص برای این کاربرد در دهه ۱۹۸۰ توسعه داد — این یک دستاورد تحقیق و توسعه در سطح ملی بود که جایزه علمی وزارت دفاع را کسب کرد. روش نیترات منیزیم برای تغلیظ اسید نیتریک (فرآیند غالب در کارخانههای اسید نیتریک چین) در شرایطی کار میکند که تمام گریدهای استاندارد فولاد ضدزنگ غربی را از کار میاندازد. شیرهای C4 در آن حلقههای تغلیظ ۸ تا ۱۲ سال کار میکنند. این یک روایت تکی نیست — این سوابق عملیاتی انباشتهشده در دهها کارخانه است. مزیت دیگر نسبت به گزینههای جایگزین: آلومینیوم خالص اسید نیتریک غلیظ را بهطور منطقی تحمل میکند، اما استحکام مکانیکی آن آنقدر پایین است که نمیتوان بدنه شیر فشار کاربردی از آن ساخت. چدن پرسیلیسیم (Durcomet 5، با مفهوم شیمیایی مشابه) مقاومت خوردگی خوبی دارد اما شکننده است — مقاومت ضربهای ضعیف است و شوک حرارتی قطعه ریختهگری را ترک میاندازد. فولاد C4 هم مقاومت خوردگی و هم یکپارچگی مکانیکی برای ساخت یک شیر فشار واقعی به شما میدهد. مصالحههایی که پذیرش گستردهتر فولاد C4 را محدود میکند آلیاژ مقاوم در برابر خوردگی جهانی نیست. لایه اکسید تثبیتشده با سیلیکون C4 در شرایط اسید اکسیدکننده، بهویژه نیتریک غلیظ، عملکرد فوقالعادهای دارد. در محیطهای اسیدی کاهنده (سولفوریک رقیق، هیدروکلریک)، هیچ مزیتی نسبت به فولاد ضد زنگ استاندارد ندارد - و در محیطهای حاوی فلوراید، مانند هر آلیاژ حاوی سیلیکون دیگر آسیبپذیر است. C4 یک آلیاژ تخصصی است، نه یک ارتقاء عمومی. هیچ نامگذاری تثبیتشده ASTM/UNS ندارد. این مشکل عملی برای مشخصاتدهندگان بینالمللی است. فولاد C4 از توسعه متالورژیکی چین سرچشمه گرفته و تحت GB (استانداردهای ملی چین) استاندارد شده است. شرکتهای مهندسی غربی که روی پروژههای اسید نیتریک چین کار میکنند میتوانند آن را با نامگذاری GB مشخص کنند، اما معادل ASTM برای پروژههای غیرچینی وجود ندارد. این امر پذیرش جهانی را با وجود عملکرد اثباتشده ماده محدود میکند. تأمین بینالمللی دشوار است. بیشتر تولید فولاد C4 و ساخت شیر در ریختهگریهای تخصصی چین انجام میشود. تیمهای تدارکات در اروپا یا آمریکای شمالی با گزینههای محدود تأمینکننده و زنجیرههای لجستیکی طولانی مواجه هستند. تأیید کیفیت نیاز به بازرسی در محل یا روابط تثبیتشده با تأمینکنندگان چینی دارد که انتظارات مستندات غربی را درک میکنند. جوشکاری نیاز به فلز پرکننده خاص دارد. فلزهای پرکننده استاندارد ضدزنگ (308، 316) با محتوای سیلیسیم بالای C4 مطابقت ندارند. روش توصیهشده استفاده از الکترودهای جوشکاری سیلیسیم ۰.۱۲ (نامگذاری چینی) است — اساساً یک فلز پرکننده آستنیتی پُر سیلیسیم همسان. یافتن این فلز پرکننده خارج از چین دشوار است. ER309Si (نامگذاری AWS) تقریب معقول غربی است، اما محتوای سیلیسیم آن کمتر از حد بهینه است. آنیل انحلالی پس از جوش در دمای ۱۰۵۰ درجه سانتیگراد برای بازیابی کامل مقاومت خوردگی الزامی است. دشواری ماشینکاری. محتوای ۳ تا ۵ درصد سیلیسیم فولاد C4 را سختتر و سایندهتر از فولاد ضدزنگ آستنیتی استاندارد میکند. عمر ابزار تقریباً ۴۰ تا ۵۰ درصد کوتاهتر از عملیات ماشینکاری 304/316 است. درجهای کاربیدی با هندسه مناسب الزامی هستند. کارگاههایی که به فولاد ضدزنگ استاندارد عادت دارند، هزینه ابزار و انحراف ابعادی را دستکم میگیرند. مشخصکردن شیرهای C4 برای سرویس اسید نیتریک برای تولید اسید نیتریک غلیظ (۹۵ تا ۹۸٪): شیر کشویی یا گلوب C4، کلاس ۱۵۰ تا ۳۰۰، طبق مشخصات ریختهگری GB 2100. این کاربرد اثباتشده است. سوابق واقعی تأمینکننده در کارخانههای تغلیظ اسید نیتریک را تأیید کنید — نه فقط دادههای خوردگی آزمایشگاهی. برای مخزن و انتقال اسید نیتریک: C4 جواب میدهد، اما 304L همچنین نیتریک غلیظ با دمای محیط را به طور مناسب در کاربردهای انتقال و ذخیرهسازی که اسید داغ نیست، مدیریت میکند. از C4 در نقاطی که اسید در دمای فرآیند یا نزدیک به آن است استفاده کنید - تخلیه کارخانه تغلیظ، بایپس بخاری، حلقه گردش مجدد. برای بازفرآوری سوخت هستهای (نیتریک غلیظ داغ): فولاد C4 یک کاندیدای معتبر است، اما زیرکونیوم انتخاب استاندارد غربی برای این سرویس است. C4 مقاومت در برابر خوردگی قابل مقایسهای را با هزینه مواد کمتر ارائه میدهد، اما زنجیره تأمین زیرکونیوم در کاربردهای هستهای غربی تثبیتشدهتر است. بر اساس زمینه جغرافیایی و چارچوب نظارتی پروژه خود انتخاب کنید. الف) خیر - اساساً متفاوت است. سیلیکون ۳ تا ۵...
مروری بر مشخصات فنی
فولاد ضد زنگ استاندارد اکثر شرایط فرآیندی را مدیریت میکند. اما وقتی سیال از محدودهای که 316L میتواند تحمل کند فراتر میرود—اسید هیدروفلوریک، اسید سولفوریک غلیظ، کلر مرطوب داغ، اسید نیتریک ۹۸٪، آب دریا با فشار رسوب زیستی—مواد استاندارد در عرض چند ماه دچار حفرهشدگی، ترکخوردگی، انحلال یا شکست میشوند. شیرآلات آلیاژی برای آن قلمرو وجود دارند. FLOWKS شیرآلاتی در هاستلوی (C276/C22)، مونل (400/K500)، اینکولوی 825، 904L، 254SMO (S31254)، تیتانیوم (گرید 2/5/7)، زیرکونیوم (R60702)، برنز آلومینیومی (C95400/C63000)، نیکل خالص (N02200/N02201) و فولاد C4 (00Cr14Ni14Si4) تولید میکند—هر آلیاژ مکانیزم خوردگی خاصی را هدف میگیرد که فولاد ضد زنگ قادر به مقابله با آن نیست. هاستلوی هم نوسانات اسیدی اکسیدکننده و هم احیاکننده را پوشش میدهد. مونل در برابر خوردگی فلوریدی و قلیایی مقاومت میکند. فیلم اکسیدی تیتانیوم در محیطهای کلریدی بازسازی میشود. لایه ZrO2 زیرکونیوم در اسید نیتریک غلیظ که حتی اکسید هاستلوی نیز ناپایدار میشود، دوام میآورد. PREN 43+ در 254SMO آن را قهرمان حفرهشدگی در آب دریا و اسکرابرهای FGD میکند. فیلم اکسید سیلیکونی فولاد C4 شرایط نیتریک ترانسپسیو را که لایه اکسیدی فولاد ضد زنگ استاندارد را حل میکند، مدیریت میکند. مشخصکردن شیرآلات آلیاژی درباره ارتقا برای اعتبار نیست—بلکه درباره تطبیق ماده با مکانیزم خوردگی خاصی است که فرآیند شما به سمت آن پرتاب میکند. هر آلیاژ در کنار نقاط قوتش ضعفهایی دارد: تیتانیوم در فلورید شکست میخورد، مونل در برابر اسیدهای اکسیدکننده آسیبپذیر است، C4 معادل ASTM برای پروژههای غربی ندارد. شیرآلات آلیاژی FLOWKS توسط مهندسان خوردگی انتخاب میشوند که دقیقاً میدانند شیر با چه سیالی مواجه است—نه توسط تیمهای تدارکات که به دنبال «بهتر از فولاد ضد زنگ» هستند.
شیرآلات آلیاژی FLOWKS شرایط فرآیندی را مدیریت میکنند که فولاد ضد زنگ استاندارد و فولاد کربنی قادر به تحمل آن نیستند. شیرآلات هاستلوی C276 و C22 در برابر محیطهای اسیدی اکسیدکننده و احیاکننده مقاومت میکنند—گوگردزدایی گازهای دودکش، آلکیلاسیون HF، پردازش شیمیایی اسید مخلوط. شیرآلات مونل 400 و K500 در سرویس حاوی فلورید و قلیایی عالی عمل میکنند—مدارهای آلکیلاسیون HF، پردازش سود سوزآور، قرارگیری در معرض آب دریا. شیرآلات تیتانیومی (گرید 2، گرید 5، گرید 7) از فیلم اکسیدی خودبازسازیشونده برای کاربردهای کلریدی، کلر مرطوب و آب دریا که 316L بهسرعت در آنها حفرهدار میشود، بهره میبرند. شیرآلات زیرکونیومی (R60702) از طریق فیلم سطحی ZrO2 پایدار شیمیایی در سرویس اسید نیتریک غلیظ دوام میآورند. شیرآلات 904L کل محدوده غلظت اسید سولفوریک را با شیمی نیکل بالا و مولیبدن بالا پوشش میدهند. شیرآلات 254SMO (S31254) مقاومت حفرهشدگی PREN 43+ را برای آب دریا، اسکرابرهای FGD و جریانهای فرآیندی پرکلرید فراهم میکنند. شیرآلات اینکولوی 825 گاز ترش و شرایط خورنده چندعنصری را با دفاع هماهنگ نیکل-کروم-مولیبدن مدیریت میکنند. شیرآلات نیکل خالص (N02200/N02201) انتخاب استاندارد برای سود سوزآور و سرویس قلیایی با خلوص بالا هستند. شیرهای پروانهای برنز آلومینیومی در برابر رسوب زیستی و خوردگی آب دریا با هزینهای کمتر از جایگزینهای آلیاژ نیکل مقاومت میکنند. شیرآلات فولاد C4 (00Cr14Ni14Si4) از طریق فیلم اکسید سیلیکونی پایدار در شرایط ترانسپسیو در اسید نیتریک غلیظ ۹۸٪+ دوام میآورند. شیرآلات آلیاژی FLOWKS در پیکربندیهای کشویی، گلوب، توپی، پروانهای، یکطرفه و دیافراگمی مطابق مشخصات مهندس خوردگی در دسترس هستند.
دانلود محصولات
صنایع استفادهکننده از این محصول
کاربردها در بخشهای مختلف صنعتی.
Petrochemical
Corrosion-resistant valves for aggressive media in chemical processing plants. FLOWKS alloy and fluorine-lined valves are engineered to handle the most challenging petrochemical environments.
Chemical
Specialized alloy and fluorine-lined valves for highly corrosive and toxic chemical processes. Zero-emission bellows seal valves and exotic alloy construction for the chemical industry.
products.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.