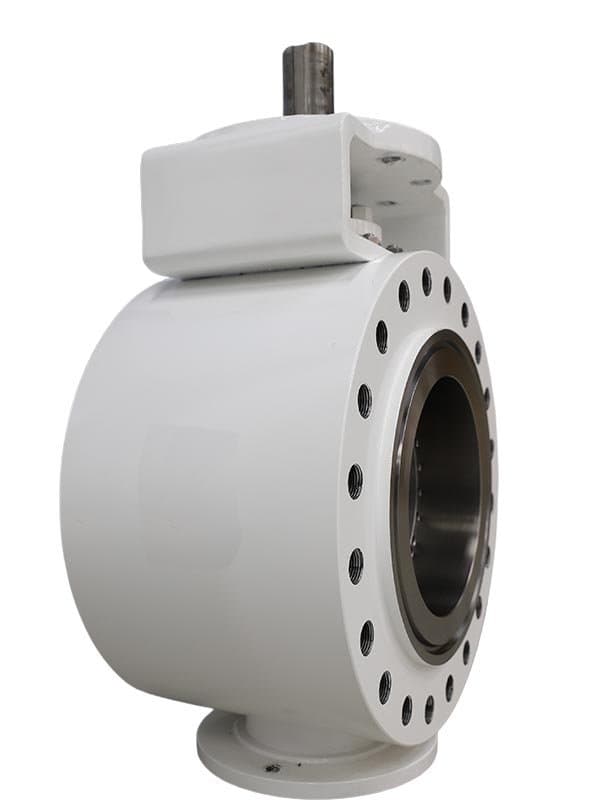
Vanne papillon à siège métallique forgé
products.about
Taille : 2" - 12" (DN50 - DN300)
Pression : Classe 150 - 900 (PN 10 - 150)
Norme : ASME B16.34, API 609, ISO 15848, API 607 (sécurité incendie)
Matériaux du corps : A182 F316 (forgé), A182 F51/F53 (Duplex/Super Duplex forgé), A182 F5/F9/F11/F22 (Cr-Mo forgé), A182 F304 (forgé)
Siège : Métal sur métal (Stellite 6 ou revêtement en carbure de tungstène sur la bague de siège et le bord d'étanchéité du disque)
Conception : Construction à corps forgé, géométrie triple excentrique ou double excentrique
Les corps moulés fonctionnent bien aux classes 150-300. L'épaisseur de paroi est généreuse, la porosité est détectée par radiographie, la pression tient. Au-delà de la classe 600 vers 900 sur une vanne de 4" ou 6", les calculs changent. La porosité de moulage—vides microscopiques issus de la solidification—devient un point d'initiation de rupture sous charge de pression élevée soutenue. La paroi est mince par rapport à la pression qu'elle supporte. Un vide dans une paroi mince à 1500 PSI n'est pas cosmétique. C'est une fissure en attente de démarrage.
Le forgeage élimine ce risque. Un corps forgé en A182 F316 ou F51 a une structure de grain uniforme à travers chaque section de la frontière de pression. Pas de vides. Pas de porosité cachée. Chaque millimètre carré a la même résistance à la traction, la même limite d'élasticité, la même ductilité. ASME B16.34 permet aux corps forgés des pressions nominales plus élevées avec confiance car l'intégrité du matériau est prévisible.
Le compromis : le coût du forgeage augmente avec la taille. Un corps forgé de 30,5 cm (12 pouces) est cher, mais réalisable. Au-delà de 30,5 cm, le forgeage devient prohibitif et l’épaisseur des parois augmente suffisamment pour maîtriser la porosité du moulage par contrôle radiographique. C’est pourquoi ce produit s’arrête à 30,5 cm (12 pouces) : pour des raisons économiques, le moulage est plus avantageux au-delà de cette taille.
Des sièges rigides qui ne s'usent pas
Revêtement Stellite 6 sur la bague de siège. Carbure de tungstène sur le bord d'étanchéité du disque. Deux surfaces dures en contact cyclique à chaque opération. Le siège métal sur métal semble devoir s'user rapidement—ce n'est pas le cas, car la géométrie excentrique soulève le disque du siège immédiatement à l'ouverture. Pas de contact glissant. Pas de rainurage. Après 10 000 cycles, le siège tient toujours. Après 50 000, l'usure reste dans la tolérance. Lignes de boue, récupération de catalyseur, flux abrasifs qui détruisent les sièges en élastomère en semaines—ces surfaces encaissent et continuent d'étanchéifier.
Duplex pour service corrosif
Les corps forgés A182 F51 et F53 gèrent les environnements chlorés qui rongent l'acier inoxydable standard. Injection d'eau de mer offshore. Saumure de dessalement. Flux de procédé où le 316L se pique en quelques mois. Les corps forgés duplex offrent résistance à la corrosion et intégrité de la frontière de pression en une seule spécification. Pas de moulage avec exigences NDE supplémentaires—le forgeage est propre par définition.
R : La radiographie détecte la porosité visible, pas les vides microscopiques. À la classe 900 sur un petit corps à paroi mince, un vide trop petit pour le RT peut encore initier une fissure de fatigue sous charge cyclique. Le forgeage élimine cette incertitude.
R : Les corps forgés A182 F22 sont classés pour un service continu jusqu'à environ 1050°F selon l'ASME B16.34. Les F5 et F9 couvrent les plages inférieures dans la famille Cr-Mo.
R : La bague de siège est remplaçable. Le revêtement du disque n'est pas réparable sur site—le Stellite et le carbure de tungstène nécessitent des environnements d'atelier contrôlés pour la réapplication. Prévoyez des pièces de rechange pour les services critiques.
R : Le forgeage au-delà de 12" devient économiquement impraticable. Les exigences de presse, le volume de matériau et les coûts d'usinage dépassent l'acceptation du marché. Les tailles plus grandes utilisent le moulage avec NDE approprié—l'épaisseur de paroi accrue permet la gestion de la porosité.
products.technicalSpecifications
| Size Range | 2" - 48" |
| Pressure Class | Class 150 - 1500 |
| Design Standard | API 609, BS EN 593, API 607 |
| Body Materials | WCB, WC6, WC9, CF8, CF8M, CF3, CF3M, Aluminum Bronze, Stellite Alloy, 304, 316, Inconel 718, PTFE, RPTFE, PEEK, Flexible Graphite |
| Parent Standards | API 609, BS EN 593 |
| Parent Size Range | 2" - 60" |
| Parent Pressure Class | Class 150 - 600 |
Téléchargements de produits
| Gamme de dimensions | 2" - 48" |
| Classe de pression | Class 150 - 1500 |
| Norme de conception | API 609, BS EN 593, API 607 |
| products.bodyMaterials | WCB, WC6, WC9, CF8, CF8M, CF3, CF3M, Aluminum Bronze, Stellite Alloy, 304, 316, Inconel 718, PTFE, RPTFE, PEEK, Flexible Graphite |
products.needQuote
Contact our engineering team for pricing and technical support on Vanne papillon à siège métallique forgé.
Request a Quoteproducts.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.