products.productRange
Gamme complète de vannes industrielles pour toutes les applications.
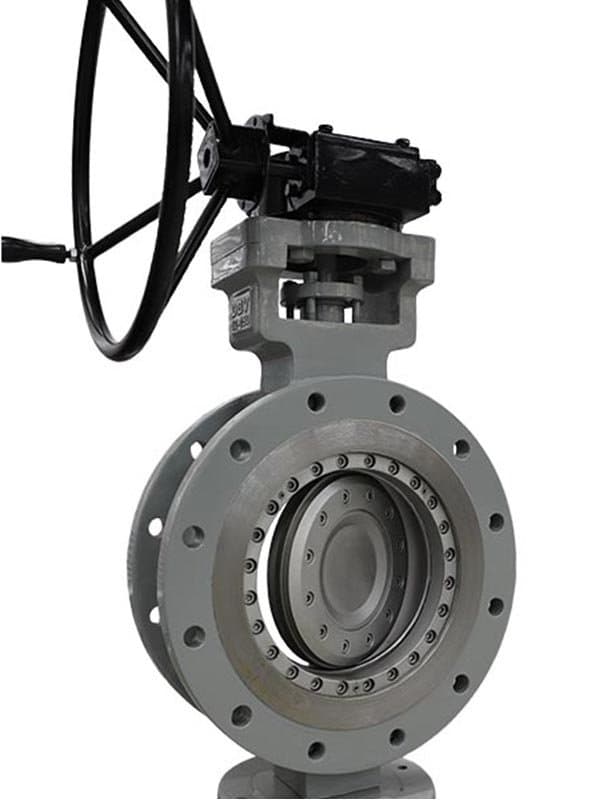
Vanne papillon triple excentrique à siège métallique
2" - 48" (DN50 - DN1200) Classe 150 - 600 (PN 10 - 100) API 609, ASME B16.34, ISO 15848 (faible fuite) A216 WCB, A351 CF8M, A351 CF8, A182 F316 (forgé pour les petites tailles) Métal sur métal (revêtement Stellite 6 sur l'anneau de siège, bord de disque durci), résistant au feu selon API 607 Triple excentrique (décalage de l'arbre par rapport à l'axe central dans trois plans : axial, radial et angulaire), la rotation du disque par came élimine le frottement du siège pendant la course de 90°, aucun contact par frottement jusqu'aux 2 à 3 derniers degrés de fermeture, siège métallique conçu pour un service cyclique à haute température Pourquoi l'excentricité triple change tout La plupart des vannes papillon frottent. Le disque racle le siège à chaque ouverture et fermeture. Les sièges élastomères tolèrent ce frottement—ils sont souples, ils se déforment, ils se rétablissent. Les sièges métalliques ne le tolèrent pas. Si vous frottez du Stellite contre du Stellite à chaque cycle, vous usez la surface d'étanchéité jusqu'à ce qu'elle fuie. La géométrie triple excentrique résout cela au niveau structurel. L'arbre est décalé de la ligne centrale du disque dans trois plans—axial, radial et angulaire. Ces trois décalages font que le disque suit une trajectoire de came. Lorsque vous commencez à ouvrir la vanne, le disque se soulève immédiatement du siège. Il tourne librement sur presque toute la course de 90° avec zéro contact contre l'anneau de siège. Seulement dans les 2-3 derniers degrés de fermeture, le disque revient par came dans le siège et appuie dessus pour créer une étanchéité. Cela signifie que le revêtement Stellite n'est pas usé cycle après cycle. Le siège métal sur métal tient pendant des milliers de cycles en service à haute température où l'élastomère aurait brûlé après la première semaine. Service continu à 350°C et plus ? Exposition à court terme dépassant 500°C ? C'est là que les vannes triple excentrique à siège métallique gagnent leur place. Quand la sécurité incendie n'est pas optionnelle Un incendie sur une ligne pétrochimique n'est pas une hypothèse. C'est un scénario pour lequel vous concevez. Les sièges élastomères brûlent. Ils ramollissent. Ils perdent l'intégrité d'étanchéité pendant que la ligne est encore sous pression. Un siège métallique ne brûle pas. Il ne ramollit pas. Il maintient un contact d'étanchéité mécanique à travers un événement d'incendie car les surfaces de siège sont en alliage durci, pas en caoutchouc. Les tests de résistance au feu API 607 le confirment. La vanne est soumise à un cycle de combustion, de refroidissement, puis de nouvelle combustion, et conserve son étanchéité. La géométrie à triple excentration y contribue également, car le mouvement de fermeture par came assure une force de contact constante et répétable avec le siège, quelles que soient la dilatation thermique ou la déformation du corps. La conformité à la norme ISO 15848 relative aux émissions fugitives complète le dossier de qualification pour les applications de raffinage et de pétrochimie. Les organismes de réglementation et les exploitants d'installations recherchent la même chose : des vannes étanches aux fluides de procédé et dont les fuites restent minimes même en cas d'incendie. Cette vanne répond à ces deux exigences. Ce que font réellement les trois décalages Décomposons cela simplement. Le décalage axial déplace l'arbre derrière le plan du disque afin que le disque s'écarte du siège côté aval lors de l'ouverture. Le décalage radial place l'arbre hors de l'axe central de la tuyauterie afin que le disque se soulève par effet de came de manière uniforme. Le décalage angulaire incline l'axe de l'arbre par rapport au plan du siège afin que le disque réalise une étanchéité progressivement plus serrée dans les derniers degrés de fermeture—plus de force de contact, meilleure intégrité d'étanchéité, sans surcompression qui pourrait endommager le siège. Les trois fonctionnent ensemble. On ne peut pas obtenir le même résultat avec deux décalages. Le double excentrique réduit le frottement mais ne l'élimine pas. Le triple excentrique élimine le frottement sur toute la course, sauf dans la zone de contact d'étanchéité en position fermée. C'est la différence entre un siège métallique qui dure une saison et un siège métallique qui dure des années. R : Oui. Le siège métal sur métal conçu pour un service continu à 350°C+ couvre les lignes de vapeur saturée et surchauffée dans la plage Class 150-600. Choisissez le matériau du corps selon la chimie de la vapeur—WCB pour les conditions standard, CF8M pour le condensat de vapeur corrosif. R : Les vannes à opercule fonctionnent, mais elles sont lourdes, lentes à manœuvrer, et le mécanisme de coin a tendance à se bloquer après de longues périodes dans une position. Les vannes papillon à triple excentrique manœuvrent en 90°, pèsent moins, et la...
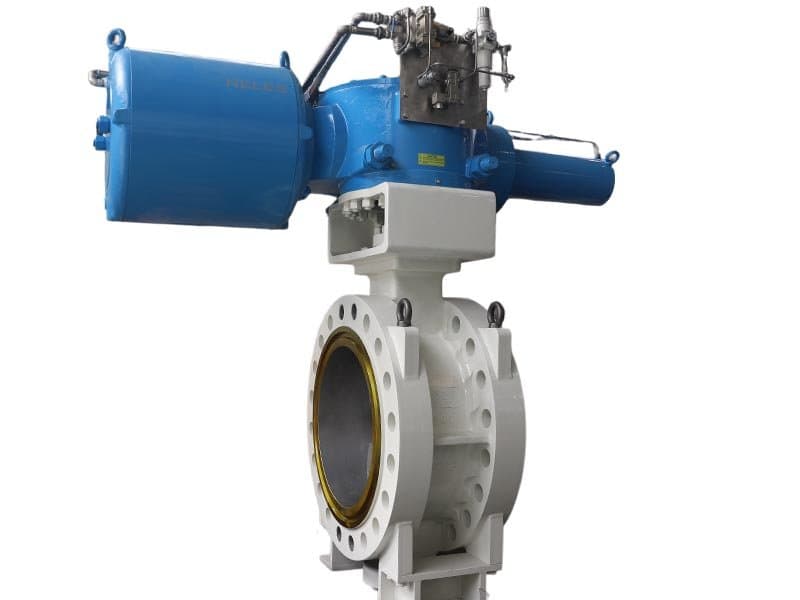
Vanne papillon pneumatique à axe central
2" - 24" (DN50 - DN600) Fonte grise (GG25), fonte ductile (GGG40), A216 WCB, A351 CF8M Garniture élastomère résiliente (EPDM, NBR, Viton, revêtue PTFE) liée à l'alésage du corps—le disque s'étanchéifie contre la garniture dans les deux directions Alignement concentrique (axe central) de l'arbre—centre de l'arbre, centre du disque, et centre du corps tous sur le même axe. Actionneur à cylindre pneumatique (simple effet à retour par ressort ou double effet), positionneur en option pour le contrôle modulant API 609, MSS SP-67, EN 593 La vanne qui gère les bases de votre usine Lignes d'eau. Boucles d'eau glacée HVAC. Isolation générale de procédé où le fluide n'est ni chaud, ni abrasif, ni assez corrosif pour justifier une vanne haute performance. C'est le territoire où vivent les vannes papillon à axe centré—et elles y vivent parce que la géométrie est simple et l'économie est directe. La conception concentrique signifie que l'arbre, le disque et le corps partagent tous le même axe central. Le disque tourne autour de son propre centre. Lorsqu'il se ferme, il appuie dans la garniture élastomère liée à l'intérieur de l'alésage du corps. La garniture enveloppe le bord du disque à 360°. C'est une étanchéité bidirectionnelle intégrée à la conception du siège—aucune préférence de sens d'écoulement, aucun besoin d'orienter la vanne selon le côté pression. Vous n'avez pas besoin de triple excentrique ici. Vous n'avez pas besoin de siège métallique. La garniture élastomère fait le travail d'étanchéité, et l'élastomère est tolérant—il se déforme sous le contact du disque, se rétablit lorsque le disque s'ouvre, et continue d'étanchéifier après des milliers de cycles en service normal d'eau et de procédé léger. EPDM pour l'eau et le condensat de vapeur. NBR pour l'huile et le carburant. Viton lorsque vous avez besoin de résistance chimique. Garniture revêtue PTFE lorsque le procédé exige une surface plus dure avec une certaine conformité élastomère en dessous. Pourquoi l'actionnement pneumatique est important Les vannes papillon manuelles conviennent aux lignes qui sont ouvertes et fermées quelques fois par quart de travail. Mais les usines de procédé ne fonctionnent plus au travail manuel. Contrôle séquentiel. Opération à distance. Isolation automatisée sur signaux d'interverrouillage. Ce sont les raisons pour lesquelles vous mettez un cylindre pneumatique sur une vanne papillon à axe centré. Les actionneurs simple effet à retour par ressort offrent un positionnement fail-safe—le ressort ferme la vanne en cas de perte d'air, ce qui est la valeur par défaut pour le service d'isolation. Les actionneurs double effet offrent une vitesse de course plus rapide et un contrôle complet dans les deux directions, ce qui convient au service modulant où la vanne se positionne entre ouvert et fermé. Ajoutez un positionneur et vous obtenez un contrôle proportionnel—un signal 4-20mA entraîne l'actionneur à n'importe quel angle entre 0° et 90°. Cela transforme une vanne d'isolation en vanne de contrôle pour la régulation de débit sur les lignes d'eau et HVAC. Le package pneumatique se monte directement sur le corps de la vanne via un support et un accouplement. Pas de géométrie de liaison, pas de transmission externe. Compact, propre, et le couple de l'actionneur va directement dans l'arbre du disque. Là où la ligne centrale atteint ses limites Soyons honnêtes sur ce que cette vanne ne fait pas. La chemise en élastomère a une limite de température—l'EPDM supporte environ 120°C en continu, le NBR et le Viton vont plus haut mais pas au-delà de 200°C soutenus. Les fluides abrasifs usent la chemise. Un différentiel de pression élevé à travers une vanne centrée fermée peut déformer le disque et provoquer des fuites au-delà de la chemise. C'est pourquoi les valeurs de pression s'arrêtent à Class 150 / PN 10-16. Si votre application dépasse ces limites, vous avez besoin d'une vanne haute performance ou triple excentrique. Mais pour la majorité de la distribution d'eau, du CVC et de l'isolation générale de process—où la température est modérée, la pression faible et le fluide compatible avec l'élastomère—la vanne papillon centrée pneumatique est la vanne quart de tour automatisée la plus rentable disponible. Aucun autre type de vanne automatisée ne vous offre une isolation bidirectionnelle à ce prix avec cette simplicité d'installation. R : Oui, avec un positionneur. L'actionneur pneumatique répond à un signal d'entrée 4-20mA et positionne le disque à n'importe quel angle entre 0° et 90°. Les vannes papillon centrées conviennent au contrôle modulant sur les lignes d'eau et de CVC où la précision n'a pas besoin d'égaler celle d'une vanne de régulation dédiée. Si vous avez besoin d'une régulation de débit stricte, envisagez plutôt une vanne à globe. R : À retour par ressort (simple effet) pour l'isolation—la vanne se ferme en cas...
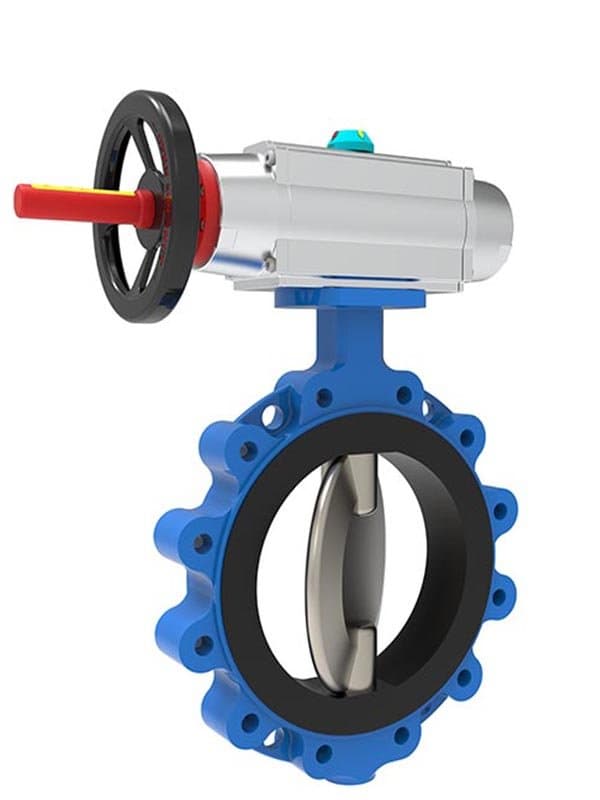
Vanne papillon à oreilles centrée sur l'axe
2" - 24" (DN50 - DN600) Fonte (GG25), fonte ductile (GGG40), A216 WCB, A351 CF8M Revêtement en élastomère résilient (EPDM, NBR, Viton) collé à l'alésage du corps Corps à pattes — trous taraudés dans les pattes de la bride du corps ; les boulons se vissent dans les pattes de chaque côté indépendamment. Permet une utilisation en cul-de-sac (une bride déconnectée, la vanne reste en place de l’autre côté). Alignement concentrique de l’arbre, commande manuelle par levier ou engrenage. API 609, MSS SP-67, EN 593 La différence du corps à oreilles que vous pouvez voir Observez les pattes de fixation d'une vanne papillon à plaquette. Elles sont percées de trous traversants. Des boulons traversent le corps de la vanne et se vissent dans des écrous situés sur l'autre bride de la canalisation. Les deux brides maintiennent la vanne en place. Si l'une des brides est déconnectée, la vanne est instable : elle peut glisser, tomber et ne plus supporter la pression exercée par l'autre bride. Maintenant regardez un corps à oreilles. Des trous filetés dans chaque oreille de bride. Le boulon de la bride gauche de la canalisation se visse dans l'oreille de ce côté. Le boulon de la bride droite de la canalisation se visse dans l'oreille de l'autre côté. Chaque bride se boulonne à la vanne indépendamment. Déconnectez une bride de canalisation, la vanne reste boulonnée de l'autre côté. Elle tient sa position. Elle tient la pression. Elle isole la ligne en aval. Cette indépendance mécanique est toute la raison d'être des vannes papillon à corps à oreilles. Les vannes wafer sont moins chères et plus légères, mais elles nécessitent que les deux brides soient présentes et boulonnées. Les vannes à oreilles coûtent un peu plus et pèsent un peu plus, mais elles vous offrent une capacité d'isolation d'un seul côté que les corps wafer ne peuvent tout simplement pas fournir. Service en bout de ligne et obturation de ligne Voici un scénario qui se joue sur chaque réseau de distribution d'eau et système CVC. Vous devez isoler une branche en aval pour maintenance. Vous fermez la vanne. Vous déconnectez la bride en aval pour retirer la tuyauterie de la branche. La vanne est toujours boulonnée à la bride en amont. La pression en amont est maintenue par la vanne fermée. La ligne en amont reste en service pendant que vous travaillez sur le côté en aval. Une vanne à plaquette ne peut pas se comporter ainsi. Si l'on retire une bride, le corps de la plaquette n'a plus de point d'appui : il se déplace, il fuit et cela devient dangereux. Le corps à ergots, quant à lui, visse chaque bride indépendamment, ce qui garantit l'ancrage mécanique et l'étanchéité de la vanne, quel que soit le côté encore connecté. Le service en bout de ligne signifie que la vanne peut être installée à l'extrémité d'une ligne avec une seule bride de canalisation. L'obturation de ligne signifie que vous pouvez utiliser la vanne comme point d'obturation—fermez-la, déconnectez l'aval, et la vanne fermée devient la terminaison de la ligne. Ces capacités comptent sur chaque installation où vous ne pouvez pas vous permettre d'arrêter le côté amont pour entretenir le côté aval. Même siège, corps différent À l'intérieur du corps à oreilles, le mécanisme d'étanchéité est identique à celui de la vanne papillon centrée à corps wafer. Géométrie concentrique—arbre, disque et corps sur le même axe central. Chemise en élastomère liée à l'alésage du corps, le disque comprime la chemise en position fermée, étanchéité bidirectionnelle grâce à l'enveloppement à 360° de la chemise. Options de chemise EPDM, NBR, Viton adaptées à votre fluide. La différence réside uniquement dans la configuration de la bride du corps. Même disque. Même siège. Même rotation. Mêmes limites de pression et de température. Mais le corps à pattes vous offre une flexibilité d'installation que le corps wafer n'a pas—isolation unilatérale, service en bout de ligne, terminaison de ligne, maintenance aval sans arrêt amont. C'est pourquoi les ingénieurs CVC, les concepteurs de réseaux de distribution d'eau et tout installateur qui valorise l'indépendance mécanique unilatérale spécifient des vannes papillon à axe central avec corps à pattes. R : Toute application où vous pourriez devoir déconnecter une bride de pipeline tout en maintenant l'autre côté en service—isolation de branche CVC, vannes de branche de réseau de distribution d'eau, points de terminaison de ligne, installations en bout de ligne. Si les deux brides restent toujours connectées et que vous avez simplement besoin d'une vanne d'isolation à faible coût, le wafer est suffisant. Si l'indépendance unilatérale est importante, spécifiez le modèle à pattes. R : Oui, dans la limite de la classe de pression nominale. Les pattes filetées ancrent la vanne à la bride connectée, et la garniture en élastomère assure l'étanchéité bidirectionnelle au contact du...
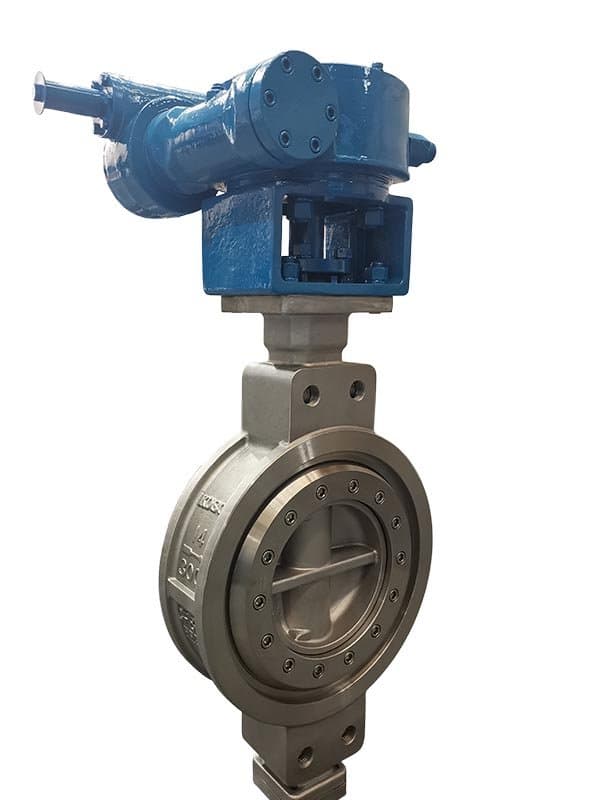
Vanne papillon double excentrique à wafer
2" - 48" (DN50 - DN1200) Classe 150 - 300 / PN 10-40 A216 WCB, A351 CF8M, A351 CF8, fonte ductile (GGG40) Élastomère résilient (EPDM/NBR/Viton) sur le bord du disque, ou PTFE/PTFE modifié pour les températures plus élevées ; anneau de siège métallique en option avec revêtement Stellite pour les configurations haute température Double excentrique (haute performance) — décalage de l'arbre par rapport au centre du disque dans deux plans (axial + radial). Le disque se soulève du siège lors de la rotation initiale, réduisant le frottement du siège et prolongeant la durée de vie des cycles. Corps wafer — pris en sandwich entre les brides de canalisation. API 609, ASME B16.34, EN 593 Le vide à combler Les vannes papillon à axe central scellent bien à basse pression. Elles sont bon marché, simples et fonctionnent. Mais poussez la pression vers la classe 300 et le disque commence à se déformer sous charge différentielle. Poussez la température au-delà de ce que l'élastomère peut tolérer et la garniture se dégrade. Poussez le nombre de cycles dans les milliers et le frottement entre le disque et le siège commence à user l'élastomère. Les vannes à triple excentration et siège métallique répondent à tous ces besoins. Elles offrent une étanchéité de classe 600, supportent des températures supérieures à 350 °C et fonctionnent en contact métal sur métal sans dégradation. Cependant, leur coût est nettement plus élevé et, pour de nombreuses applications situées entre les limites de performance et celles nécessitant une triple excentration, elles sont surdimensionnées. C'est là le vide. La double excentration—ce qu'API 609 appelle « vanne papillon haute performance »—le comble. Deux décalages d'arbre déplacent le disque hors de l'axe du siège. Le disque effectue une levée par came durant les premiers degrés de rotation au lieu de glisser sur la surface du siège. Frottement réduit. Durée de vie du siège prolongée. Généralement 3 à 5 fois plus de cycles avant remplacement du siège par rapport aux conceptions concentriques. Capacité de pression jusqu'à la classe 300. Capacité de température jusqu'à environ 250°C avec sièges en PTFE ou PTFE modifié. Option siège métallique avec revêtement Stellite pour service modérément haute température. Le tout dans un corps wafer qui se place en sandwich entre les brides du pipeline—le format d'installation le plus compact disponible. Deux décalages, de vrais résultats Le décalage axial place l'arbre derrière le plan central du disque, de sorte que le disque s'écarte du siège côté aval pendant la rotation d'ouverture. Le décalage radial positionne l'arbre hors de l'axe du pipeline, de sorte que le disque se soulève uniformément lorsqu'il commence à tourner. Ensemble, ces deux décalages créent un mouvement à effet de came—le disque se sépare du siège dans les premiers degrés d'ouverture au lieu de traîner dessus. Cette friction de contact réduite est le principal avantage. Sur une vanne concentrique, le disque gratte la garniture élastomère sur toute la course de 90°. Chaque cycle gratte le siège. Après suffisamment de cycles, la garniture s'amincit, perd sa compression contre le bord du disque et commence à fuir. Sur une vanne à double excentration, le disque ne contacte le siège qu'en position fermée et durant les derniers degrés de fermeture. Le reste de la course est sans frottement. Le matériau du siège survit plus longtemps. Les intervalles de maintenance entre cycles s'allongent. La disponibilité de l'usine s'améliore. Le siège en élastomère est placé sur le bord du disque au lieu d'être dans l'alésage du corps—c'est une autre différence par rapport à la construction à axe central. Le siège sur le bord du disque offre une zone de contact d'étanchéité plus serrée et mieux définie. Les sièges en PTFE et PTFE modifié sur le bord du disque repoussent le plafond de température plus haut que les garnitures élastomères dans l'alésage du corps. Les anneaux de siège métalliques avec revêtement Stellite sur le disque vous amènent en territoire modérément haute température sans passer au prix de la triple excentration. Le format wafer maintient la compacité Le corps de vanne à plaquette est inséré entre deux brides de canalisation. Des trous traversants sont prévus dans les pattes des brides. Les boulons traversent la vanne et se vissent dans les écrous des brides de canalisation de part et d'autre. La vanne ne possède pas de brides propres ; la charge des boulons est supportée par les brides de canalisation. La vanne est logée dans l'espace entre elles. Cela fait du papillon double excentrique de type wafer la vanne quart de tour haute performance la plus compacte que vous puissiez installer. Les dimensions face à face suivent le modèle court ou long API 609. Le modèle court s’adapte au même espace face à face qu’une vanne papillon centrée. Le modèle long offre un alésage de corps...
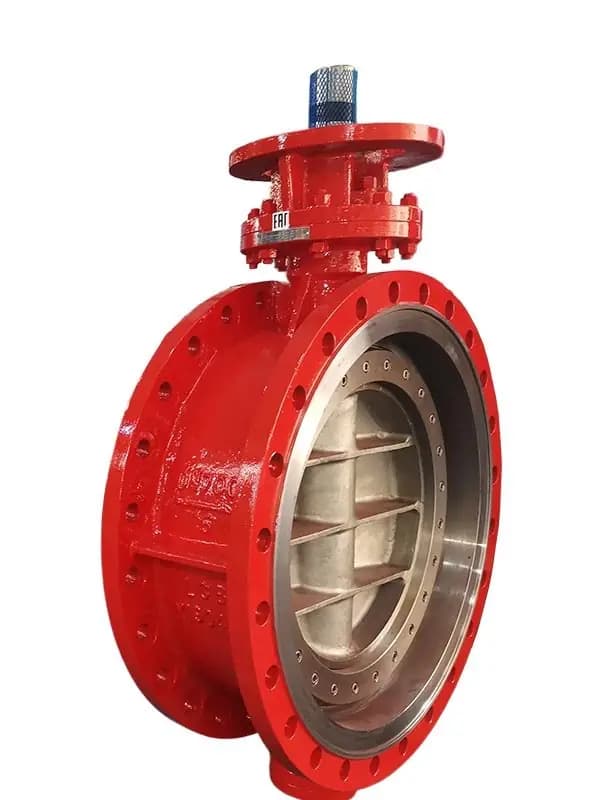
Vanne papillon à triple excentrique à siège multicouche
Taille : 2" - 48" (DN50 - DN1200) Pression : Classe 150 - 600 (PN 10 - 100) Norme : API 609, ASME B16.34, API 607 (sécurité incendie), ISO 15848 Matériaux du corps : A216 WCB, A351 CF8M, A351 CF8, A182 F316 Siège : Siège composite multicouche—anneau de base en acier inoxydable ou Stellite + couche d’étanchéité en graphite flexible + couche d’amortissement élastomère optionnelle Conception : Géométrie triple excentrique (décalage d’arbre à trois plans), rotation du disque à effet de came Les vannes triple excentrique à siège métallique gèrent magnifiquement les hautes températures. Mais à température ambiante ? Des espaces microscopiques dans le contact métal-métal signifient une fuite mesurable—pas terrible, mais pas nulle. Les vannes à siège élastomère scellent hermétiquement à température ambiante, à chaque fois. Jusqu’à ce que le feu frappe. Ensuite, le caoutchouc brûle et rien ne retient la ligne. Le siège multicouche résout les deux en un seul composant. Un anneau de base en acier inoxydable ou Stellite fournit la colonne vertébrale structurelle. Par-dessus se trouve une couche d’étanchéité en graphite flexible qui se comprime contre le bord du disque—hermétique aux températures normales. Lorsque les conditions d’incendie carbonisent le graphite à 800 °F+, l’anneau de base métallique en dessous maintient toujours le disque et préserve l’intégrité de l’étanchéité. C’est pourquoi les spécifications pétrochimiques évoluent vers les sièges multicouches. Vous ne choisissez pas entre « étanche à température ambiante » et « fonctionnel après un incendie ». Ce siège offre les deux. Trois décalages protègent le graphite Triple excentrique signifie trois plans de décalage entre l’axe de l’arbre et la surface d’étanchéité du disque. Combinés, ils produisent une rotation à effet de came—le disque se soulève immédiatement du siège au lieu de le racler. Moins de raclage signifie moins d’usure sur la couche de graphite. Si vous avez déjà remplacé un siège souple qui semblait avoir été traîné sur du papier de verre, vous comprenez pourquoi l’effet de came compte pour les sièges composites. Le graphite est durable, mais pas indestructible. La géométrie triple excentrique le protège sur des milliers de cycles. Où les ingénieurs spécifient cela Unités de raffinage de brut avec des variations de température de 650 °F en conditions de procédé à ambiantes pendant les arrêts. Réacteurs chimiques fonctionnant à chaud mais isolés à température ambiante pour la maintenance. Vannes d’isolation ignifuges sur plateformes offshore qui doivent également respecter la conformité aux émissions ISO 15848. Si votre spécification exige l’API 607 ET l’étanchéité hermétique à température ambiante, cette vanne coche les deux cases sans vanne d’isolation secondaire en aval. Ne jamais trop serrer les boulons de bride. La couche de graphite se comprime sous charge, mais une tension excessive des boulons l'écrase au-delà de toute récupération. Suivez un serrage incrémental en croix. Pour les tailles 24" et plus, vérifiez la compression du siège après le premier serrage—si de l'air fuit lors du test à pression ambiante, effectuez un passage de serrage supplémentaire avant que le graphite ne s'assoie complètement contre le bord du disque. Une fois correctement comprimé, il tient. R : Oui. La couche de graphite flexible comble les interstices microscopiques que les sièges métal sur métal purs laissent à température ambiante. L'étanchéité parfaite est réalisable et reproductible. R : Le graphite se carbonise. La bague de base métallique maintient le contact d'étanchéité contre le disque. La vanne réussit les tests de sécurité incendie car la bague métallique fournit la surface d'étanchéité structurelle après consommation du graphite. R : Oui. Retirez le disque, extrayez l'ancienne bague de siège, installez la nouvelle, réassemblez. Pour les tailles 24" et plus, prévoyez deux techniciens et une surface propre—aucun débris entre le graphite et le bord du disque lors du réassemblage. R : Les sièges métal pur réussissent les tests de sécurité incendie mais présentent souvent des fuites mesurables à température ambiante. Si votre spécification exige à la fois la sécurité incendie et une fermeture étanche dans des conditions normales, le métal pur peut ne pas satisfaire l'exigence de fuite à température ambiante.
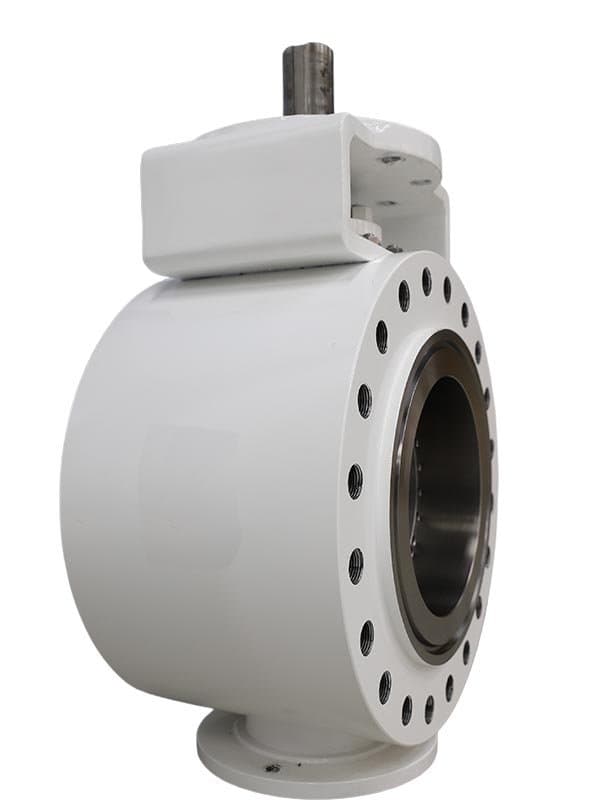
Vanne papillon à siège métallique forgé
Taille : 2" - 12" (DN50 - DN300) Pression : Classe 150 - 900 (PN 10 - 150) Norme : ASME B16.34, API 609, ISO 15848, API 607 (sécurité incendie) Matériaux du corps : A182 F316 (forgé), A182 F51/F53 (Duplex/Super Duplex forgé), A182 F5/F9/F11/F22 (Cr-Mo forgé), A182 F304 (forgé) Siège : Métal sur métal (Stellite 6 ou revêtement en carbure de tungstène sur la bague de siège et le bord d'étanchéité du disque) Conception : Construction à corps forgé, géométrie triple excentrique ou double excentrique Les corps moulés fonctionnent bien aux classes 150-300. L'épaisseur de paroi est généreuse, la porosité est détectée par radiographie, la pression tient. Au-delà de la classe 600 vers 900 sur une vanne de 4" ou 6", les calculs changent. La porosité de moulage—vides microscopiques issus de la solidification—devient un point d'initiation de rupture sous charge de pression élevée soutenue. La paroi est mince par rapport à la pression qu'elle supporte. Un vide dans une paroi mince à 1500 PSI n'est pas cosmétique. C'est une fissure en attente de démarrage. Le forgeage élimine ce risque. Un corps forgé en A182 F316 ou F51 a une structure de grain uniforme à travers chaque section de la frontière de pression. Pas de vides. Pas de porosité cachée. Chaque millimètre carré a la même résistance à la traction, la même limite d'élasticité, la même ductilité. ASME B16.34 permet aux corps forgés des pressions nominales plus élevées avec confiance car l'intégrité du matériau est prévisible. Le compromis : le coût du forgeage augmente avec la taille. Un corps forgé de 30,5 cm (12 pouces) est cher, mais réalisable. Au-delà de 30,5 cm, le forgeage devient prohibitif et l’épaisseur des parois augmente suffisamment pour maîtriser la porosité du moulage par contrôle radiographique. C’est pourquoi ce produit s’arrête à 30,5 cm (12 pouces) : pour des raisons économiques, le moulage est plus avantageux au-delà de cette taille. Des sièges rigides qui ne s'usent pas Revêtement Stellite 6 sur la bague de siège. Carbure de tungstène sur le bord d'étanchéité du disque. Deux surfaces dures en contact cyclique à chaque opération. Le siège métal sur métal semble devoir s'user rapidement—ce n'est pas le cas, car la géométrie excentrique soulève le disque du siège immédiatement à l'ouverture. Pas de contact glissant. Pas de rainurage. Après 10 000 cycles, le siège tient toujours. Après 50 000, l'usure reste dans la tolérance. Lignes de boue, récupération de catalyseur, flux abrasifs qui détruisent les sièges en élastomère en semaines—ces surfaces encaissent et continuent d'étanchéifier. Duplex pour service corrosif Les corps forgés A182 F51 et F53 gèrent les environnements chlorés qui rongent l'acier inoxydable standard. Injection d'eau de mer offshore. Saumure de dessalement. Flux de procédé où le 316L se pique en quelques mois. Les corps forgés duplex offrent résistance à la corrosion et intégrité de la frontière de pression en une seule spécification. Pas de moulage avec exigences NDE supplémentaires—le forgeage est propre par définition. R : La radiographie détecte la porosité visible, pas les vides microscopiques. À la classe 900 sur un petit corps à paroi mince, un vide trop petit pour le RT peut encore initier une fissure de fatigue sous charge cyclique. Le forgeage élimine cette incertitude. R : Les corps forgés A182 F22 sont classés pour un service continu jusqu'à environ 1050°F selon l'ASME B16.34. Les F5 et F9 couvrent les plages inférieures dans la famille Cr-Mo. R : La bague de siège est remplaçable. Le revêtement du disque n'est pas réparable sur site—le Stellite et le carbure de tungstène nécessitent des environnements d'atelier contrôlés pour la réapplication. Prévoyez des pièces de rechange pour les services critiques. R : Le forgeage au-delà de 12" devient économiquement impraticable. Les exigences de presse, le volume de matériau et les coûts d'usinage dépassent l'acceptation du marché. Les tailles plus grandes utilisent le moulage avec NDE approprié—l'épaisseur de paroi accrue permet la gestion de la porosité.
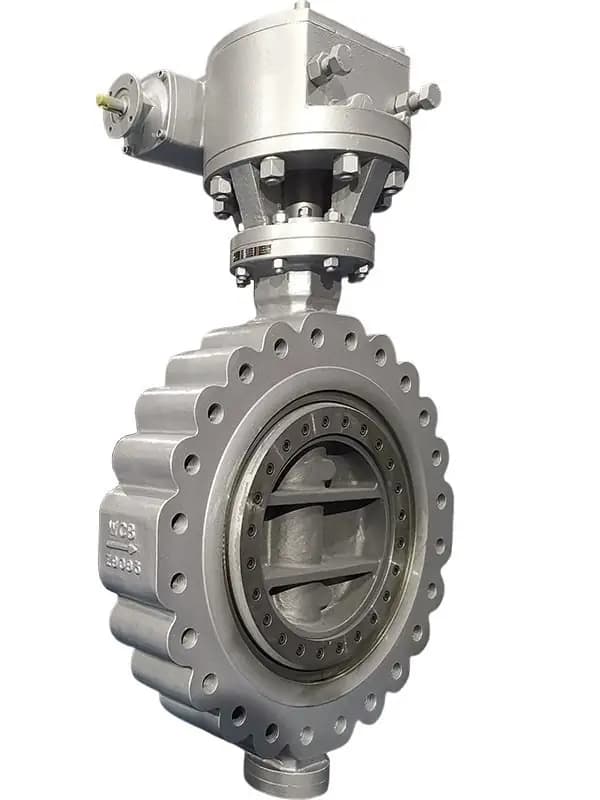
Vanne papillon à siège multicouche à oreilles
Taille : 2" - 24" (DN50 - DN600) Pression : Classe 150 - 300 / PN 10-40 Norme : API 609, API 607 (sécurité incendie), EN 593 Matériaux du corps : A216 WCB, fonte ductile (GGG40), A351 CF8M Siège : Siège composite multicouche—bague de base métallique + couche d'étanchéité en graphite flexible Conception : Corps à oreilles avec pattes filetées, géométrie double excentrique ou triple excentrique Le corps à oreilles se maintient dans la ligne Les vannes papillon à oreilles restent dans la canalisation lorsque vous déboulonnez un côté. Les pattes filetées sur le corps—une série par côté de bride—acceptent les boulons indépendamment. Déboulonnez en aval, retirez la section de tuyau, et la vanne reste. Les boulons en amont la maintiennent. C'est le service en bout de ligne. C'est l'isolation en aval sans retirer la vanne. Les corps de vanne à plaquette ne fonctionnent pas ainsi. Il suffit de dévisser un côté pour que la vanne tombe. Si vous avez besoin d'une isolation unilatérale (pour la maintenance d'équipements en aval, la pression restant en amont), il vous faut un corps à oreilles. Les points d'isolation des raffineries, les terminaux de lignes pétrochimiques et les stations de distribution offshore nécessitent précisément ce type de corps. L'équipe de maintenance dévisse un côté, intervient, puis revisse. La vanne reste ainsi toujours en place. Siège multicouche : Ferme à température ambiante, confortable après un incendie Le siège composite empile une bague de base métallique sous une couche d’étanchéité en graphite flexible. Fonctionnement normal : le graphite se comprime contre le bord du disque pour une fermeture hermétique. Aucune fuite visible. Conforme ISO 15848. Conditions d’incendie : le graphite se consume, la bague de base métallique maintient le contact d’étanchéité. Certifié anti-incendie API 607. Les spécifications pétrochimiques exigent de plus en plus des sièges multicouches sur les vannes d’isolation, car vous ne pouvez pas vous permettre une vanne qui scelle parfaitement à température normale mais échoue en cas d’incendie. Vous ne pouvez pas non plus vous permettre une vanne qui survit au feu mais fuit suffisamment à température ambiante pour violer la conformité aux émissions. Le multicouche couvre les deux en un seul composant. Aucune vanne d’isolation secondaire nécessaire en aval. Là où cette combinaison est importante Points d'isolation des raffineries avec accès pour la maintenance en aval et exigences de sécurité incendie pour les hydrocarbures. Terminaux de lignes pétrochimiques entre les unités de traitement : sécurité incendie et étanchéité parfaite obligatoires. Installations de plateformes offshore où les corps de vannes permettent l'isolation module par module lors des opérations de maintenance sans démontage des vannes. Toute installation nécessitant un accès direct, une certification de sécurité incendie et une étanchéité parfaite aux fuites ambiantes : cette vanne répond à ces trois exigences. Acier au carbone A216 WCB pour les applications standard en raffinerie : économique, compatible avec les classes 150 à 300. Fonte ductile GGG40 pour le traitement de l’eau et des eaux usées, lorsque l’acier au carbone n’est pas nécessaire. Acier inoxydable A351 CF8M pour les fluides corrosifs et les environnements chlorés. La configuration multicouche du siège reste identique pour les trois options de corps. R : Le wafer n’a pas d’oreilles filetées—les boulons passent entre les brides. Déboulonnez un côté et la vanne tombe. Le lug a des oreilles filetées de chaque côté de la bride, permettant un boulonnage indépendant et une isolation unilatérale. R : Oui. Le graphite se consume sous exposition au feu, mais la bague de base métallique maintient l’intégrité d’étanchéité contre le disque. Les exigences de fuite à travers le siège et externe sont toutes deux satisfaites. R : Oui, dans la classe 150-300. Le boulonnage indépendant de chaque côté permet le retrait d'une bride tandis que la vanne est maintenue sous pression maximale en amont. Veuillez vérifier la pression nominale spécifique en fonction de la taille et du matériau de votre vanne. R : La bague de siège est remplaçable. Le graphite flexible offre une longue durée de vie en conditions normales. Si une fuite se développe après des cycles prolongés, remplacez la bague de siège—pas besoin de remplacer la vanne. Évitez de trop serrer les boulons de bride lors de l’installation, ce qui écraserait le graphite au-delà de toute récupération. A : Le GGG40 convient aux applications liées à l'eau, aux eaux usées et aux environnements peu corrosifs. Moins cher que le WCB, il offre des propriétés mécaniques suffisantes pour les classes 150 à 300. Pour les environnements à hydrocarbures ou corrosifs, il est recommandé d'utiliser du WCB ou du CF8M.
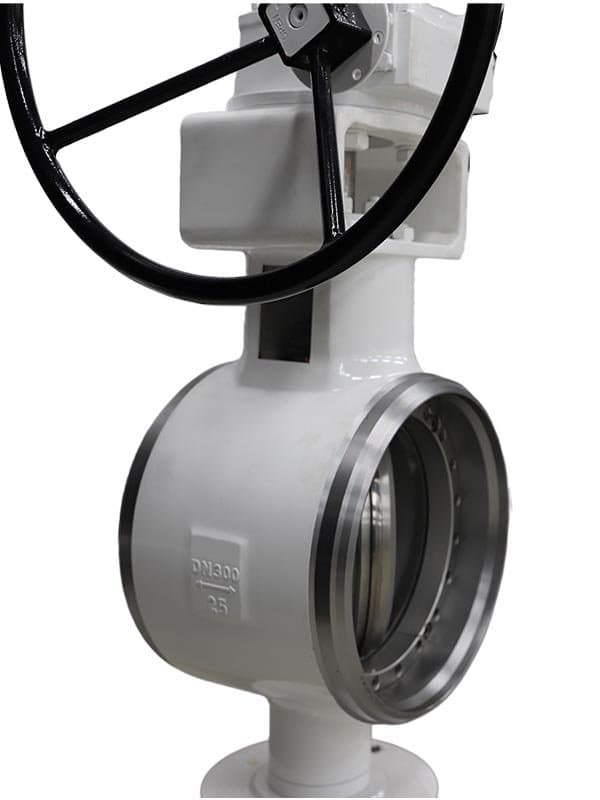
Vanne papillon excentrique soudée bout à bout
Taille : 2" - 24" (DN50 - DN600) Pression : Classe 150 - 600 / PN 10-100 Norme : ASME B16.34, API 609, ISO 15848 Matériaux de la carrosserie : A216 WCB, A182 F316 (forgé pour les petites tailles), A351 CF8M Siège : Métal sur métal (revêtement Stellite 6) ou siège composite multicouche (base métallique + graphite flexible) Conception : Extrémités à souder bout à bout (biseautées selon ASME B16.25), géométrie double excentrique ou triple excentrique Pas de brides, pas de joints, pas de chemins de fuite Chaque connexion bridée a deux points de défaillance : le joint et les boulons. Les joints vieillissent et se compriment de manière inégale. Les boulons se détendent sous les cycles thermiques, perdent leur précharge, et le joint tombe sous la compression d’étanchéité—maintenant vous avez un chemin de fuite invisible jusqu’à ce qu’il apparaisse comme émissions ou goutte sur le sol. En classe 600+, les connexions bridées nécessitent un boulonnage lourd et des joints épais, et elles restent le joint le plus faible de la ligne. Les extrémités à souder bout à bout éliminent les deux. Les extrémités de vanne sont biseautées selon ASME B16.25. Soudez-les directement au tuyau. Pas de joint entre vanne et pipeline. Pas de motif de boulons à entretenir. Pas de chemin de fuite externe. Une fois la soudure faite, inspectée et acceptée, cette connexion est permanente. Elle ne vieillit pas. Elle ne se détend pas. Elle ne fuit pas. Cela compte dans trois scénarios. Lignes haute pression classe 600+ où chaque bride est un article de maintenance et une source d’émissions. Installations enterrées ou submergées où le resserrage des boulons nécessite une excavation. Systèmes anti-incendie où les joints brûlent—les joints soudés ne brûlent pas. Soudé signifie permanent Le compromis est simple. Une vanne papillon à souder bout à bout ne peut pas être retirée sans être découpée. Lorsque vous soudez cette vanne dans la ligne, elle devient un composant permanent du pipeline. C’est pourquoi certaines installations exigent des extrémités soudées bout à bout. Dans les chambres souterraines, les traversées sous-marines et les conduites haute pression résistantes à l’incendie où l’on souhaite minimiser les risques de fuites externes, l’installation permanente est le choix technique approprié. Elle est conçue pour durer toute la durée de vie du pipeline. Si votre installation nécessite un retrait périodique de la vanne, spécifiez des extrémités bridées. Le soudage bout à bout est pour service permanent. La géométrie excentrique protège les deux types de sièges La rotation à came du disque issue de la géométrie double ou triple excentrique soulève le disque du siège immédiatement au lieu de glisser. Pour le siège métal sur métal Stellite 6, cela signifie pas de frottement sur le revêtement dur à chaque cycle—le revêtement survit aux services abrasifs et haute température. Pour le siège composite multicouche, la couche de graphite n’est pas raclée pendant la rotation—la performance hermétique se maintient sur des milliers de cycles. Une friction réduite du siège diminue également le couple de manœuvre. Des actionneurs plus petits, une opération manuelle plus facile. Sur une vanne installée en permanence dans un regard souterrain, un couple réduit signifie pas de surdimensionnement—moins de poids, moins de maintenance dans des emplacements inaccessibles. A : Aucune fuite externe au niveau du raccordement vanne-conduite. Ni joint, ni boulons, ni garniture mécanique susceptible de se desserrer avec le temps. L'assemblage soudé est permanent et conforme aux normes. R : Uniquement en coupant les soudures. C'est une vanne à installation permanente. Si l'application nécessite un retrait périodique, spécifiez des extrémités à brides. A : Joints métal-métal en Stellite 6 pour applications à haute température, abrasives ou cycliques supérieures à 260 °C (500 °F), nécessitant une certification de résistance au feu et une tolérance aux fuites ambiantes acceptable. Joints multicouches composites pour applications exigeant une résistance au feu et une étanchéité parfaite à température ambiante dans une même vanne. A : Les extrémités des vannes sont chanfreinées conformément à la norme ASME B16.25. Les procédures de soudage, les matériaux d'apport et le traitement thermique après soudage doivent être conformes à la norme ASME B31.3 ou au code de projet applicable. WCB utilise les procédures standard pour l'acier au carbone. L'acier F316 requiert un métal d'apport en acier inoxydable et un apport de chaleur contrôlé. R : Oui. Les extrémités soudées bout à bout sont préférables pour les tuyauteries enterrées et immergées : pas de joints susceptibles de fuir, pas de boulons susceptibles de se corroder. Spécifiez les revêtements externes conformément aux exigences du projet et en fonction du matériau du corps de la tuyauterie dans cet environnement.
Aperçu technique
Les vannes papillon font pivoter un disque de 90° dans le trajet d'écoulement pour ouvrir ou fermer—le mécanisme quart de tour le plus simple dans la conception de vannes industrielles. Cette simplicité explique pourquoi les vannes papillon dominent le secteur de l'eau, du CVC et de l'isolation générale des procédés : une pièce mobile, une course de 90°, une interface d'étanchéité, un encombrement minimal, le coût le plus bas par pouce de diamètre parmi tous les types de vannes d'arrêt. FLOWKS fabrique huit configurations de vannes papillon couvrant trois philosophies d'étanchéité et trois formats de raccordement de corps. Les conceptions concentriques (ligne centrale) alignent l'arbre, le disque et le corps sur le même axe—le disque glisse sur la surface du siège pendant la rotation, simple et économique mais limité en pression nominale et en durée de vie cyclique. Les conceptions double excentrique (haute performance) décalent l'arbre dans deux plans afin que le disque se soulève par effet de came du siège à l'ouverture, réduisant le frottement et prolongeant la durée de vie du siège élastomère de 3 à 5 fois. Les conceptions triple excentrique décalent l'arbre dans trois plans afin que le disque ne contacte le siège qu'aux 2-3° finaux de la fermeture—un déplacement sans frottement qui permet un siège métal sur métal pour les services à haute température et résistants au feu. Les types de sièges vont des garnitures élastomères résilientes (EPDM, NBR, Viton—étanchéité bulle, faible coût, limitées en température) aux sièges métalliques (revêtement Stellite 6—résistant au feu, haute température, légère fuite ambiante) en passant par les sièges composites multicouches (anneau de base métallique + couche de graphite flexible—étanchéité bulle à température ambiante ET résistant au feu en conditions d'incendie). Les raccordements de corps incluent le type wafer (sandwich entre brides, le plus fin, le moins cher), le type lug (oreilles filetées, capacité d'isolation unilatérale), et le type à souder bout à bout (installation soudée permanente, zéro chemin de fuite externe). Les options d'actionnement pneumatique, électrique, hydraulique et manuel couvrent toute la gamme des exigences d'automatisation des procédés.
Les vannes papillon FLOWKS offrent un arrêt quart de tour sur la plus large gamme de conditions de procédé—de l'isolation d'eau CVC en classe 150 au service pétrochimique haute pression haute température en classe 900. Les vannes papillon concentriques avec garnitures élastomères résilientes offrent une étanchéité bidirectionnelle économique pour l'eau, les eaux usées et les applications de procédés légers. Les vannes papillon double excentrique haute performance réduisent le frottement du siège grâce à la rotation du disque par effet de came, prolongeant la durée de vie cyclique de l'élastomère et permettant un service en classe 150-300 avec une fermeture plus étanche. Les vannes papillon triple excentrique avec sièges métalliques Stellite éliminent entièrement l'élastomère—évaluées pour une température continue de 350°C et plus, résistantes au feu selon API 607, conformes aux émissions fugitives à faible fuite ISO 15848. Les sièges composites multicouches combinent une étanchéité bulle à température ambiante avec un support métallique résistant au feu pour les installations pétrochimiques exigeant les deux capacités. Les corps wafer offrent l'empreinte d'installation la plus fine entre les brides de tuyauterie. Les corps lug permettent un service en bout de ligne et une isolation unilatérale grâce à des oreilles filetées indépendantes. Les extrémités à souder bout à bout éliminent entièrement les joints de bride pour les installations permanentes haute pression et enterrées. La construction en corps forgé fournit une intégrité de la barrière de pression sans coulée pour les services sévères aux petites tailles. Actionnement pneumatique, électrique, hydraulique et à engrenage manuel disponible sur toutes les configurations.
À propos de la vanne papillon triple excentrique à siège métallique
2" - 48" (DN50 - DN1200)
Classe 150 - 600 (PN 10 - 100)
API 609, ASME B16.34, ISO 15848 (faible émission)
A216 WCB, A351 CF8M, A351 CF8, A182 F316 (forgé pour les petites tailles)
Métal sur métal (revêtement Stellite 6 sur l'anneau de siège, bord de disque durci), résistant au feu selon API 607
Triple excentrique (arbre décalé de la ligne centrale dans trois plans—axial, radial, angulaire), rotation du disque par effet de came éliminant le frottement du siège pendant la course de 90°, zéro contact de frottement jusqu'aux 2-3° finaux de fermeture, siège métallique évalué pour un service cyclique à haute température
Pourquoi l'excentricité triple change tout
La plupart des vannes papillon...
Téléchargements de produits
Secteurs utilisant ce produit
Applications dans divers secteurs industriels.
Petrochemical
Corrosion-resistant valves for aggressive media in chemical processing plants. FLOWKS alloy and fluorine-lined valves are engineered to handle the most challenging petrochemical environments.
Water Treatment
Reliable flow control solutions for desalination, wastewater, and potable water systems. FLOWKS butterfly valves and check valves are widely used in water infrastructure projects.
LNG
Cryogenic valves engineered for liquefied natural gas processing and transportation. FLOWKS cryogenic service valves are tested to -196degC per BS 6364.
Mining
Abrasion-resistant valves for slurry, tailings, and mineral processing applications. FLOWKS knife gate valves and butterfly valves are built to withstand harsh mining environments.
products.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.