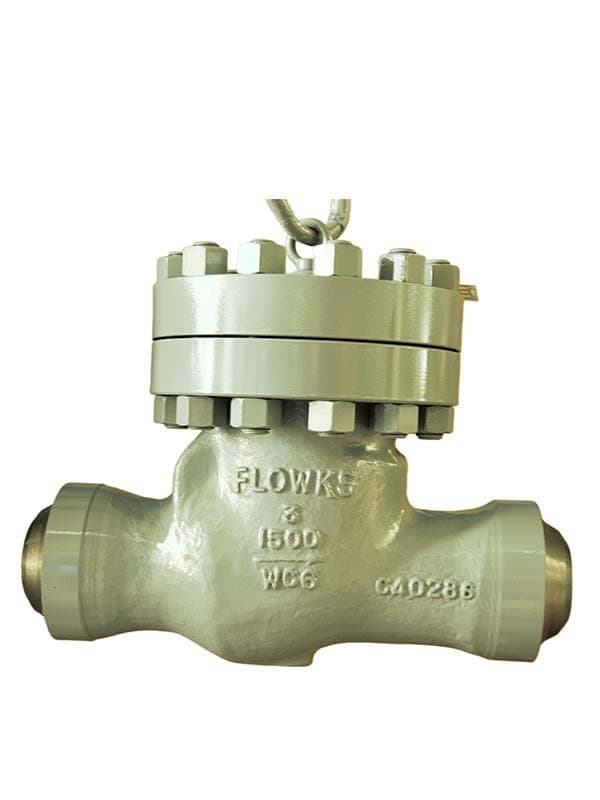
Clapet anti-retour 脿 battant 脿 souder bout 脿 bout
products.about
Taille : 2" - 24" (DN50 - DN600)
Pression : Classe 150 - 2500 / PN 10-420
Norme : API 6D, ASME B16.34, MSS SP-71
Matériaux du corps : A182 F316 (forgé), A182 F304 (forgé), A182 F22/F91 (Cr-Mo forgé pour haute température). Le corps forgé élimine les défauts de fonderie aux classes de pression élevées.
Siège : Métal sur métal avec revêtement Stellite standard—les applications haute pression exigent des surfaces de siège plus dures qui survivent à la force de claquement d'impact du clapet à Classe 600 et plus.
Clapet : Clapet à battant sur axe de charnière, même mécanisme que le clapet à battant à brides. Angle d'ouverture jusqu'à 80°. Fermeture par gravité.
Conception : Extrémités à souder bout à bout—la vanne se soude directement dans la canalisation. Pas de connexions à brides, pas de chemins de fuite de joint de bride. Corps forgé pour l'intégrité haute pression. Options de couvercle boulonné ou soudé (le couvercle soudé élimine un chemin de fuite potentiel supplémentaire pour les services à pression/température extrêmes).
Pourquoi souder bout à bout plutôt que de souder à brides ?
Deux raisons. Les deux reviennent à la même chose : vous ne voulez pas de chemins de fuite sur un composant passif qui fonctionne automatiquement sans intervention manuelle.
Raison un—haute pression. À Classe 600 et au-dessus, les raccords à brides deviennent coûteux. Les brides sont plus lourdes, le boulonnage est plus grand, et les joints deviennent un risque de fiabilité. Les joints haute pression subissent un fluage à froid sous charge soutenue. Ils se déforment. Ils fuient. Un clapet à battant à brides à Classe 900 avec un joint qui fuit signifie que vous devez arrêter la ligne pour re-serrer ou remplacer le joint, car vous ne pouvez pas serrer une bride sur un clapet de non-retour en fonctionnement—vous ne pouvez pas y accéder en toute sécurité sous pression. Le soudage bout à bout élimine complètement le joint. La vanne se soude directement dans le tuyau. Joint permanent, zéro chemin de fuite de joint.
Raison deux—service dangereux et à haute température. Service hydrogène, vapeur à 600°F et plus, lignes de gaz à haute pression. Chaque joint à brides est un point d'émission potentiel. Le joint, la relaxation de contrainte des boulons lors des cycles thermiques, l'état des faces de brides après des années de service. Sur un clapet anti-retour—un composant qui reste passif, cyclant automatiquement selon le sens du flux—vous n'avez aucune possibilité de surveiller ou de resserrer une connexion à brides pendant le fonctionnement. Soudez-le en bout et le joint devient permanent. Pas de joint à dégrader. Pas de boulons à desserrer. Pas de faces de brides à inspecter.
Corps forgé — Aucun défaut de moulage sous haute pression
Les corps moulés fonctionnent bien en classe 150 et 300. Le processus de fonderie produit des pièces avec une épaisseur de paroi adéquate et des niveaux de porosité acceptables pour ces plages de pression. En classe 600 et au-dessus—classe 900, 1500, 2500—les défauts de fonderie deviennent inacceptables. La porosité dans un corps moulé sous pression soutenue peut fuir à travers la paroi. Les cavités de retrait en surface peuvent initier des fissures sous chargement cyclique de pression.
Les corps forgés éliminent ces défauts. Le processus de forgeage compacte la structure du grain métallique, ferme les vides internes et produit un corps avec des propriétés mécaniques uniformes sur toute l'épaisseur de la paroi. Pas de porosité. Pas de cavités de retrait. Pas de défauts internes qui deviennent des chemins de fuite en service à haute pression soutenue.
C'est pourquoi la spécification du matériau est A182—acier inoxydable forgé et alliage Cr-Mo forgé. F316 et F304 pour service corrosif à haute pression. F22 et F91 pour service à haute température où vous avez besoin de la résistance de l'alliage Cr-Mo à des températures de fonctionnement de 600°F+. Tous forgés, tous sans défauts aux classes de pression où la fonderie ne peut pas garantir l'intégrité.
Revêtement Stellite — Standard, non optionnel
Sur un clapet anti-retour à bride de classe 150, le revêtement en Stellite du siège est optionnel car la force d'impact du disque à basse pression est gérable. Le siège en métal de base est conservé.
Sur un clapet anti-retour à battant à souder en bout en classe 600+, le revêtement Stellite sur la face du clapet et la bague de siège est standard. Voici pourquoi : la force de claquement augmente avec la classe de pression. En classe 600, le clapet frappe le siège avec une force nettement supérieure à celle de la classe 150 car la contre-pression qui entraîne la fermeture du clapet est plus élevée. Cette force d'impact plus élevée déforme la surface du siège en métal de base plus rapidement—le cyclage répété en classe 600+ martèle la bague de siège à chaque fermeture du clapet.
Le revêtement Stellite...
products.technicalSpecifications
| Size Range | 2" - 24" |
| Pressure Class | Class 150 - 600 |
| Design Standard | API 594, ASME B16.34 |
| Body Materials | A216 WCB, A351 CF8M |
| Parent Standards | API 594, BS 1868, ASME B16.34 |
| Parent Size Range | 2" - 48" |
| Parent Pressure Class | Class 150 - 2500 |
Téléchargements de produits
| Gamme de dimensions | 2" - 24" |
| Classe de pression | Class 150 - 600 |
| Norme de conception | API 594, ASME B16.34 |
| products.bodyMaterials | A216 WCB, A351 CF8M |
products.needQuote
Contact our engineering team for pricing and technical support on Clapet anti-retour 脿 battant 脿 souder bout 脿 bout.
Request a Quoteproducts.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.