products.about
Почему 254SMO превосходит и 904L, и дуплекс в агрессивных хлоридных средах
Добавка азота (0,18–0,22%) — это то, что отличает 254SMO от 904L и выводит его в другой класс производительности. Азот в аустенитной нержавеющей стали выполняет конкретную и мощную функцию: он резко повышает стойкость к питтингу без дополнительных затрат на увеличение содержания молибдена. Формула PREN (Cr + 3,3×Mo + 16×N) наглядно это демонстрирует — 0,2% азота в 254SMO даёт 3,2 балла PREN при коэффициенте 16, что эквивалентно добавлению ещё одного полного процентного пункта молибдена при нулевых дополнительных затратах на сырьё.
Это выводит 254SMO на уровень PREN 43+, тогда как у 904L — около 35, а у супердуплекса 2507 — примерно 42. На практике это означает, что 254SMO сопротивляется зарождению питтинга в морской воде при температурах, где 904L уже демонстрирует измеримую плотность питтинга. Для нагнетательных клапанов высокого давления опреснительных установок — где морская вода тёплая (35–45°C), а циклическое давление создаёт турбулентность, ускоряющую кинетику питтинга — 254SMO является проверенным выбором, к которому операторы возвращаются после испытания всех более дешёвых альтернатив.
В скрубберах десульфуризации дымовых газов (FGD) среда представляет собой суспензию серной кислоты и хлоридов, которая одновременно вызывает общую кислотную коррозию и локальный хлоридный питтинг. 316L не выдерживает оба механизма. 904L справляется с общей кислотой, но подвержен питтингу в хлоридных зонах. Комбинированная стойкость 254SMO к обоим видам воздействия делает его стандартным материалом для клапанов FGD на угольных электростанциях по всему миру — не потому что это самый дешёвый вариант, а потому что это вариант, который действительно остаётся в эксплуатации.
Добавка меди (0,5–1,0%) скромнее, чем у 904L (1–2%), но она всё же способствует снижению кислотостойкости. В серной кислоте, содержащей также хлориды — наихудший сценарий смешанной среды — молибден в 254SMO справляется с хлоридами, а медь помогает с восстановительным кислотным компонентом. В чистой восстановительной кислоте он не так силён, как 904L (у которого меди вдвое больше), но в смешанных условиях он выигрывает в целом.
Реальные недостатки, которые могут повлиять на ваше растение.
Стоимость примерно в 4–5 раз выше, чем у 316L, и немного выше, чем у 904L. Содержание молибдена в 6% определяет цену — молибден является дорогим легирующим элементом. В применениях, где PREN 904L достаточен (морская вода при температуре окружающей среды, умеренные хлоридные среды), дополнительные расходы на 254SMO — это пустая трата бюджета. Специфицируйте его там, где условия питтинга превышают порог 904L, а не как универсальное улучшение.
Чувствительность к сигма-фазе реальна и более выражена, чем у 904L, из-за более высокого содержания молибдена. Выдержка 254SMO в диапазоне 600–1000°C даже в течение часа допускает выделение сигма-фазы по границам зёрен, что снижает как коррозионную стойкость, так и ударную вязкость. Для производства клапанов это означает: аустенитизация должна выполняться правильно (1150–1200°C с последующей быстрой закалкой в воде), и любая последующая горячая обработка не должна допускать медленного охлаждения через опасную зону. Запросите у поставщика клапанов записи термообработки — не просто сертификат соответствия, а фактическую документацию по термическому профилю.
Ограниченная экосистема поставщиков. 254SMO производится не каждым сталелитейным заводом. Основные источники — Outokumpu (Авеста, Швеция) и несколько специализированных китайских производителей. Литейных заводов, которые держат на складе отливки F44 (эквивалент поковочного класса ASTM A182), меньше, чем тех, что работают с 316L или даже 904L. Сроки поставки нестандартных размеров стабильно составляют 14–18 недель. Если вы реализуете проект с клапанами из 254SMO, размещайте заказы на отливки заранее.
Сложности механической обработки. Высокое содержание азота и молибдена делает 254SMO более трудным в обработке, чем стандартная аустенитная нержавеющая сталь — износ инструмента примерно на 30% выше, а ломка стружки затруднена. Цеха, настроенные на производство 316L, будут испытывать проблемы с контролем размеров корпусов клапанов из 254SMO, если они не скорректируют подачи, скорости и геометрию инструмента.
Умные стратегии спецификации
Для нагнетания высокого давления опреснительных установок: дисковый или шаровой клапан из 254SMO, класс 300–600, с металлическим уплотнением и наплавкой стеллитом на поверхности седла. Корпус из 254SMO выдерживает морскую воду; твёрдая наплавка — эрозию от турбулентного потока.
Для дренажа и рециркуляции скруббера FGD: игольчатый или задвижка из 254SMO, класс 150–300. Среда из кислотно-хлоридной суспензии — классический случай для этой марки. Убедитесь, что скорость суспензии не превышает 3 м/с на входе в клапан — синергия эрозии и коррозии при высокой скорости разрушает...
products.technicalSpecifications
| Parent Standards | ASME B16.34, NACE MR0175 |
| Parent Size Range | 2" - 24" |
| Parent Pressure Class | Class 150 - 1500 |
Загрузки продукции
products.needQuote
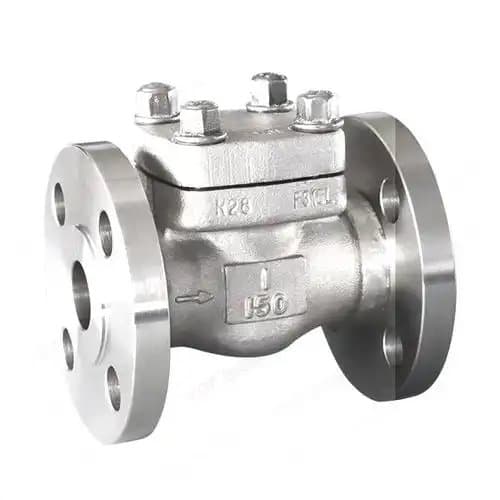
Contact our engineering team for pricing and technical support on Клапан 254SMO-S31254.
Request a Quoteproducts.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.