products.productRange
Gamme complète de vannes industrielles pour toutes les applications.
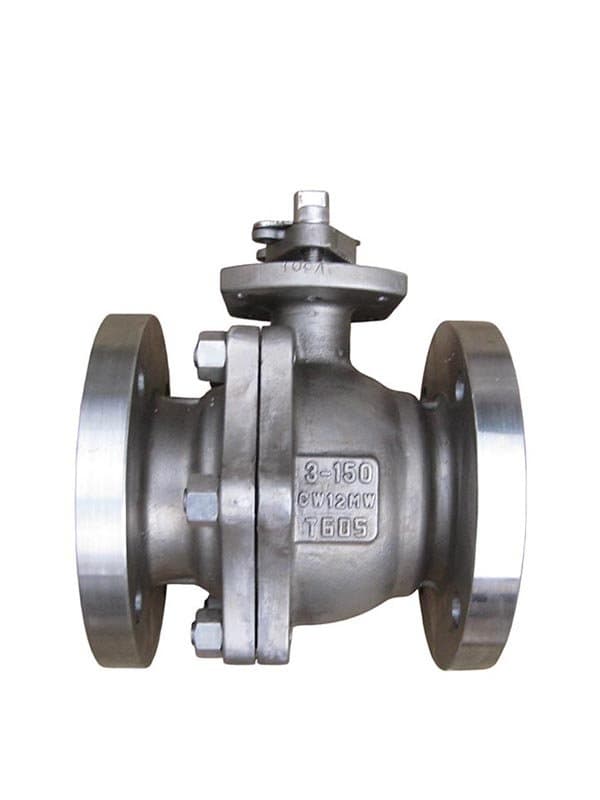
Vanne en Hastelloy
Pourquoi l'Hastelloy est préférable à l'acier inoxydable lorsque votre fluide de process est indomptable Soyons francs. Si l'acier inoxydable 316L tient le coup dans votre système, vous n'avez pas besoin d'Hastelloy. Mais si vous avez déjà vu des soupapes en acier inoxydable se piquer, se fissurer ou se dissoudre en moins de six mois, alors vous comprenez pourquoi cet alliage nickel-molybdène-chrome justifie son prix exorbitant. L'Hastelloy C276 n'est pas simplement « un meilleur inox ». C'est une chimie fondamentalement différente. La teneur en molybdène de 16 % lui donne une chance face aux acides réducteurs (chlorhydrique, sulfurique à des concentrations qui dévorent le 316L). Le chrome à 15 % et le tungstène à 4 % gèrent les conditions oxydantes. La plupart des matériaux échouent à une extrémité de ce spectre. Le C276 couvre les deux. C'est pourquoi il apparaît dans les unités de désulfuration des gaz de combustion—la boue dans ces épurateurs oscille entre oxydant et réducteur selon les niveaux d'oxygène, la température et le pH. Une vanne qui ne gère qu'un seul mode est une vanne qui échoue lors des changements de poste. Un succès concret : les unités d’alkylation HF dans les raffineries. L’environnement de l’acide fluorhydrique détruit presque tout. Les vannes C276 de ces circuits fonctionnent couramment pendant plus de 5 ans sans dégradation interne. Ce n’est pas du marketing : ce sont des données d’usine fournies par des opérateurs qui suivent chaque remplacement. Là où il échoue réellement (parce qu'aucun matériau n'est parfait) Le prix. Ne faisons pas semblant. Une vanne à opercule en Hastelloy C276 coûte 8 à 12 fois plus qu'un équivalent 316L. Et les délais ? 16 à 20 semaines pour les pièces moulées si votre fournisseur n'a pas de stock. Ce n'est pas un accroc dans la chaîne d'approvisionnement—c'est l'état normal des choses pour un superalliage de niche. Le soudage exige de la discipline. Le C276 fonctionne bien avec GTAW et GMAW utilisant un métal d'apport assorti (ERNiCrMo-4), mais la température entre passes doit rester sous 100 °C, et vous avez besoin d'une couverture de gaz de purge agressive. Sautez la purge ? Vous obtenez des lignes d'oxyde qui deviennent des points d'initiation de corrosion. J'ai vu des ateliers tenter d'accélérer les soudures Hastelloy de la même manière qu'ils traitent l'inox—et la radiographie rattrape toujours le résultat. Le C22 (N06022) est la solution de choix pour lutter contre la corrosion par piqûres dans les environnements à haute température et à forte concentration de chlorures. Son coût est plus élevé, mais l'indice PREN augmente considérablement. Il est justifié pour une utilisation en eau de mer en mer. En revanche, il n'est pas adapté aux cuves chimiques où le C276 convient parfaitement. Des conseils d'achat qui aident vraiment Ne spécifiez pas l’Hastelloy comme une mise à niveau « au cas où » par rapport à l’acier inoxydable. C’est ainsi que vous brûlez le budget sans gagner en fiabilité. Spécifiez-le lorsque votre ingénieur corrosion identifie spécifiquement des fluides que l’acier inoxydable ne peut pas gérer—et documentez cette décision pour l’approvisionnement. Stockez une ou deux tailles courantes (vanne à opercule à brides classe 300 de 2 pouces, vanne à globe classe 150 de 3 pouces) si votre usine utilise du C276 quelque part. Les remplacements d'urgence sur ce matériau sont un cauchemar car les fonderies ne gardent pas de stock. Avoir une pièce de rechange en rayon vous évite la course de 18 semaines. Vérifiez le matériau de boulonnerie de vos brides. Utiliser des corps de vannes en Hastelloy avec des goujons B7 parce que « c'est moins cher » crée un déséquilibre galvanique en service chlorure. Utilisez du B8M ou une boulonnerie en alliage assorti — la différence de coût est minime, la réduction du risque de défaillance est importante. R : Oui, mais c'est excessif en termes de coût, sauf si vous traitez également des flux de procédé acides dans le même système. Pour l'eau de mer pure, le 254SMO ou le titane offre souvent des performances équivalentes à moindre coût. R : Le C22 a une teneur en chrome plus élevée (22 % contre 15 %) et une teneur en molybdène plus faible (13 % contre 16 %). Meilleure résistance à la corrosion caverneuse dans des conditions oxydantes à haute teneur en chlorures. Le C276 est légèrement plus résistant dans les environnements d'acides réducteurs purs. La plupart des usines chimiques restent avec le C276. Le secteur offshore et maritime spécifie de plus en plus le C22. R : Aucun traitement thermique après soudage n'est requis pour les alliages C276 et C22 ; c'est l'un de leurs principaux avantages par rapport à d'autres alliages de nickel. Un recuit de mise en solution n'est nécessaire que si vous devez restaurer une résistance à la corrosion optimale après un écrouissage important. R : Le C276 moulé...
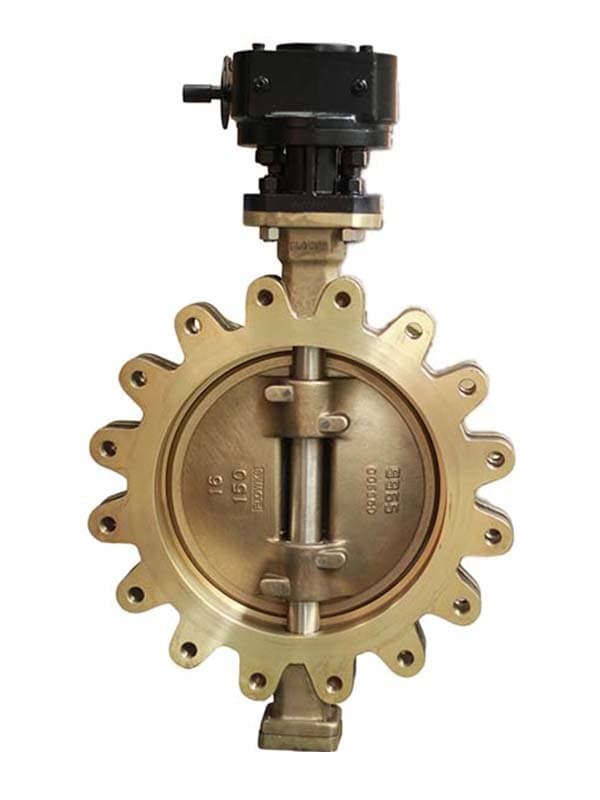
Vanne papillon en bronze d'aluminium
Pourquoi le bronze d'aluminium résiste à l'eau salée alors que l'inox ne reste pas propre Voici ce qui surprend beaucoup d'ingénieurs avec l'eau de mer : ce n'est pas seulement « corrosif ». C'est biologiquement corrosif. La corrosion microbiologiquement influencée (MIC) dans les systèmes d'eau salée détruit les vannes en 316L plus vite que la plupart des gens ne le pensent — non pas parce que la teneur en chlorures dépasse le seuil de l'inox, mais parce que les organismes marins colonisent la surface et créent des poches d'acide localisées sous leur biofilm. Le bronze d'aluminium ne donne pas à la MIC le même point d'ancrage. La teneur en aluminium (9–11 % dans le C95400) forme une couche d'oxyde tenace et auto-réparatrice à laquelle les organismes marins ont du mal à adhérer. Combiné aux propriétés biocides naturelles du cuivre, vous obtenez un matériau qui reste fonctionnel dans des conditions où l'inox nécessite un nettoyage chimique et une inspection constants. Dans les systèmes de ballast de navires — où les vannes restent partiellement remplies d'eau de mer stagnante pendant des semaines entre les escales — les vannes papillon en bronze d'aluminium surpassent régulièrement l'inox d'un facteur 3 à 4 fois. Non pas parce que la métallurgie est « meilleure » dans un sens abstrait, mais parce que le mode de défaillance réel dans cet environnement est une attaque localisée due à l'encrassement biologique, et la chimie de surface de cet alliage y résiste spécifiquement. Le bronze nickel-aluminium (C95500 / C63000, contenant 4 à 5,5 % de Ni) offre une résistance mécanique accrue et une meilleure tenue à la fissuration par corrosion sous contrainte. C'est le type de bronze à privilégier pour les conduites d'eau de mer haute pression destinées à l'incendie sur les plateformes offshore. Le bronze d'aluminium pur (C95400) convient parfaitement aux circuits de ballast et de refroidissement basse pression. Les inconvénients dont aucune brochure ne parle Poids. Les vannes papillon en bronze d'aluminium sont denses (7,5 g/cm³), ce qui signifie qu'un corps de vanne de 30,5 cm (12 pouces) pèse sensiblement plus qu'un équivalent en acier inoxydable. Sur un navire où chaque kilogramme compte, c'est un facteur important à prendre en compte, et non un détail. La limite de température. 260°C est votre plafond. Au-delà, la couche d'oxyde d'aluminium commence à se dégrader. Si votre système utilise du condensat chaud ou un fluide de procédé surchauffé, ce n'est pas votre matériau — passez au super duplex ou à un alliage de nickel. La dézincification est l'histoire de fantôme que tout le monde évoque chaque fois qu'on mentionne les vannes en bronze. Voici la réalité : le bronze d'aluminium est spécifiquement formulé pour résister à la dézincification car il ne contient pas de zinc significatif. Le « risque de dézincification » s'applique au laiton (alliages Cu-Zn), pas au bronze d'aluminium. Si quelqu'un vous dit que le bronze d'aluminium se dézincifie, il confond les familles d'alliages — et cela arrive plus souvent qu'on ne le pense dans les réunions d'approvisionnement. L'usinage est pénible. La teneur en aluminium rend ces alliages collants — l'outillage s'use vite, l'évacuation des copeaux est difficile, et la finition de surface exige des plaquettes en carbure avec un angle de coupe positif. Si votre fabricant est configuré pour l'inox et essaie de traiter le bronze d'aluminium de la même manière, la casse d'outils et la dérive dimensionnelle apparaîtront dès le premier lot. Conseils pratiques de sélection Pour les soupapes d'admission des usines de dessalement : soupape papillon C95400, disponible en diamètres de 8 à 24 pouces, avec sièges revêtus d'élastomère. L'alliage résiste à l'eau de mer brute, le revêtement assure l'étanchéité. Inutile de se compliquer la vie : c'est la solution standard du secteur, et elle a fait ses preuves. Pour les systèmes d'incendie offshore : C95500 ou C63000 (bronze d'aluminium au nickel) avec configuration papillon à siège métallique. Une pression nominale plus élevée est requise, et l'ajout de nickel vous donne la résistance à la traction pour maintenir l'intégrité du siège sous une pression de colonne d'incendie de 10 à 16 bars. Évitez le bronze d'aluminium dans les flux de procédé acides. La matrice de cuivre se corrode rapidement dans les environnements d'acide sulfurique et nitrique. C'est un matériau pour l'eau de mer, pas un matériau de procédé chimique. L'utiliser dans une usine chimique parce que « c'est résistant à la corrosion » sans qualifier le milieu est une erreur qui apparaît sur les calendriers de remplacement en quelques mois. R : Oui, mais avec des réserves. Le chlore libre au-dessus de 1 ppm accélère la dissolution du cuivre. La plupart des usines de dessalement dosent 0,5–1 ppm à l'admission — c'est dans la tolérance. Une chloration intensive pour le...
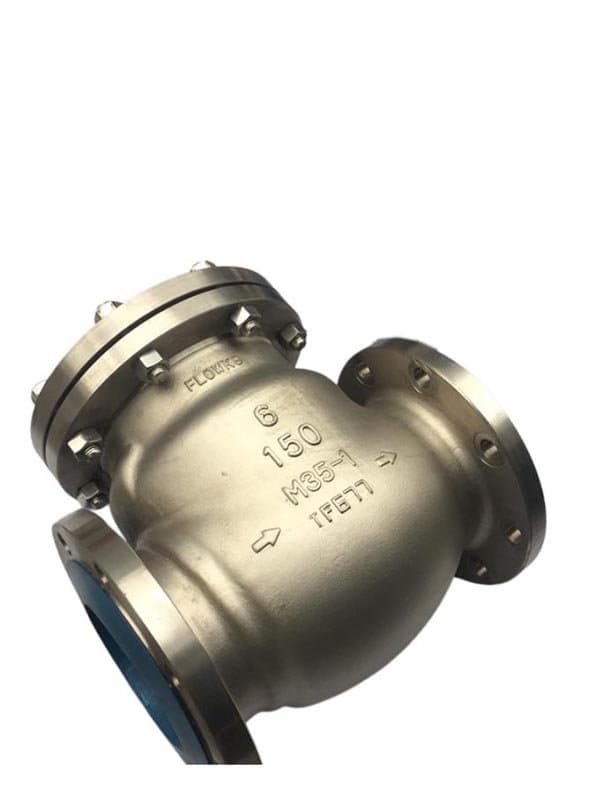
Clapet anti-retour à battant en Monel
Pourquoi le Monel survit à l'acide fluorhydrique quand tout le reste se dissout L'acide fluorhydrique est l'acide qui effraie les ingénieurs en corrosion expérimentés. Non pas parce que c'est l'acide le plus fort — ce n'est pas le cas. Mais parce qu'il attaque les matériaux que l'on suppose « résistants aux acides ». L'inox ? Percé en quelques heures aux concentrations de production. L'acier revêtu de verre ? Finalement perméable au niveau des soudures. Le titane ? Acceptable à faibles concentrations, mais risqué au-dessus de 50 % et à températures élevées. Le Monel 400 gère le HF à des concentrations qui détruisent d'autres métaux. La matrice nickel-cuivre forme un film passif stable dans les fluorures que d'autres systèmes d'alliages ne peuvent pas reproduire. Dans les unités d'alkylation HF — le service HF le plus exigeant de toute raffinerie — les clapets de non-retour à battant Monel sur le circuit de circulation d'acide fonctionnent pendant des années. Ce n'est pas de la théorie. Ce sont des décennies de données opérationnelles provenant de toutes les grandes usines d'alkylation HF dans le monde. La configuration à battant est spécifiquement logique en service HF car c'est un type de vanne qui minimise le volume de cavité interne. Moins de volume piégé signifie moins d'inventaire d'acide dans le corps de vanne, ce qui réduit à la fois le risque de corrosion et l'exposition au danger en cas de fuite. Dans les systèmes HF, réduire la quantité d'acide contenue dans tout composant individuel est une philosophie de sécurité, pas seulement une préférence de conception. Le Monel K500 (N05500) ajoute de l'aluminium et du titane pour le durcissement par vieillissement, portant la résistance à la traction à environ 2 à 3 fois celle du Monel 400. Utilisez-le pour les axes de charnière de clapet et les composants internes qui subissent des impacts mécaniques répétés lorsque le disque à battant se referme brusquement. Le corps reste en 400 ; les pièces mobiles bénéficient de la dureté du K500. Les vraies limites (parce que le service HF exige de l'honnêteté) Fourchette de coût. Le Monel se situe entre l'inox haut de gamme et les véritables alliages de nickel comme l'Hastelloy. Un clapet de non-retour à battant Monel coûte 4 à 5 fois le prix du 316L, mais seulement environ la moitié de ce qu'un équivalent C276 coûte. Cela en fait le choix « meilleur rapport qualité-prix » pour le HF — vous payez assez pour une protection réelle, mais pas la prime d'un superalliage conçu pour une chimie encore plus extrême. Faiblesse face aux acides oxydants. Le mélange nickel-cuivre du Monel est optimisé pour les environnements réducteurs. Dans l'acide nitrique, il se corrode plus vite que l'inox standard. Si votre système alterne entre HF (réducteur) et nitrique (oxydant) — rare mais cela arrive dans certains procédés chimiques — le Monel n'est pas votre réponse. L'Hastelloy C276 couvre les deux extrémités. Risque galvanique dans les systèmes à métaux mixtes. Le Monel est noble dans la série galvanique — proche du titane. Si vous boulonnez un clapet Monel dans une canalisation en acier au carbone avec des brides en acier, l'acier devient l'anode sacrificielle et accélère sa propre corrosion juste à la connexion. Utilisez des kits d'isolation (joint + douilles + rondelles) à chaque transition Monel-acier, ou spécifiez des brides Monel assorties pour la tuyauterie immédiate. L'usinage est trompeusement difficile. Le Monel 400 s'usine comme un métal mou et collant — les outils traînent au lieu de couper proprement, et l'écrouissage se développe rapidement en surface. Le K500 est pire après durcissement par vieillissement. Les ateliers qui ne se spécialisent pas dans les alliages de nickel produisent régulièrement des corps de clapet avec des erreurs dimensionnelles sur l'alésage de l'axe de charnière, ce qui provoque un siège inégal du disque et des fuites en refoulement. Choisissez un fabricant avec une expérience documentée en alliages de nickel. Sagesse de sélection issue de l'expérience réelle en usine Pour la circulation d'acide d'alkylation HF : corps en Monel 400 avec axe de charnière en K500. Clapet anti-retour à battant, chapeau boulonné, classe 300 minimum. Les diamètres 2" à 6" couvrent la plupart des circuits de boucle d'acide. Ne pas utiliser de chapeau soudé : l'environnement HF exige un accès au chapeau pour le remplacement de la charnière du disque sans interrompre la conduite. Pour le rejet de saumure de distillation d'eau de mer : le clapet de non-retour à battant Monel 400 fonctionne, mais le bronze d'aluminium est plus rentable pour la même résistance à la corrosion en eau salée pure. Utilisez le Monel uniquement si la saumure transporte des traces de HF ou d'autres fluorures provenant d'une contamination en amont du procédé. Pour une utilisation avec de la soude caustique (NaOH) : le Monel 400 est le...
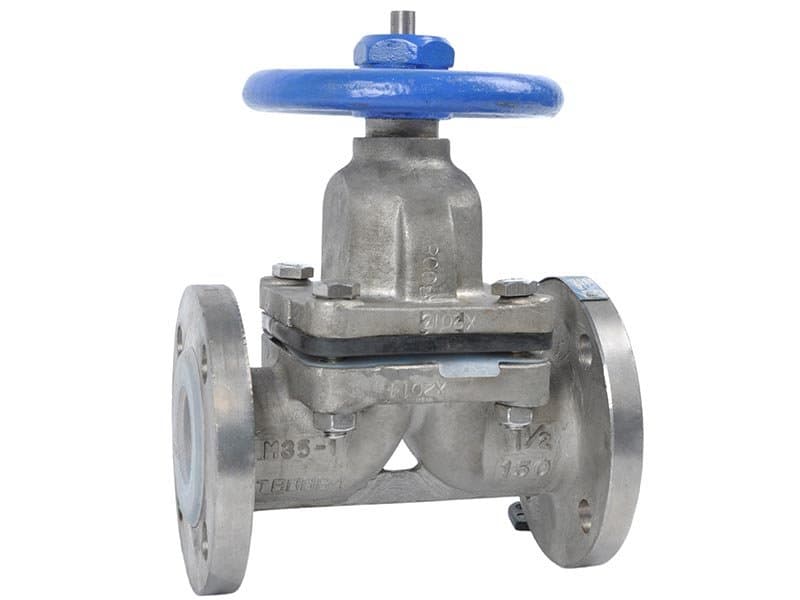
Vanne à diaphragme en Monel
Pourquoi les vannes à membrane en nickel pur dominent dans les usines de soude caustique Si vous avez déjà visité une installation de production de soude caustique (NaOH), vous remarquerez une chose : les vannes de la boucle de circulation de soude à 50 % sont presque toujours des vannes à membrane en nickel pur. Pas parce que quelqu'un a fait un choix tendance — mais parce que l'historique des défaillances de chaque matériau alternatif l'a prouvé. L'acier inoxydable 316L gère la soude diluée à température ambiante. Poussez-le à une concentration de 50 % au-dessus de 150 °C — c'est exactement là où fonctionnent les usines de soude à cellules à membrane — et le 316L développe une corrosion sous contrainte en quelques mois. Le nickel 200 ? Il fonctionne pendant des années dans le même service. La résistance inhérente du nickel à la corrosion sous contrainte alcaline n'est pas un artifice d'alliage — c'est une propriété fondamentale du métal lui-même. La configuration de la vanne à membrane s'associe naturellement au nickel pur car les vannes à membrane isolent le fluide de procédé du mécanisme d'actionnement de la vanne. Dans un service caustique, cela importe pour deux raisons : (1) les fuites de soude sont extrêmement dangereuses pour le personnel, et la barrière à membrane fournit un joint physique entre le procédé et le monde extérieur, et (2) l'intérieur du corps de vanne reste propre — pas de fuites de presse-étoupe, pas de garniture de tige que la soude peut imprégner et dégrader avec le temps. Le nickel 201 (N02201) est la variante à faible teneur en carbone, et c'est le grade que vous devez utiliser au-dessus de 315 °C. Le nickel 200 subit une transformation graphitique à des températures soutenues supérieures à 315 °C — le carbone précipite sous forme de nodules de graphite qui fragilisent la structure. La teneur en carbone ≤0,02 % du nickel 201 empêche cela entièrement. Si votre fiche technique indique « Nickel 200 » pour une vanne caustique fonctionnant au-dessus de 300 °C, signalez-le. C'est un mécanisme de défaillance latent qui attend la prochaine excursion thermique. Ce que le nickel pur ne peut pas faire (et où il échoue silencieusement) Les environnements acides oxydants. Acide nitrique, acide chromique, solutions chlorurées oxydantes — le nickel pur se corrode rapidement. Le film passif qui protège le nickel dans les conditions caustiques et réductrices ne se forme pas dans les milieux oxydants. Si votre fluide de procédé devient jamais oxydant — même transitoirement pendant un cycle de nettoyage — le nickel 200 s'attaquera plus vite que l'acier inoxydable 304. Les composés soufrés à température élevée. Les environnements contenant du soufre au-dessus de 300 °C provoquent une attaque intergranulaire du nickel. Cela est pertinent dans les services de raffinerie où des traces de gaz acide peuvent atteindre les équipements de traitement de la soude lors de perturbations de procédé. Les spécifications de matériaux négligent souvent cela car « le flux normal est de la soude propre » — mais les conditions de perturbation tuent les vannes. La douceur. Le nickel pur (99 %+) est mécaniquement mou par rapport même à l'acier inoxydable 304. La résistance à la traction se situe autour de 462 MPa — adéquate pour les corps de vannes à membrane basse pression, mais pas pour les configurations forgées à vanne à opercule ou à globe haute pression où vous avez besoin de 500+ MPa. C'est en partie pourquoi les vannes en nickel pur sont principalement de type à membrane ou papillon — la géométrie fonctionne dans l'enveloppe mécanique du matériau. La volatilité des prix. Le prix du nickel métal fluctue fortement sur les marchés des matières premières. Le coût du matériau d'un corps de vanne en nickel pur peut varier de 20 à 30 % entre la commande et la livraison. Les équipes d'approvisionnement détestent cela. Budgétiser un projet de vanne en nickel pur nécessite des verrouillages de prix au moment de la commande, pas des estimations datant de trois mois. Conseils pratiques pour spécifier des vannes à membrane en nickel Pour une solution de NaOH à 50 % à 90–150 °C : vanne à membrane en nickel 200, type déversoir, membrane en PTFE ou en élastomère selon la température. C’est l’application classique et elle fonctionne de manière fiable. Pour la soude au-dessus de 300 °C : passez immédiatement au nickel 201. Aucune exception. Documentez la limite de température sur la fiche technique afin que les futures équipes de maintenance ne remplacent pas accidentellement un corps en 200 dans une position à haute température. Pour les systèmes d'eau pure alimentaires et pharmaceutiques : les vannes à membrane en nickel 200 offrent le risque de lixiviation le plus faible de toutes les options de vannes métalliques. La teneur en impuretés quasi nulle signifie que rien ne migre dans votre flux de produit. L'acier...
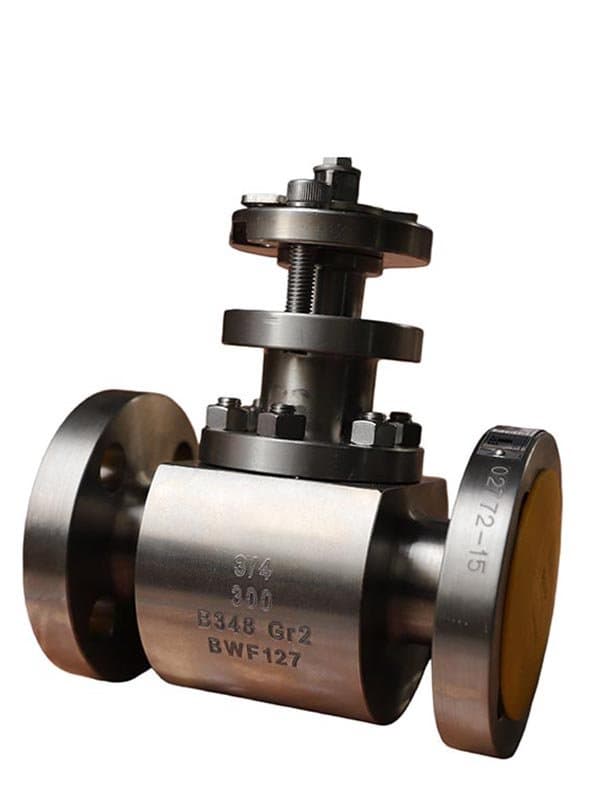
Vanne à bille en titane à entrée par le dessus
Pourquoi les vannes à bille en titane gagnent là où l'inox se corrode et l'acier rouille La résistance à la corrosion du titane provient de quelque chose de trompeusement simple : un film d'oxyde de 10 nanomètres qui se forme spontanément dans tout environnement contenant de l'oxygène. Ce film se régénère instantanément s'il est endommagé. Rayez un siège de vanne à bille en titane — la surface se repassive en quelques millisecondes. Rayez un siège en inox dans le même flux de procédé riche en chlorures, et la rayure devient une piqûre en quelques heures. C'est pourquoi les vannes à bille en titane dominent dans le service au chlore humide. Les usines de production de chlore, la fabrication d'eau de Javel, les lignes d'hypochlorite de sodium — ces environnements poussent le 316L au-delà de son seuil de piqûration dès le premier jour. Le titane Grade 2 fonctionne pendant des décennies. La couche d'oxyde est stable dans des conditions chlorées oxydantes qui détruisent tout autre métal d'ingénierie courant. Dans les usines de dessalement, l'histoire est similaire mais l'économie change. L'acier inoxydable haute performance (254SMO, 904L) peut gérer l'eau de mer — mais le titane offre un avantage de poids qui compte sur les plateformes offshore où chaque kilogramme d'inventaire de vannes affecte la charge structurelle. Une vanne à bille en titane Grade 2 de 6" pèse environ la moitié d'un équivalent en 254SMO. Sur un système de production flottant, cette économie se cumule sur des centaines de vannes. Le Grade 7 (Ti + palladium) est l'arme secrète pour les environnements acides réducteurs où même le Grade 2 a du mal. L'ajout de 0,2 % de palladium déplace le potentiel de corrosion, permettant au film d'oxyde de maintenir sa stabilité dans des conditions réductrices. Il coûte plus cher que le Grade 2 — mais dans des flux acides mixtes oxydants/réducteurs, il empêche la corrosion caverneuse que le titane standard développe dans les poches stagnantes. Les inconvénients qui font hésiter les ingénieurs face au titane Le grippage. Les surfaces coulissantes titane-sur-titane grippent de manière catastrophique. Les sièges de vannes à bille où la bille et le siège sont tous deux en titane se bloquent sous charge à moins d'y remédier. La solution industrielle : revêtement dur de la bille (oxyde de chrome ou surcouche de carbure de tungstène) ou utilisation d'un matériau de siège dissemblable (PTFE ou PEEK renforcé). Si votre fournisseur de vannes propose une vanne à bille "tout titane" sans spécifier le traitement de surface des surfaces d'assise, posez des questions avant de commander. Vulnérabilité aux fluorures. Le film d'oxyde du titane se dissout dans les environnements contenant des fluorures. L'acide fluorhydrique évidemment — mais aussi des sources moins évidentes : traces de fluorure dans l'eau de refroidissement (certaines alimentations municipales contiennent 1–2 ppm), fluorure dans certains flux de traitement du phosphate. Si du fluorure est présent à toute concentration significative, le titane se corrode. Le Hastelloy C276 gère le fluorure ; le titane non. C'est une distinction binaire — pas de terrain d'entente. Fragilisation par l'hydrogène à température élevée. Au-dessus de 300°C dans des environnements réducteurs, le titane absorbe l'hydrogène, ce qui provoque une fragilisation. Dans l'eau de mer normale et le service acide oxydant, ce n'est pas un problème, mais dans les flux de gaz réducteurs chauds (service hydrogène en raffinerie, gaz de synthèse), c'est un mécanisme de défaillance réel. Coût et disponibilité. Le titane Grade 2 n'est pas bon marché — environ 3 à 4 fois le prix de l'acier inoxydable pour la matière première. Les corps de vannes en titane moulé ont des options de fournisseurs limitées dans le monde ; la plupart des vannes en titane sont des configurations forgées. Les délais pour les vannes à bille en titane forgé dans des tailles peu courantes sont de 12 à 16 semaines. Noblesse galvanique. Le titane se situe à l'extrémité noble de la série galvanique. Si vous le couplez à des brides en acier, cuivre ou aluminium sans isolation, ces métaux moins nobles se corrodent agressivement au niveau du joint. Chaque connexion de bride titane-acier nécessite un kit d'isolation complet, sinon vous créez une cellule de corrosion localisée qui attaque la tuyauterie, pas la vanne. Comment spécifier des vannes à bille en titane sans se faire piéger Pour le service en eau de mer offshore : Grade 2, siège en PTFE, classe 300, tailles 2"–10". Bille à revêtement dur (surcouche Cr2O3). Kits d'isolation à chaque connexion de bride en acier. C'est la formule éprouvée. Pour la production de chlore humide / eau de Javel : Grade 2, siège métallique avec revêtement en carbure de tungstène sur la bille, siège en PTFE renforcé. L'environnement chloré n'attaque pas le PTFE aux températures normales de...
Valve en zirconium
Pourquoi le zirconium gère l'acide nitrique comme rien d'autre n'existe Il y a une hiérarchie dans les métaux résistants à la corrosion, et le zirconium se situe près du sommet — juste en dessous du tantale en résistance brute aux acides, mais à une fraction du coût du tantale. Dans le service à l'acide nitrique concentré (la substance au-dessus de 65 % qui ronge l'acier inoxydable, le monel, et même le titane à températures élevées), le zirconium est le choix pratique. Le mécanisme est simple : le zirconium forme un film d'oxyde extrêmement stable et dense (ZrO2) qui adhère à la surface métallique avec une énergie de liaison que la plupart des autres films d'oxyde ne peuvent égaler. Cet oxyde ne se dissout pas dans l'acide nitrique à aucune concentration ou température commercialement pertinente. Dans l'acide nitrique bouillant à 98 %, le taux de corrosion du zirconium mesure moins de 0,025 mm/an. L'acier inoxydable 304L dans les mêmes conditions ? Vous pouvez mesurer la perte de poids en grammes par jour. C'est pourquoi les usines de concentration d'acide nitrique — les étapes finales où l'acide passe de 65 % à 98 % — spécifient le zirconium pour les positions critiques des vannes. Le processus fonctionne à 80–150 °C dans des concentrations d'acide qui désintègrent d'autres métaux. Les vannes en zirconium dans ces circuits tiennent plus de 10 ans avec une perte de matériau négligeable. Le zirconium excelle également dans le traitement des acides organiques. L'acide acétique aux températures et concentrations de production corrode l'inox à des taux qui imposent un remplacement annuel des vannes. Le zirconium dans le même service ? Corrosion à peine mesurable. L'industrie de la synthèse de l'urée utilise des vannes en zirconium dans le service carbamate haute pression, où la combinaison d'ammoniac, de CO2 et d'eau à 200 °C crée un cocktail corrosif qui défait la plupart des alternatives. Là où le zirconium flanche (Connaissances essentielles pour la survie) Les ions fluorure. C'est le talon d'Achille du zirconium, et c'est absolu. Même des traces de fluorure (0,05 M de NaF dans l'acide nitrique) provoquent la dissolution du film ZrO2, exposant le métal nu à une attaque rapide. Si votre flux de processus contient du fluorure — provenant d'eau brute, de contamination par phosphates, de toute source — le zirconium se corrode. Pas de débat, pas de solution de contournement, pas de « petite quantité tolérable ». Hastelloy C276 est l'alternative pour les flux contenant du fluorure. Structure des coûts. Le coût des matières premières du zirconium est environ 6 à 8 fois celui de l'inox. Le coût du corps de vanne est élevé, mais la vraie douleur budgétaire vient de la fabrication — le zirconium est extrêmement réactif aux températures de forgeage et doit être travaillé sous atmosphère inerte. La plupart des ateliers ne sont pas équipés pour cela. Les fournisseurs de vannes qui stockent des configurations en zirconium sont rares, et les commandes sur mesure prennent plus de 20 semaines. Le soudage exige un contrôle absolu de la pureté. Le zirconium absorbe l'oxygène, l'azote et l'hydrogène de l'atmosphère pendant le soudage. Ces gaz dissous fragilisent la zone de soudure de manière permanente — aucun traitement post-soudure ne l'inverse. Le soudage doit être effectué sous protection complète de gaz inerte (argon, triple purge), et la teinte thermique sur le côté arrière de la soudure doit être argentée à couleur paille. Une décoloration bleue ou grise signifie une contamination par l'oxygène, et ce joint est compromis. J'ai vu des soudures en zirconium rejetées sur la seule inspection visuelle — pas besoin de radiographie, la couleur raconte tout. Résistance mécanique. La résistance à la traction du zirconium 702 (380 MPa min) est modeste comparée à celle de l'inox (485+ MPa pour le 304). Elle est adéquate pour les corps de vannes de classe 150–300, mais vous ne trouverez pas de zirconium dans les configurations forgées haute pression de classe 600. Le Zr 705 (avec 2–3 % de niobium) pousse la résistance à la traction à environ 480 MPa — utilisez-le lorsque vous avez besoin de pressions nominales plus élevées, mais vérifiez que l'ajout de niobium n'affecte pas la résistance à la corrosion dans votre milieu spécifique. Spécifier des vannes en zirconium sans erreurs coûteuses Pour l'acide nitrique concentré (65–98 %) : zirconium 702, classe 150 ou 300, configuration globe ou à opercule. Vérifiez l'absence de fluorure dans le flux de processus — testez, ne supposez pas. Un seul événement de contamination par fluorure et le corps de vanne est à la ferraille. Pour la synthèse d'acide acétique à température de production : vanne à membrane ou à bille en Zr 702. Siège en PTFE. Cette application est bien éprouvée et le coût du zirconium est amorti en 2 à 3 ans par rapport aux cycles de remplacement de l'inox. Pour...
Valve Incoloy
Pourquoi l'Incoloy 825 est le juste milieu intelligent entre l'acier inoxydable et l'Hastelloy Incoloy 825 se situe dans un point idéal que la plupart des fiches techniques manquent parce qu'elles comparent les extrêmes — « 316L ou Hastelloy ? » — sans considérer le milieu. Le 825 vous donne environ 80 % de la résistance à la corrosion du Hastelloy C276 à environ 40 % du coût. Ce calcul en fait le bon choix pour une large gamme d'applications où le 316L échoue prématurément mais où le C276 est excessif. La chimie raconte l'histoire. 38–46 % de nickel donne une résistance à la SCC dans les environnements chlorés. 20 % de chrome gère les conditions oxydantes. 3 % de molybdène ajoute une résistance à la piqûration. 2 % de cuivre — l'élément distinctif — améliore les performances dans les acides réducteurs comme l'acide sulfurique. Et 1 % de titane stabilise contre la sensibilisation lors du soudage. Ce n'est pas le champion dans aucune catégorie unique, mais la combinaison couvre une gamme plus large de conditions corrosives que tout alliage spécialisé à attribut unique. Dans le service gaz acide (production de gaz naturel contenant du H2S), les vannes Incoloy 825 tiennent là où le 316L développe une fissuration par sulfuration sous contrainte et où utiliser du Hastelloy C276 ferait exploser le budget sur chaque tête de puits. La norme NACE MR0175/ISO 15156 approuve explicitement l'Incoloy 825 pour le service acide — ce n'est pas une acceptation théorique, c'est basé sur des décennies de performance sur le terrain dans la production du golfe du Mexique et du Moyen-Orient. Le traitement de l'acide sulfurique à des concentrations et températures modérées est une autre application clé. Le 825 gère l'acide sulfurique jusqu'à environ 50 % de concentration sur une large plage de températures, ce qui couvre la plupart des conditions des usines de production. Au-delà de 50 % et à des températures élevées, on passerait au Hastelloy — mais la plupart des usines d'acide sulfurique ne fonctionnent pas réellement dans cette zone extrême. Les limites qui l'empêchent d'être une solution universelle Pas un vrai superalliage. La résistance à la piqûration de l'Incoloy 825 (PREN ~31) est inférieure à celle du 254SMO (PREN ~43) et du Hastelloy C276 (PREN effectivement 65+). Dans les environnements agressifs de piqûration chlorée — eau de mer à haute température, saumure concentrée — le 825 peut se piquer là où ces alternatives plus performantes tiennent bon. Si votre service est dominé par la piqûration, ne spécifiez pas le 825 comme « compromis économique » — il compromettra la fiabilité de votre usine. Vulnérabilité à la corrosion caverneuse. Les niveaux de cuivre et de molybdène offrent une bonne résistance générale à la corrosion, mais sous les surfaces de joints, sous les têtes de boulons, dans toute crevasse où l'oxygène ne peut pas atteindre la surface pour maintenir le film passif, le 825 est plus vulnérable que le 254SMO ou le Hastelloy. Dans les applications de vannes d'échangeurs de chaleur en eau de mer où la géométrie caverneuse est inhérente, cela compte. La série 800 (800/800H/800HT) — les variantes à haute température — ne sont pas des alliages de corrosion. Ce sont des alliages de résistance conçus pour un service structurel soutenu à haute température (composants de fours, tubes de surchauffeurs). Si vous avez besoin d'une résistance à la corrosion à haute température, le 825 reste votre nuance Incoloy. Si vous avez besoin de résistance à 700 °C dans un environnement relativement propre, le 800H est le bon choix. Confondre ces deux familles est une erreur de spécification courante. Considérations de soudage. L'Incoloy 825 se soude facilement avec le GTAW/GMAW standard utilisant le métal d'apport ERNiCrMo-3 (Alliage 625) — c'est le fil assorti recommandé, pas un accord chimique littéral. Le métal d'apport surclasse le métal de base en résistance à la corrosion, ce qui protège le dépôt de soudure. Mais la température entre passes doit être contrôlée, et les soudures de sections épaisses bénéficient d'un détensionnement à 540–650 °C. Comment tirer le meilleur parti des vannes en Incoloy 825 Pour les têtes de puits de gaz acide : vanne à guillotine ou à boisseau sphérique en Incoloy 825, classe 600–900, conforme aux limites de dureté NACE MR0175 (HRC 22 max.). Vérifiez la certification NACE du fournisseur de la vanne, et non la seule certification du fabricant du matériau. Le procédé de fabrication (soudage, traitement thermique) doit également être conforme aux exigences NACE. Pour le service général des usines d'acide sulfurique : vanne à soupape ou à membrane 825, classe 150–300. Couvre jusqu'à 50 % de H2SO4 sur la plage de température de production typique. Si votre concentration d'acide dépasse 50 %, ou si la température dépasse 80 °C dans l'acide concentré, passez au Hastelloy C276 à ces positions...
Vanne 904L
Pourquoi le 904L gère l'acide sulfurique sur toute la gamme de concentrations Voici un fait qui surprend les ingénieurs qui n'ont pas travaillé dans les usines d'acide sulfurique : l'acide sulfurique dilué est plus corrosif pour l'inox que le concentré. À 10–30 % de concentration, l'acide sulfurique attaque agressivement l'inox, tandis qu'à 90 %+ de concentration, le 316L le gère en fait raisonnablement bien (l'acide concentré est moins actif ioniquement). Le 904L est l'alliage qui couvre toute la bande de concentration 0–100 % à des températures allant jusqu'à environ 35 °C. Cet ajout de cuivre (1–2 %) est ce qui rend cela possible. Le cuivre améliore la résistance dans les conditions acides réductrices — la même zone d'acide sulfurique dilué où le film passif uniquement à base de chrome du 316L se décompose. Le molybdène à 4,5 % gère la piqûration dans les plages de concentration intermédiaires. Le nickel à 25 % offre une résistance à la corrosion sous contrainte (SCC) dans les environnements acides contenant des chlorures. C'est une défense coordonnée à trois éléments que l'acier inoxydable austénitique standard ne peut pas reproduire. Dans les usines de blanchiment de pâte et papier, les vannes en 904L ont remplacé le 316L il y a des décennies — l'environnement de traitement de blanchiment riche en chlorures et décalé vers l'acide détruit le 316L par piqûration et attaque caverneuse en 1 à 2 ans. Le 904L dans les mêmes positions fonctionne 5 à 8 ans. Ce n'est pas une amélioration marginale ; c'est un changement qualitatif dans la planification de maintenance. Les systèmes de nettoyage en place (CIP) pharmaceutiques spécifient de plus en plus le 904L car les cycles de nettoyage alternent entre caustique (alcalin) et acide (phosphorique ou sulfurique) à des températures élevées. Le 904L gère les deux variations là où le 316L développe une micro-piqûration pendant la phase acide, devenant des points de rétention bactérienne — inacceptable dans la fabrication stérile. Là où le 904L est à la traîne face aux vrais concurrents Pas le champion de la piqûration. Le PREN du 904L se situe autour de 34–35. Le 254SMO atteint 43+ avec son molybdène à 6 % et son ajout d'azote. Dans les environnements agressifs de piqûration par chlorures (eau de mer chaude au-dessus de 40 °C, traitement de saumure concentrée), le 904L se pique là où le 254SMO tient. Si votre mode de défaillance est spécifiquement la piqûration par chlorures, le 254SMO est la spécification correcte, pas le 904L. Plafond de température en service acide. Au-dessus de 35 °C dans l'acide sulfurique sur toute la plage de concentration, les taux de corrosion du 904L dépassent les limites acceptables. À 50–70 °C dans l'acide sulfurique dilué, il fonctionne encore — mais vous êtes maintenant dans un territoire où le Hastelloy offre une marge de sécurité. Concevoir une vanne en 904L dans un processus qui utilise de l'acide chaud sans vérifier le diagramme d'isocorrosion, c'est demander un remplacement prématuré. Précipitation de phase sigma. La teneur élevée en alliage (25 % Ni, 4,5 % Mo, 20 % Cr) rend le 904L susceptible à la formation de phase sigma s'il est maintenu dans la plage de 600–900 °C pendant des périodes prolongées. Ce n'est pas une température de service normale pour une vanne, mais c'est pertinent pendant la fabrication — si la forge ou la fonderie laisse le matériau refroidir lentement à travers cette plage au lieu de le tremper, la phase sigma se forme et la résistance à la corrosion ainsi que la ténacité se dégradent. Vérifiez la certification de traitement thermique de votre fournisseur : mise en solution à 1060–1140 °C suivie d'une trempe rapide à l'eau. Coût de fabrication. Le 904L s'usine et se soude comme tout acier inoxydable austénitique — aucune procédure exotique nécessaire — mais le coût de la matière première est environ 3 fois celui du 316L. Dans les applications où le 316L fonctionne déjà, le 904L est un pur gaspillage. Dans les applications où le 316L échoue mais où le 254SMO fonctionnerait aussi, le 254SMO donne souvent une meilleure performance de piqûration à un coût similaire. La niche du 904L est spécifiquement la bande de concentration complète de l'acide sulfurique et le service de variation CIP pharmaceutique. Spécifier correctement les vannes en 904L Pour l'acide sulfurique à concentration diluée à modérée : vanne à globe ou à bille en 904L, classe 150–300, siège en PTFE ou métallique. Couvre 0–50 % H2SO4 à température ambiante jusqu'à 35 °C. Au-delà de ces limites, passez à du Hastelloy pour des positions spécifiques — ne spécifiez pas du C276 en masse pour toute l'usine. Pour le blanchiment de la pâte à papier : vanne papillon ou à membrane 904L, revêtue d’EPDM ou de PTFE. C’est le fonctionnement idéal de la vanne 904L et son rapport coût-efficacité est éprouvé depuis des décennies. Pour les systèmes CIP...
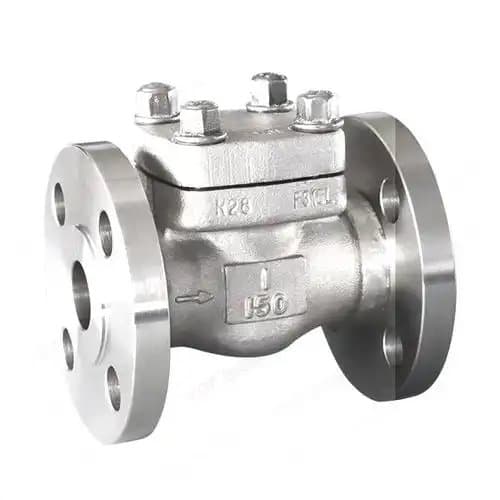
Valve 254smo S31254
Pourquoi le 254SMO bat à la fois le 904L et le duplex dans le service agressif aux chlorures L'ajout d'azote (0,18–0,22 %) est ce qui distingue le 254SMO du 904L et le place dans une classe de performance différente. L'azote dans l'acier inoxydable austénitique fait quelque chose de spécifique et puissant : il augmente considérablement la résistance à la piqûration sans ajouter le coût de plus de molybdène. La formule PREN (Cr + 3,3×Mo + 16×N) le montre clairement — l'azote à 0,2 % du 254SMO contribue à 3,2 points PREN avec un poids de 16×, équivalent à ajouter un autre point de pourcentage complet de molybdène à zéro coût supplémentaire de matière première. Cela place le 254SMO à PREN 43+, contre environ 35 pour le 904L et environ 42 pour le super duplex 2507. En termes pratiques, cela signifie que le 254SMO résiste à l'initiation de piqûration dans l'eau de mer à des températures où le 904L montre déjà une densité de piqûres mesurable. Pour les vannes de refoulement de pompe haute pression dans les usines de dessalement — où l'eau de mer est chaude (35–45 °C) et le cyclage de pression crée une turbulence qui accélère la cinétique de piqûration — le 254SMO est le choix éprouvé auquel les opérateurs reviennent après avoir essayé chaque alternative moins chère. Dans les épurateurs de désulfuration des fumées (FGD), le milieu est une boue d'acide sulfurique/chlorures qui provoque simultanément une corrosion acide généralisée et une piqûration localisée par les chlorures. Le 316L échoue selon les deux mécanismes. Le 904L résiste à l'acide général mais se pique dans les zones chlorurées. La résistance combinée du 254SMO aux deux modes d'attaque en fait le matériau standard pour les vannes FGD dans les centrales à charbon du monde entier — non pas parce que c'est l'option la moins chère, mais parce que c'est l'option qui reste réellement en service. L'ajout de cuivre (0,5–1,0 %) est modeste par rapport aux 1–2 % du 904L, mais il contribue tout de même à réduire la résistance à l'acide. Dans l'acide sulfurique contenant également des chlorures — le scénario mixte le plus défavorable — le molybdène du 254SMO gère les chlorures tandis que le cuivre aide pour le composant acide réducteur. Il n'est pas aussi performant en acide réducteur pur que le 904L (qui a le double de cuivre), mais dans des conditions mixtes, il l'emporte globalement. Les véritables inconvénients qui affectent votre installation Le coût se situe environ à 4–5 fois celui du 316L et légèrement au-dessus du 904L. La teneur en molybdène de 6 % détermine le prix — le moly est un élément d'alliage coûteux. Dans les applications où le PREN du 904L est suffisant (eau de mer ambiante, environnements chlorurés modérés), dépenser plus pour du 254SMO gaspille le budget. Spécifiez-le là où les conditions de piqûration dépassent le seuil du 904L — pas comme une mise à niveau systématique. La sensibilité à la phase sigma est réelle et plus prononcée que dans le 904L en raison de la teneur plus élevée en molybdène. Maintenir le 254SMO dans la plage de 600–1000 °C même pendant une heure permet la précipitation de sigma aux joints de grains, ce qui réduit à la fois la résistance à la corrosion et la ténacité aux chocs. Pour la fabrication de vannes, cela signifie : le recuit de mise en solution doit être correctement effectué (1150–1200 °C, puis trempe à l'eau rapide), et tout travail à chaud ultérieur ne doit pas refroidir lentement à travers la zone dangereuse. Demandez à votre fournisseur de vannes leurs registres de traitement thermique — pas seulement un certificat de conformité, mais la documentation réelle du profil thermique. Écosystème de fournisseurs limité. Le 254SMO n'est pas produit par toutes les aciéries inoxydables. Les principales sources sont Outokumpu (Avesta, Suède) et quelques producteurs spécialisés chinois. Les fonderies de vannes qui stockent des pièces moulées en F44 (la nuance équivalente pour pièces forgées ASTM A182) sont moins nombreuses que celles qui stockent du 316L ou même du 904L. Les délais pour les tailles non standard sont constamment de 14 à 18 semaines. Si vous construisez un projet avec des vannes en 254SMO, verrouillez vos commandes de pièces moulées tôt. Défis d'usinage. La teneur élevée en azote et en molybdène rend le 254SMO plus difficile à usiner que l'acier inoxydable austénitique standard — l'usure des outils est environ 30 % plus élevée, et la rupture des copeaux est difficile. Les ateliers configurés pour la production de 316L auront du mal avec le contrôle dimensionnel sur les corps de vannes en 254SMO à moins d'ajuster les avances, les vitesses et la géométrie des outils. Stratégies de spécification intelligentes Pour le refoulement de pompe haute pression de dessalement : vanne papillon ou à boisseau sphérique en 254SMO, classe 300–600, à siège métallique avec revêtement Stellite sur la surface du...
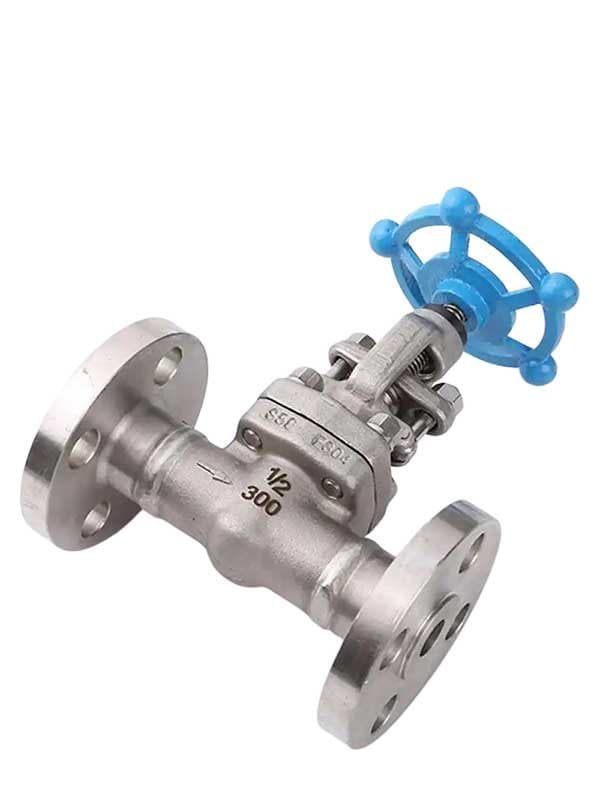
Soupape C4 00cr14ni14si4
Pourquoi l'acier C4 survit à l'acide nitrique à 98 % quand tout le reste échoue L'acide nitrique concentré (au-dessus de 95 %, surtout à 98 % et plus) est un défi de corrosion particulier : il est si agressivement oxydant qu'il passive la plupart des aciers inoxydables — brièvement. Le problème vient de la zone transpassive. Aux concentrations et températures de production, l'acide nitrique pousse l'inox au-delà de la région passive vers la dissolution transpassive, où le film d'oxyde protecteur lui-même s'oxyde et le métal se corrode à des taux inacceptables. Le 304L et le 316L échouent dans le HNO3 à 98 % aux températures de production non pas parce qu'ils ne peuvent pas former un film passif, mais parce que ce film se dissout dans le potentiel oxydant extrême. La teneur en silicium de 3 à 5 % de l'acier C4 change la donne. Le silicium forme une couche superficielle enrichie en SiO2, stable dans des conditions transpassives où le Cr2O3 se décompose. Cette couche d'oxyde de silicium est chimiquement inerte dans l'acide nitrique concentré — elle ne se dissout pas, ne s'oxyde pas davantage et ne permet pas à l'acide nitrique d'atteindre le métal sous-jacent. Résultat : le taux de corrosion de l'acier C4 dans l'acide nitrique bouillant à 98 % mesure moins de 0,1 mm/an, tandis que le 304L se mesure en millimètres par an. L'industrie chinoise de production d'acide nitrique a développé l'acier C4 spécifiquement pour cette application dans les années 1980 — c'était une réalisation de R&D au niveau national qui a remporté un prix scientifique du ministère de la Défense. La méthode au nitrate de magnésium pour concentrer l'acide nitrique (le procédé dominant dans les usines chinoises d'acide nitrique) fonctionne dans des conditions qui surpassent toutes les qualités d'acier inoxydable aux normes occidentales. Les vannes en C4 dans ces boucles de concentration fonctionnent pendant 8 à 12 ans. Ce n'est pas anecdotique — c'est le dossier opérationnel accumulé dans des dizaines d'usines. L'autre avantage par rapport aux alternatives : l'aluminium pur gère raisonnablement bien l'acide nitrique concentré, mais sa résistance mécanique est si faible qu'on ne peut pas fabriquer de corps de vanne sous pression fonctionnels. La fonte à haute teneur en silicium (Durcomet 5, concept chimique similaire) offre une bonne résistance à la corrosion mais est cassante — la résistance aux chocs est médiocre, et le choc thermique fissure la pièce moulée. L'acier C4 offre à la fois la résistance à la corrosion et l'intégrité mécanique pour construire une véritable vanne sous pression. Les compromis qui limitent l'adoption plus large de l'acier C4 Pas un alliage de corrosion universel. La couche d'oxyde stabilisée au silicium du C4 excelle dans les conditions d'acide oxydant, spécifiquement l'acide nitrique concentré. Dans les environnements d'acide réducteur (acide sulfurique dilué, acide chlorhydrique), il n'offre aucun avantage par rapport à l'inox standard — et dans les environnements contenant des fluorures, il est vulnérable comme tout autre alliage contenant du silicium. Le C4 est un spécialiste de niche, pas une amélioration générale. Pas de désignation ASTM/UNS établie. C'est le problème pratique pour les spécificateurs internationaux. L'acier C4 est issu du développement métallurgique chinois et est normalisé sous la norme GB (normes nationales chinoises). Les cabinets d'ingénierie occidentaux travaillant sur des projets chinois d'acide nitrique peuvent le spécifier par désignation GB, mais il n'existe pas d'équivalent ASTM à référencer pour les projets non chinois. Cela limite l'adoption mondiale malgré les performances prouvées du matériau. L'approvisionnement international est difficile. La plupart de la production d'acier C4 et de la fabrication de vannes se fait dans des fonderies spécialisées chinoises. Les équipes d'approvisionnement en Europe ou en Amérique du Nord font face à des options de fournisseurs limitées et à de longues chaînes logistiques. La vérification de la qualité nécessite soit une inspection sur site, soit des relations établies avec des fournisseurs chinois qui comprennent les attentes documentaires occidentales. Le soudage nécessite un métal d'apport spécifique. Les métaux d'apport inox standard (308, 316) ne correspondent pas à la haute teneur en silicium du C4. La pratique recommandée est d'utiliser des électrodes de soudage au silicium 奥0.12 (désignation chinoise) — essentiellement un métal d'apport austénitique à haute teneur en silicium assorti. Trouver ce métal d'apport hors de Chine est difficile. L'ER309Si (désignation AWS) est une approximation occidentale raisonnable, mais la teneur en silicium est inférieure à l'optimal. Un recuit de mise en solution après soudage à 1050 °C est requis pour restaurer la pleine résistance à la corrosion. Difficulté d'usinage. La teneur en silicium de...
Aperçu technique
L'acier inoxydable standard convient à la plupart des conditions de process. Mais lorsque le fluide dépasse ce que le 316L peut supporter—acide fluorhydrique, acide sulfurique concentré, chlore humide chaud, acide nitrique à 98 %, eau de mer sous pression de bio-encrassement—les matériaux standard se piquent, se fissurent, se dissolvent ou échouent en quelques mois. Les vannes en alliage existent pour ce territoire. FLOWKS fabrique des vannes en Hastelloy (C276/C22), Monel (400/K500), Incoloy 825, 904L, 254SMO (S31254), titane (Grade 2/5/7), zirconium (R60702), bronze d'aluminium (C95400/C63000), nickel pur (N02200/N02201) et acier C4 (00Cr14Ni14Si4)—chaque alliage ciblant un mécanisme de corrosion spécifique que l'inox ne peut pas traiter. L'Hastelloy couvre à la fois les variations d'acides oxydants et réducteurs. Le Monel résiste à la corrosion par les fluorures et les alcalins. Le film d'oxyde du titane se régénère dans les environnements chlorés. La couche ZrO2 du zirconium survit à l'acide nitrique concentré là où même l'oxyde de l'Hastelloy se déstabilise. Le PREN 43+ du 254SMO en fait le champion de la résistance à la piqûration en eau de mer et dans les épurateurs de désulfuration des gaz de combustion. Le film d'oxyde de silicium de l'acier C4 gère les conditions nitriques transpassives qui dissolvent les couches d'oxyde de l'inox standard. Spécifier des vannes en alliage n'est pas une question de prestige—c'est une question d'adéquation entre le matériau et le mécanisme de corrosion spécifique que votre process lui impose. Chaque alliage a des faiblesses en plus de ses forces : le titane échoue face aux fluorures, le Monel est vulnérable aux acides oxydants, le C4 n'a pas d'équivalent ASTM pour les projets occidentaux. Les vannes en alliage FLOWKS sont sélectionnées par des ingénieurs corrosion qui savent exactement quel fluide la vanne affronte—pas par des équipes d'approvisionnement cherchant « mieux que l'inox ».
Les vannes en alliage FLOWKS répondent aux conditions de process où l'acier inoxydable standard et l'acier au carbone ne peuvent pas survivre. Les vannes en Hastelloy C276 et C22 résistent aux environnements d'acides oxydants et réducteurs—désulfuration des gaz de combustion, alkylation HF, traitement chimique d'acides mixtes. Les vannes en Monel 400 et K500 excellent dans les services contenant des fluorures et alcalins—circuits d'alkylation HF, traitement de la soude caustique, exposition à l'eau de mer. Les vannes en titane (Grade 2, Grade 5, Grade 7) exploitent un film d'oxyde auto-régénérant pour les applications chlorées, chlore humide et eau de mer où le 316L se pique rapidement. Les vannes en zirconium (R60702) survivent au service d'acide nitrique concentré grâce à un film de surface ZrO2 chimiquement stable. Les vannes en 904L couvrent toute la gamme de concentrations d'acide sulfurique avec une chimie à haute teneur en nickel et molybdène. Les vannes en 254SMO (S31254) offrent une résistance à la piqûration PREN 43+ pour l'eau de mer, les épurateurs FGD et les flux de process à haute teneur en chlorures. Les vannes en Incoloy 825 gèrent le gaz acide et les conditions corrosives multi-éléments avec une défense coordonnée nickel-chrome-molybdène. Les vannes en nickel pur (N02200/N02201) sont le choix standard pour la soude caustique et les services alcalins de haute pureté. Les vannes papillon en bronze d'aluminium résistent au bio-encrassement et à la corrosion en eau de mer à un coût inférieur aux alternatives en alliage de nickel. Les vannes en acier C4 (00Cr14Ni14Si4) survivent à l'acide nitrique concentré à 98 %+ grâce à un film d'oxyde de silicium stable dans des conditions transpassives. Les vannes en alliage FLOWKS sont disponibles en configurations à opercule, globe, à bille, papillon, à clapet et à membrane selon la spécification de l'ingénieur corrosion.
Téléchargements de produits
Secteurs utilisant ce produit
Applications dans divers secteurs industriels.
Petrochemical
Corrosion-resistant valves for aggressive media in chemical processing plants. FLOWKS alloy and fluorine-lined valves are engineered to handle the most challenging petrochemical environments.
Chemical
Specialized alloy and fluorine-lined valves for highly corrosive and toxic chemical processes. Zero-emission bellows seal valves and exotic alloy construction for the chemical industry.
products.lookingMore
products.lookingMoreDesc
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.