Dải Sản Phẩm
Dòng sản phẩm van công nghiệp đầy đủ cho mọi ứng dụng.
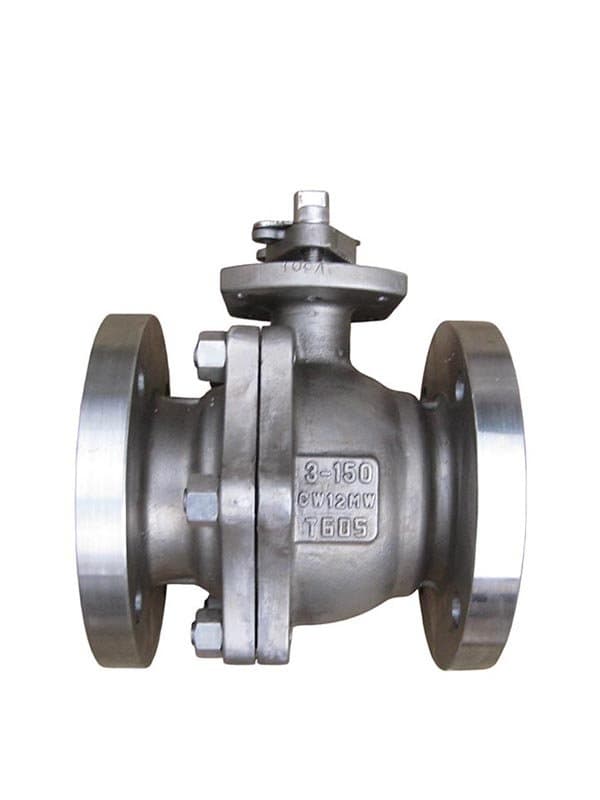
Van Hastelloy
Tại Sao Hastelloy Vượt Trội Hơn Thép Không Gỉ Khi Môi Chất Quy Trình Của Bạn Không Thể Kiểm Soát Nói thẳng ra nhé. Nếu thép không gỉ 316L hoạt động tốt trong hệ thống của bạn, bạn không cần đến Hastelloy. Nhưng nếu bạn đã từng chứng kiến các van thép không gỉ bị rỗ, nứt hoặc tan chảy chỉ trong vòng sáu tháng — thì bạn đang ở trong tình huống mà hợp kim niken-molypden-crom này xứng đáng với mức giá đắt đỏ của nó. Hastelloy C276 không chỉ là "thép không gỉ tốt hơn." Đó là hóa học khác biệt cơ bản. Hàm lượng molypden 16% cho nó cơ hội chống lại axit khử (hydrochloric, sulfuric ở mức nồng độ ăn sống 316L). Crom 15% và vonfram 4% xử lý điều kiện oxy hóa. Hầu hết vật liệu thất bại ở một đầu của phổ đó. C276 bao phủ cả hai. Đó là lý do nó xuất hiện trong các đơn vị khử lưu huỳnh khí thải—bùn trong các thiết bị rửa khí đó dao động giữa oxy hóa và khử tùy thuộc vào mức oxy, nhiệt độ và pH. Một van chỉ xử lý một chế độ là một van sẽ hỏng vào những ngày thay ca. Chiến thắng thực tế: Các đơn vị alkyl hóa HF trong nhà máy lọc dầu. Môi trường axit hydrofluoric phá hủy gần như mọi thứ. Van C276 trong các mạch đó thường chạy 5+ năm mà không có suy thoái bên trong. Đó không phải là tiếp thị—đó là dữ liệu nhà máy từ các nhà vận hành theo dõi mọi lần thay thế. Nơi Nó Thực Sự Thiếu Sót (Vì Không Có Vật Liệu Nào Hoàn Hảo) Giá cả. Đừng giả vờ khác đi. Một van cổng Hastelloy C276 có giá cao gấp 8–12 lần so với van tương đương 316L. Và thời gian giao hàng? 16–20 tuần cho vật đúc nếu nhà cung cấp của bạn không có hàng tồn kho. Đó không phải là trục trặc chuỗi cung ứng—đó là tình trạng bình thường của một siêu hợp kim ngách. Hàn đòi hỏi sự kỷ luật. Que hàn C276 hoạt động tốt với phương pháp GTAW và GMAW sử dụng que hàn phù hợp (ERNiCrMo-4), nhưng nhiệt độ giữa các lớp hàn phải duy trì dưới 100°C, và cần có lớp khí bảo vệ dày đặc. Bỏ qua bước bảo vệ khí? Sẽ tạo ra các đường oxit, trở thành điểm khởi phát ăn mòn. Tôi đã thấy nhiều xưởng cố gắng hàn nhanh các mối hàn Hastelloy giống như cách họ xử lý thép không gỉ - và phim chụp X-quang luôn ghi lại được kết quả. C22 (N06022) là lựa chọn nâng cấp nếu bạn đang phải đối phó với hiện tượng ăn mòn khe hở trong môi trường có hàm lượng clorua cao và nhiệt độ cao. Giá thành cao hơn, nhưng chỉ số PREN tăng lên đáng kể. Rất đáng giá cho các ứng dụng ngoài khơi sử dụng trong nước biển. Không đáng giá cho bể chứa hóa chất nơi C276 đã hoạt động tốt. Lời Khuyên Mua Hàng Thực Sự Hữu Ích Đừng chỉ định Hastelloy như một giải pháp "phòng ngừa" để nâng cấp từ thép không gỉ. Đó là cách bạn lãng phí ngân sách mà không đạt được độ tin cậy. Chỉ định Hastelloy khi kỹ sư chống ăn mòn của bạn xác định cụ thể các môi trường mà thép không gỉ không thể chịu được — và ghi lại quyết định đó để phục vụ cho việc mua sắm. Nếu nhà máy của bạn sử dụng C276 ở bất kỳ đâu, hãy dự trữ một hoặc hai kích thước phổ biến (van cổng mặt bích 2" Class 300, van cầu 3" Class 150). Việc thay thế khẩn cấp vật liệu này là cơn ác mộng vì các xưởng đúc không giữ hàng tồn kho. Có một phụ tùng dự phòng trên kệ giúp bạn tránh khỏi cuộc chạy đua 18 tuần. Hãy kiểm tra vật liệu bu lông mặt bích. Việc sử dụng thân van Hastelloy với bu lông B7 chỉ vì "rẻ hơn" sẽ tạo ra sự không tương thích điện hóa trong môi trường có clorua. Hãy sử dụng bu lông B8M hoặc hợp kim tương ứng — chênh lệch chi phí không đáng kể, nhưng giảm thiểu rủi ro hỏng hóc lại rất lớn. A: Đúng vậy, nhưng xét về chi phí thì nó quá lãng phí trừ khi bạn cũng xử lý các dòng chất lỏng có tính axit trong cùng một hệ thống. Đối với nước biển tinh khiết, 254SMO hoặc titan thường cho hiệu suất tương đương với chi phí thấp hơn. A: Thép C22 có hàm lượng crom cao hơn (22% so với 15%) và hàm lượng molypden thấp hơn (13% so với 16%). Khả năng chống ăn mòn khe hở tốt hơn trong điều kiện oxy hóa có hàm lượng clorua cao. Thép C276 có độ bền cao hơn một chút trong môi trường axit khử nguyên chất. Hầu hết các nhà máy hóa chất vẫn sử dụng thép C276. Ngành công nghiệp ngoài khơi và hàng hải ngày càng ưa chuộng thép C22. A: Không cần xử lý nhiệt sau hàn (PWHT) cho C276 hoặc C22 — đó là một trong những ưu điểm thực sự của chúng so với một số hợp kim niken khác. Chỉ cần ủ hòa tan nếu bạn cần khôi phục hoàn toàn khả năng chống ăn mòn sau khi gia công nguội nặng. A: C276 đúc (CW-12MW theo ASTM A494) có giới hạn thành phần hóa học hơi khác nhưng đáp ứng cùng tiêu chuẩn chống ăn mòn cho hầu hết các ứng dụng. Đối với điều kiện khe hở khắc nghiệt, rèn (wrought forgings) cho ưu thế nhỏ nhờ cấu trúc vi mô sạch hơn.
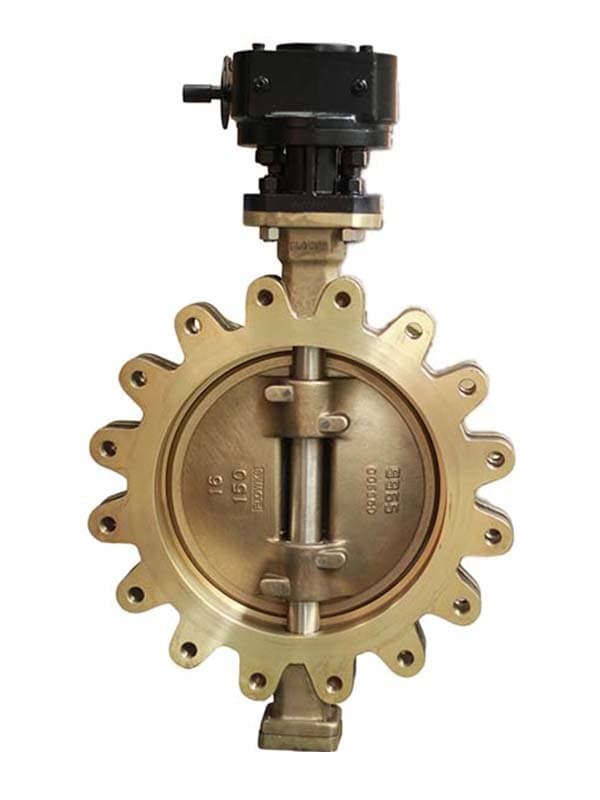
Van Bướm Đồng Nhôm
Tại Sao Đồng Nhôm Xử Lý Nước Mặn Tốt Trong Khi Thép Không Thể Giữ Sạch Điều khiến nhiều kỹ sư bất ngờ về nước biển là: nó không chỉ "ăn mòn" mà còn ăn mòn sinh học. Sự ăn mòn do vi sinh vật (MIC) trong hệ thống nước mặn phá hủy van 316L nhanh hơn hầu hết mọi người dự đoán — không phải vì hàm lượng clorua vượt quá ngưỡng của thép không gỉ, mà vì các sinh vật biển bám vào bề mặt và tạo ra các túi axit cục bộ dưới lớp màng sinh học của chúng. Hợp kim đồng nhôm không tạo điều kiện thuận lợi cho sự phát triển của MIC (vi sinh vật biển bám dính). Hàm lượng nhôm (9–11% trong C95400) tạo thành một lớp oxit bền chắc, tự phục hồi mà các sinh vật biển khó bám vào. Kết hợp với đặc tính diệt khuẩn tự nhiên của đồng, ta có được một vật liệu vẫn hoạt động tốt trong điều kiện mà thép không gỉ cần được làm sạch và kiểm tra hóa học thường xuyên. Trong hệ thống dằn tàu — nơi van chứa nước biển tù đọng trong nhiều tuần giữa các chuyến cập cảng — van bướm đồng nhôm thường bền hơn thép không gỉ gấp 3–4 lần. Không phải vì luyện kim "tốt hơn" theo nghĩa trừu tượng nào đó, mà vì chế độ hỏng hóc thực tế trong môi trường đó là ăn mòn cục bộ do bám bẩn sinh học, và hóa học bề mặt của hợp kim này đặc biệt chống lại điều đó. Đồng nhôm niken (C95500 / C63000, với 4–5.5% Ni) tăng độ bền và cải thiện khả năng chống nứt do ăn mòn ứng suất. Đối với đường ống cứu hỏa nước biển áp suất cao trên giàn ngoài khơi, đó là cấp bạn cần. Đồng nhôm thường (C95400) hoạt động tốt cho mạch dằn và làm mát áp suất thấp hơn. Những nhược điểm mà không cuốn cẩm nang nào đề cập đến Trọng lượng. Van bướm đồng nhôm rất đặc — 7.5 g/cm³, nghĩa là thân van 12" nặng hơn đáng kể so với van thép không gỉ tương đương. Trên tàu nơi mỗi kilogram đều quan trọng, đó là cân nhắc thực sự, không phải chú thích nhỏ. Giới hạn nhiệt độ. 260°C là giới hạn của bạn. Vượt qua đó, lớp oxit nhôm bắt đầu phân hủy. Nếu hệ thống của bạn chạy nước ngưng nóng hoặc chất lỏng quy trình quá nhiệt, đây không phải vật liệu của bạn — hãy chuyển sang super duplex hoặc hợp kim niken. Thoát kẽm (dezincification) là câu chuyện ma mà người ta nhắc đến mỗi khi bạn đề cập van đồng. Thực tế là: đồng nhôm được chế tạo đặc biệt để chống thoát kẽm vì nó không chứa kẽm đáng kể. "Rủi ro thoát kẽm" áp dụng cho đồng thau (hợp kim Cu-Zn), không phải đồng nhôm. Nếu ai đó nói đồng nhôm bị thoát kẽm, họ đang nhầm lẫn giữa các họ hợp kim — và điều đó xảy ra nhiều hơn bạn nghĩ trong các cuộc họp mua sắm. Gia công cơ khí rất khó khăn. Hàm lượng nhôm làm cho các hợp kim này trở nên dính – dụng cụ nhanh mòn, việc thoát phoi khó khăn, và độ hoàn thiện bề mặt đòi hỏi các mảnh dao carbide có góc thoát phoi dương. Nếu nhà sản xuất của bạn được trang bị để gia công thép không gỉ và cố gắng xử lý đồng nhôm theo cùng một cách, hiện tượng gãy dụng cụ và sai lệch kích thước sẽ xuất hiện ngay trên lô hàng đầu tiên. Mẹo Chọn Lựa Thực Tế Cho van đầu vào nhà máy khử mặn: van bướm C95400 kích thước 8"–24" với ghế ngồi lót elastomer. Hợp kim xử lý nước biển thô, lớp lót xử lý việc làm kín. Đừng suy nghĩ quá phức tạp — đây là tổ hợp tiêu chuẩn của ngành và nó hoạt động. Cho hệ thống nước cứu hỏa ngoài khơi: C95500 hoặc C63000 (đồng nhôm niken) với cấu hình van bướm ghế kim loại. Cần áp suất định mức cao hơn, và việc thêm niken cho bạn độ bền kéo để giữ tính toàn vẹn ghế ngồi dưới áp suất đường ống cứu hỏa 10–16 bar. Tránh đồng nhôm trong dòng quy trình axit. Ma trận đồng ăn mòn nhanh trong môi trường axit sulfuric và nitric. Đây là vật liệu cho nước biển, không phải vật liệu cho quy trình hóa chất. Dùng nó trong nhà máy hóa chất vì "nó chống ăn mòn" mà không xác định môi trường là sai lầm sẽ hiện rõ trong lịch thay thế chỉ sau vài tháng. A: Vâng, nhưng cần lưu ý. Nồng độ clo tự do trên 1 ppm sẽ đẩy nhanh quá trình hòa tan đồng. Hầu hết các nhà máy khử muối đều sử dụng 0,5–1 ppm clo ở đầu vào — mức này nằm trong giới hạn cho phép. Việc khử trùng bằng clo nồng độ cao để kiểm soát sự bám bẩn sinh học (trên 3 ppm) sẽ làm giảm tuổi thọ thiết bị. Trong những trường hợp đó, nên sử dụng titan. A: EPDM hoặc NBR cho nước biển tiêu chuẩn. Viton nếu bạn cần khả năng chống dầu (hệ thống đáy tàu). Ghế ngồi lót PTFE cho nhiệt độ cao hơn (lên đến 200°C). Đừng dùng ghế PVC rẻ tiền — chúng cứng lại trong nước mặn và rò rỉ trong vòng một năm. A: Đối với van bướm Class 300 trong môi trường nước biển, C95400 đúc đáp ứng mọi yêu cầu chức năng. C63000 rèn cho tính đồng nhất cơ học tốt hơn cho thân van rèn chịu áp suất cao. Hầu hết van bướm được thiết kế theo phương pháp đúc — hình dạng đĩa và thân van không yêu cầu tính chất của vật liệu rèn. A: Không. Lớp oxit tự nhiên chính là lớp bảo vệ của nó. Việc sơn hoặc phủ lớp bảo vệ lên hợp kim đồng nhôm thực chất làm giảm khả năng diệt khuẩn của bề mặt. Hãy để nguyên như vậy và để hợp kim tự làm nhiệm vụ của mình.
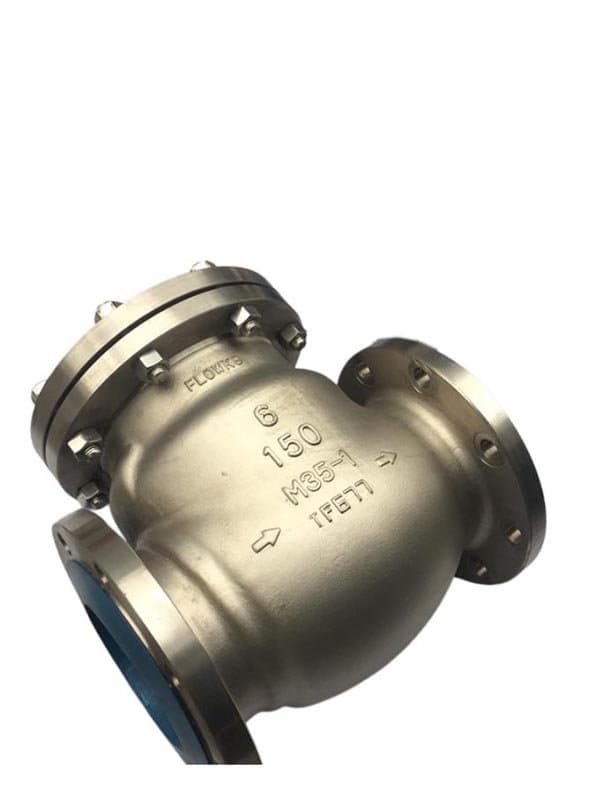
Van Một Chiều Đập Đuôi Monel
Tại Sao Monel Sống Sót Trong Axit Flohydric Khi Mọi Vật Liệu Khác Bị Phân Hủy Axit flohydric là loại axit khiến các kỹ sư chống ăn mòn giàu kinh nghiệm phải e ngại. Không phải vì nó là axit mạnh nhất – thực tế không phải vậy. Mà vì nó tấn công những vật liệu mà người ta cho là "chống axit". Thép không gỉ? Bị rỗ trong vài giờ ở nồng độ sản xuất. Thép tráng men thủy tinh? Cuối cùng bị thấm vào các mối hàn. Titan? Có thể chấp nhận được ở nồng độ thấp, nhưng nguy hiểm ở nồng độ trên 50% và ở nhiệt độ cao. Monel 400 xử lý HF ở các nồng độ phá hủy các kim loại khác. Ma trận niken-đồng tạo thành màng thụ động ổn định trong môi trường florua mà các hệ hợp kim khác không thể tái tạo. Trong các đơn vị alkyl hóa HF — ứng dụng HF khắc nghiệt nhất trong bất kỳ nhà máy lọc dầu nào — van một chiều dạng lật Monel trên mạch tuần hoàn axit hoạt động trong nhiều năm. Đó không phải lý thuyết. Đó là dữ liệu vận hành hàng thập kỷ từ mọi nhà máy alkyl hóa HF lớn trên toàn thế giới. Cấu hình van một chiều dạng lật đặc biệt hợp lý trong ứng dụng HF vì đây là loại van giảm thiểu thể tích khoang bên trong. Thể tích kẹt nhỏ hơn nghĩa là lượng axit chứa trong thân van ít hơn, giảm cả rủi ro ăn mòn lẫn mức độ nguy hiểm nếu xảy ra rò rỉ. Trong hệ thống HF, giảm lượng axit chứa trong bất kỳ bộ phận đơn lẻ nào là triết lý an toàn, không chỉ là sở thích thiết kế. Monel K500 (N05500) bổ sung nhôm và titan để tăng độ cứng theo thời gian, giúp tăng độ bền kéo lên khoảng 2-3 lần so với Monel 400. Sử dụng loại vật liệu này cho các chốt bản lề van một chiều và các bộ phận bên trong chịu tác động cơ học lặp đi lặp lại khi đĩa van đóng sập. Phần thân van vẫn giữ nguyên chất liệu 400; các bộ phận chuyển động được hưởng lợi từ độ cứng của K500. Các Giới Hạn Thực Tế (Vì Ứng Dụng HF Đòi Hỏi Sự Trung Thực) Khoảng giá. Monel nằm giữa thép không gỉ cao cấp và các hợp kim niken thực sự như Hastelloy. Một van một chiều kiểu xoay bằng Monel có giá gấp 4-5 lần so với 316L, nhưng chỉ bằng khoảng một nửa giá của một van tương đương bằng C276. Điều đó làm cho nó trở thành lựa chọn "giá trị tốt nhất" cho HF — bạn trả đủ tiền cho sự bảo vệ thực sự, nhưng không phải trả mức giá cao cấp của một siêu hợp kim được thiết kế cho các phản ứng hóa học khắc nghiệt hơn nữa. Điểm yếu khi tiếp xúc với axit oxy hóa. Hợp kim niken-đồng của Monel được tối ưu hóa cho môi trường khử. Trong axit nitric, nó bị ăn mòn nhanh hơn so với thép không gỉ tiêu chuẩn. Nếu hệ thống của bạn chuyển đổi giữa axit HF (khử) và axit nitric (oxy hóa) — điều này hiếm gặp nhưng vẫn xảy ra trong một số quy trình hóa học — thì Monel không phải là giải pháp. Hastelloy C276 đáp ứng được cả hai yêu cầu. Rủi ro ăn mòn điện hóa trong hệ thống kim loại hỗn hợp. Monel có tính quý cao trong chuỗi điện hóa — gần với titan. Nếu bạn bắt van một chiều Monel vào đường ống thép carbon bằng mặt bích thép, thép trở thành anốt hy sinh và tự tăng tốc ăn mòn ngay tại điểm kết nối. Sử dụng bộ cách điện (đệm + ống lót + vòng đệm) tại mọi điểm chuyển tiếp Monel-sang-thép, hoặc chỉ định mặt bích Monel tương ứng cho đoạn ống kế cận. Gia công khó hơn vẻ ngoài. Monel 400 gia công như kim loại mềm dẻo — dụng cụ bị kéo thay vì cắt sạch, và biến cứng bề mặt tăng nhanh. K500 tệ hơn sau khi hóa già. Các xưởng không chuyên về hợp kim niken thường xuyên tạo ra thân van một chiều có sai số kích thước trên lỗ chốt bản lề, khiến đĩa van đóng không đều và rò rỉ khi dòng chảy ngược. Chọn nhà chế tạo có kinh nghiệm được chứng nhận về hợp kim niken. Kinh nghiệm chọn giống dựa trên kinh nghiệm thực tế tại nhà máy. Đối với hệ tuần hoàn axit alkyl hóa HF: Thân van Monel 400 với chốt bản lề K500. Van một chiều kiểu xoay, nắp van bắt vít, tối thiểu cấp 300. Kích thước từ 2"–6" phù hợp với hầu hết các mạch tuần hoàn axit. Không sử dụng nắp van hàn kín — môi trường HF đòi hỏi phải tiếp cận được nắp van để thay thế bản lề đĩa mà không cần phải cắt van ra khỏi đường ống. Cho nước thải cô đặc từ chưng cất nước biển: Van một chiều dạng lật Monel 400 hoạt động được, nhưng đồng nhôm tiết kiệm chi phí hơn với cùng khả năng chống ăn mòn trong nước muối tinh khiết. Chỉ dùng Monel nếu nước muối mang dấu vết HF hoặc florua khác từ nhiễm bẩn quy trình thượng nguồn. Đối với việc sử dụng với dung dịch xút ăn da (NaOH): Hợp kim Monel 400 là lựa chọn truyền thống và vẫn còn phù hợp, nhưng niken nguyên chất (Nickel 200) lại vượt trội hơn trong môi trường xút đậm đặc ở nhiệt độ trên 200°C. Dưới ngưỡng đó, Monel mang lại khả năng chống xút tương đương 90% so với niken với chi phí thấp hơn nhiều. A: Có, ở nồng độ dưới 50% và nhiệt độ dưới 80°C. Trên mức đó, nó sẽ bị ăn mòn với tốc độ không thể chấp nhận được. Đối với axit sulfuric đậm đặc, hãy xem xét thép C4 hoặc Hastelloy B2 tùy thuộc vào điều kiện cụ thể. A: Không. Nhiệm vụ của thân van là chống ăn mòn và đảm bảo độ bền cấu trúc dưới áp lực — Monel 400 đáp ứng được cả hai yêu cầu này. Ưu điểm về độ bền...
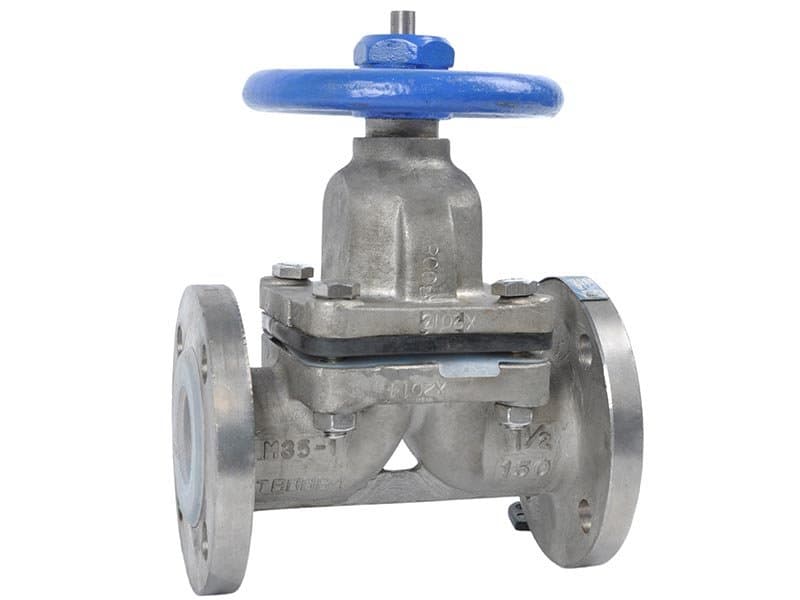
Van Màng Monel
Tại Sao Van Màng Niken Nguyên Chất Thống Trị Trong Các Nhà Máy Xút Ăn Da Nếu bạn từng tham quan một nhà máy sản xuất xút ăn da (NaOH), bạn sẽ nhận thấy một điều: các van trong vòng tuần hoàn xút 50% gần như luôn là van màng niken nguyên chất. Không phải vì ai đó chọn theo xu hướng — mà vì lịch sử hư hỏng của mọi vật liệu thay thế đã chứng minh điều đó. Thép không gỉ 316L xử lý được xút loãng ở nhiệt độ phòng. Đẩy lên nồng độ 50% trên 150°C — chính xác là điều kiện vận hành của các nhà máy xút công nghệ màng ngăn — và 316L sẽ phát triển nứt do ăn mòn ứng suất trong vòng vài tháng. Niken 200? Nó chạy hàng năm trời trong cùng điều kiện dịch vụ. Khả năng chống nứt do ăn mòn ứng suất trong môi trường kiềm của niken không phải là mẹo hợp kim — đó là tính chất cơ bản của chính kim loại này. Cấu hình van màng kết hợp tự nhiên với niken nguyên chất vì van màng cô lập chất lỏng quy trình khỏi cơ cấu truyền động van. Trong dịch vụ xút, điều này quan trọng vì hai lý do: (1) rò rỉ xút cực kỳ nguy hiểm cho nhân viên, và màng chắn cung cấp một lớp đệm vật lý giữa quy trình và thế giới bên ngoài, và (2) bên trong thân van luôn sạch — không có rò rỉ hộp nhồi, không có vật liệu nhồi trục mà xút có thể thấm qua và làm thoái hóa theo thời gian. Niken 201 (N02201) là biến thể carbon thấp, và đây là cấp độ bạn phải sử dụng trên 315°C. Niken 200 trải qua quá trình chuyển hóa graphite ở nhiệt độ duy trì trên 315°C — carbon kết tủa thành các nốt graphite làm giòn cấu trúc. Hàm lượng carbon ≤0,02% của Niken 201 ngăn chặn hoàn toàn điều này. Nếu bảng thông số kỹ thuật của bạn ghi "Niken 200" cho một van xút chạy trên 300°C, hãy đánh dấu lại. Đó là cơ chế hư hỏng tiềm ẩn đang chờ đợi lần vượt nhiệt tiếp theo. Điều Niken Nguyên Chất Không Thể Làm (Và Nơi Nó Hỏng Một Cách Thầm Lặng) Môi trường axit oxy hóa. Axit nitric, axit chromic, dung dịch chloride oxy hóa — niken nguyên chất ăn mòn nhanh chóng. Màng thụ động bảo vệ niken trong điều kiện kiềm và khử không hình thành trong môi trường oxy hóa. Nếu chất lỏng quy trình của bạn từng chuyển sang tính oxy hóa — thậm chí tạm thời trong chu kỳ làm sạch — niken 200 sẽ bị tấn công nhanh hơn thép không gỉ 304. Hợp chất lưu huỳnh ở nhiệt độ cao. Môi trường chứa lưu huỳnh trên 300°C khiến niken chịu ăn mòn giữa các hạt. Điều này liên quan đến dịch vụ nhà máy lọc dầu nơi dấu vết khí chua có thể tiếp cận thiết bị xử lý xút thông qua các sự cố quy trình. Thông số vật liệu thường bỏ sót điều này vì "dòng chảy bình thường là xút sạch" — nhưng điều kiện sự cố giết chết van. Độ mềm. Niken nguyên chất (99%+) mềm về mặt cơ học so với cả thép không gỉ 304. Độ bền kéo khoảng 462 MPa — đủ cho thân van màng áp suất thấp, nhưng không đủ cho cấu hình van cổng hoặc van cầu rèn áp suất cao nơi cần 500+ MPa. Đó là một phần lý do van niken nguyên chất chủ yếu là loại màng hoặc bướm — hình dạng hoạt động trong giới hạn cơ học của vật liệu. Biến động giá. Giá niken kim loại dao động mạnh trên thị trường hàng hóa. Chi phí vật liệu thân van niken nguyên chất có thể thay đổi 20–30% giữa lúc đặt hàng và giao hàng. Các đội ngũ thu mua ghét điều này. Lập ngân sách cho dự án van niken nguyên chất yêu cầu khóa giá tại thời điểm đặt hàng, không phải ước tính từ ba tháng trước. Lời Khuyên Thực Tế Khi Chỉ Định Van Màng Niken Cho NaOH 50% ở 90–150°C: Van màng Niken 200, loại đập tràn, màng PTFE hoặc elastomer tùy theo nhiệt độ. Đây là ứng dụng kinh điển và hoạt động đáng tin cậy. Cho xút trên 300°C: Chuyển sang Niken 201 ngay lập tức. Không có ngoại lệ. Ghi rõ giới hạn nhiệt độ trên bảng thông số kỹ thuật để các đội bảo trì trong tương lai không vô tình thay thân van 200 vào vị trí nhiệt độ cao. Cho hệ thống nước tinh khiết thực phẩm và dược phẩm: Van màng Niken 200 mang lại rủi ro rửa trôi thấp nhất trong mọi lựa chọn van kim loại. Hàm lượng tạp chất gần như bằng không nghĩa là không có gì di chuyển vào dòng sản phẩm của bạn. Thép không gỉ rửa trôi lượng vết crom và niken — chấp nhận được cho hầu hết ứng dụng, nhưng không phải cho nước tiêm hoặc sản xuất thuốc thử độ tinh khiết cao. A: Hastelloy hoạt động tốt trong xút nhưng tốn kém gấp 3–4 lần mà không có lợi thế hiệu suất nào trong môi trường cụ thể đó. Molypden và crom trong Hastelloy dành cho khả năng chống axit và chloride mà bạn không cần trong dòng chỉ có xút. Niken nguyên chất cho bạn đúng khả năng chống ăn mòn với đúng mức giá. A: Vâng, với que hàn Nickel 200 (ERNi-1) phù hợp. Làm sạch vùng hàn thật kỹ lưỡng — niken dễ bị nhiễm bẩn từ dầu mỡ trên bề mặt, mực bút dạ, thậm chí cả dấu vân tay. Sự nhiễm bẩn lưu huỳnh từ đá mài bẩn gây ra hiện tượng nứt nóng. Việc giữ gìn vệ sinh mối hàn là điều bắt buộc đối với niken nguyên chất. A: Màng phủ PTFE cho dịch vụ trên 120°C. EPDM cho xút nhiệt độ thấp hơn (dưới 100°C). Cao su tự nhiên hoạt động ở nhiệt độ môi trường nhưng thoái hóa trong xút nóng. Không bao giờ dùng Buna-N (NBR) trong xút đậm đặc — nó trương nở...
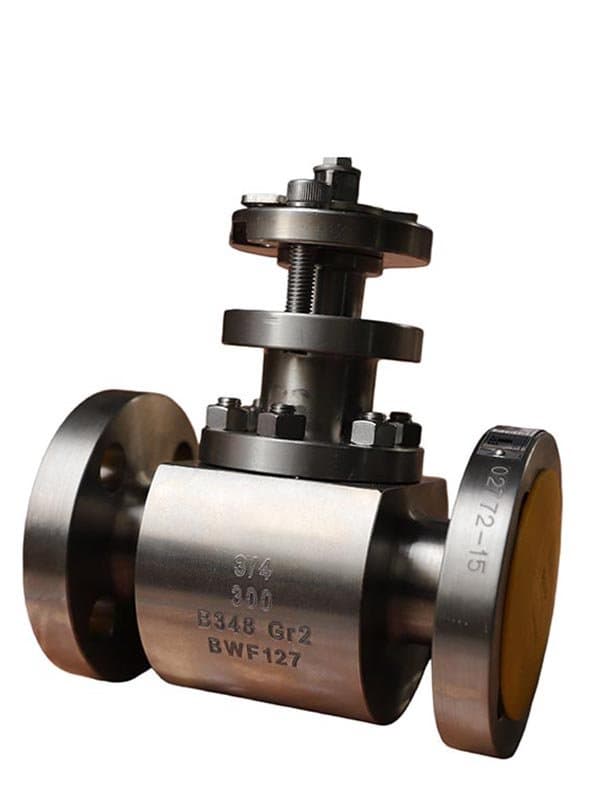
Van Cầu Lắp Trên Titan
Tại Sao Van Bi Titanium Thắng Ở Nơi Thép Không Gỉ Ăn Mòn Và Thép Thường Gỉ Sét Khả năng chống ăn mòn của titanium đến từ một điều tưởng chừng đơn giản: một màng oxit dày 10 nanomet hình thành tự phát trong bất kỳ môi trường chứa oxy nào. Màng đó tái tạo ngay lập tức nếu bị hư hại. Cào xước bề mặt đế van bi titanium — bề mặt tái thụ động trong vòng mili giây. Cào xước đế thép không gỉ trong cùng dòng quy trình giàu chloride — vết xước trở thành vết rỗ trong vòng vài giờ. Đó là lý do tại sao van bi titan chiếm ưu thế trong các ứng dụng clo ẩm. Các nhà máy sản xuất clo, sản xuất chất tẩy trắng, dây chuyền natri hypoclorit — những môi trường này đẩy thép không gỉ 316L vượt quá ngưỡng ăn mòn ngay từ ngày đầu tiên. Titan cấp 2 có thể hoạt động trong nhiều thập kỷ. Lớp oxit ổn định trong điều kiện clo oxy hóa mà phá hủy mọi kim loại kỹ thuật thông thường khác. Trong các nhà máy khử muối, câu chuyện tương tự nhưng kinh tế thay đổi. Thép không gỉ hiệu suất cao (254SMO, 904L) có thể xử lý nước biển — nhưng titan mang lại lợi thế trọng lượng quan trọng trên các giàn khoan ngoài khơi nơi mỗi kg tồn kho van ảnh hưởng đến tải trọng kết cấu. Một van bi titan Grade 2 kích thước 6" nặng khoảng một nửa so với van 254SMO tương đương. Trên hệ thống sản xuất nổi, khoản tiết kiệm đó nhân lên qua hàng trăm van. Grade 7 (Ti + palladium) là vũ khí bí mật cho môi trường axit khử nơi ngay cả Grade 2 cũng gặp khó khăn. Việc thêm 0,2% palladium dịch chuyển điện thế ăn mòn, cho phép màng oxit duy trì độ ổn định trong điều kiện khử. Nó đắt hơn Grade 2 — nhưng trong dòng axit hỗn hợp oxy hóa/khử, nó ngăn chặn ăn mòn khe hở mà titan tiêu chuẩn phát triển trong các túi tù đọng. Những Nhược Điểm Khiến Kỹ Sư Phải Cân Nhắc Lại Về Titan Bám dính ma sát. Bề mặt trượt titan-titan bám dính ma sát thảm khốc. Ghế van bi có cả bi và ghế đều bằng titan sẽ kẹt dưới tải trọng trừ khi bạn xử lý vấn đề này. Giải pháp của ngành: phủ cứng bề mặt bi (chrome oxide hoặc phủ tungsten carbide) hoặc sử dụng vật liệu ghế khác loại (PTFE hoặc PEEK gia cường). Nếu nhà cung cấp van báo giá van bi "toàn titan" mà không chỉ rõ xử lý bề mặt trên các bề mặt tiếp xúc, hãy đặt câu hỏi trước khi đặt hàng. Dễ bị tổn thương bởi fluoride. Màng oxit của titan hòa tan trong môi trường chứa fluoride. Axit hydrofluoric rõ ràng — nhưng cũng có các nguồn ít rõ ràng hơn: dấu vết fluoride trong nước làm mát (một số nguồn cấp nước đô thị chứa 1–2 ppm), fluoride trong một số dòng xử lý phosphate. Nếu fluoride hiện diện ở bất kỳ nồng độ đáng kể nào, titan bị ăn mòn. Hastelloy C276 xử lý được fluoride; titan thì không. Đây là sự khác biệt nhị phân — không có điểm trung gian. Giòn hóa hydro ở nhiệt độ cao. Trên 300°C trong môi trường khử, titan hấp thụ hydro, gây giòn hóa. Trong nước biển thông thường và dịch vụ axit oxy hóa, điều này không phải là mối lo, nhưng trong dòng khí khử nóng (dịch vụ hydro nhà máy lọc dầu, khí tổng hợp) đây là cơ chế hỏng hóc thực sự. Chi phí và nguồn cung. Titan cấp 2 không hề rẻ — giá nguyên liệu thô cao gấp khoảng 3-4 lần so với thép không gỉ. Thân van titan đúc có nguồn cung hạn chế trên toàn thế giới; hầu hết các van titan đều được chế tạo bằng phương pháp rèn. Thời gian giao hàng cho van bi titan rèn với kích thước không phổ biến là 12-16 tuần. Tính chất điện hóa cao. Titan nằm ở đầu cao của dãy điện hóa. Khi ghép nối nó với mặt bích bằng thép, đồng hoặc nhôm mà không có lớp cách nhiệt, các kim loại kém cao cấp hơn đó sẽ bị ăn mòn mạnh tại mối nối. Mỗi mối nối mặt bích titan-thép cần một bộ cách nhiệt hoàn chỉnh, nếu không bạn sẽ tạo ra một tế bào ăn mòn cục bộ tấn công đường ống chứ không phải van. Cách Đặc Tả Van Bi Titan Mà Không Bị Thiệt Hại Cho dịch vụ nước biển ngoài khơi: Grade 2, ghế PTFE, Class 300, kích thước 2"–10". Bi phủ cứng (lớp phủ Cr2O3). Bộ cách điện tại mọi kết nối mặt bích thép. Đây là công thức đã được chứng minh. Cho sản xuất clo ẩm / chất tẩy trắng: Grade 2, ghế kim loại với lớp phủ tungsten carbide trên bi, ghế PTFE gia cường. Môi trường clo không tấn công PTFE ở nhiệt độ sản xuất chất tẩy trắng bình thường, và bi được phủ loại bỏ rủi ro bám dính ma sát. Cho dịch vụ axit hỗn hợp nơi xuất hiện điều kiện khử: Grade 7 (tăng cường Pd). Chi phí palladium thêm khoảng 30% vào giá van, nhưng đó là cách duy nhất để ngăn chặn ăn mòn khe hở trong các túi axit tù đọng. Đừng cố tiết kiệm tiền bằng cách dùng Grade 2 ở đây — bạn sẽ phải thay van trong 18 tháng. A: Grade 2 xử lý axit sulfuric loãng (dưới 5% nồng độ) ở nhiệt độ vừa phải. Axit sulfuric đậm đặc tấn công titan. Grade 7 mở rộng phạm vi phần nào nhưng vẫn không phải là lựa chọn đúng cho axit sulfuric đậm đặc. Sử dụng Hastelloy B2 hoặc C276 cho dịch vụ đó. A: Grade 5 có độ bền kéo khoảng gấp 2 lần Grade 2 — hữu ích cho dịch vụ áp suất cao Class 600+ hoặc nơi dự kiến có sốc cơ học. Nhưng Grade 5 có khả năng chống ăn mòn thấp hơn một chút so với Grade 2 trong một số môi...
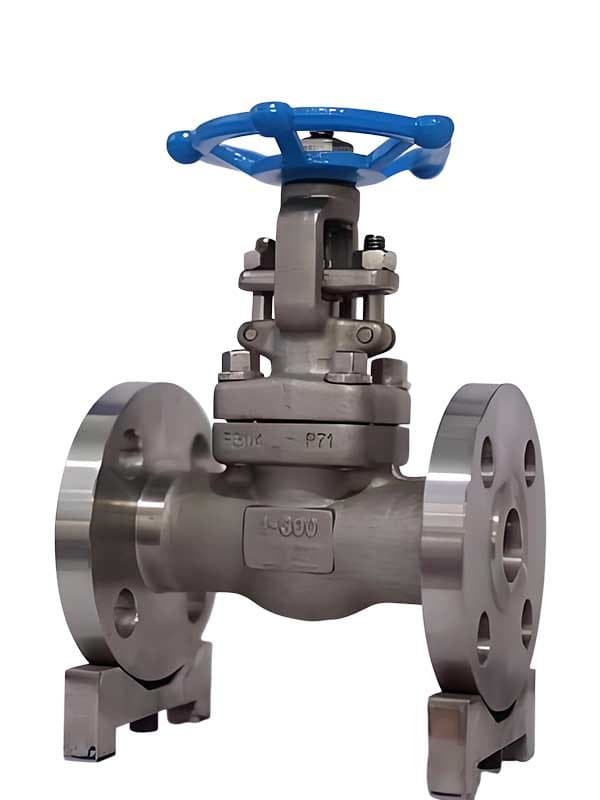
Van Zirconium
Tại Sao Zirconium Xử Lý Axit Nitric Như Không Có Kim Loại Nào Khác Có một thứ bậc trong khả năng chống ăn mòn của các kim loại, và zirconium nằm gần đầu bảng — chỉ đứng sau tantalum về khả năng chống axit thô, nhưng với chi phí thấp hơn nhiều so với tantalum. Trong môi trường axit nitric đậm đặc (loại có nồng độ trên 65% có thể ăn mòn thép không gỉ, monel và thậm chí cả titan ở nhiệt độ cao), zirconium là lựa chọn thiết thực. Cơ chế rất đơn giản: zirconi tạo thành một lớp màng oxit (ZrO2) cực kỳ ổn định và đặc chắc, bám chặt vào bề mặt kim loại với năng lượng liên kết mà hầu hết các màng oxit khác không thể sánh được. Lớp oxit đó không hòa tan trong axit nitric ở bất kỳ nồng độ hoặc nhiệt độ thương mại nào. Trong axit nitric sôi 98%, tốc độ ăn mòn của zirconi đo được dưới 0,025 mm/năm. Còn thép không gỉ 304L trong cùng điều kiện? Bạn có thể đo lượng hao hụt khối lượng bằng gam mỗi ngày. Đây là lý do tại sao các nhà máy cô đặc axit nitric — giai đoạn cuối cùng nơi axit được cô đặc từ 65% lên 98% — lại chỉ định zirconium cho các vị trí van quan trọng. Quá trình này diễn ra ở nhiệt độ 80–150°C trong môi trường axit có nồng độ cao đến mức làm phân hủy các kim loại khác. Van zirconium trong các mạch này có thể hoạt động tốt trong hơn 10 năm với sự hao hụt vật liệu không đáng kể. Zirconi cũng vượt trội trong xử lý axit hữu cơ. Axit axetic ở nhiệt độ và nồng độ sản xuất ăn mòn thép không gỉ với tốc độ buộc phải thay van hàng năm. Zirconi trong cùng điều kiện? Ăn mòn gần như không đo được. Ngành tổng hợp urê sử dụng van zirconi trong dịch vụ carbamate áp suất cao, nơi sự kết hợp của amoniac, CO2 và nước ở 200°C tạo ra một hỗn hợp ăn mòn đánh bại hầu hết các vật liệu thay thế. Nơi Zirconi Yếu Điểm (Kiến Thức Quan Trọng Để Sống Còn) Ion fluoride. Đây là điểm yếu chí mạng của zirconi, và nó là tuyệt đối. Ngay cả fluoride ở dạng vết (0,05 M NaF trong axit nitric) cũng khiến màng ZrO2 hòa tan, để lộ kim loại trần trước sự tấn công nhanh chóng. Nếu dòng quy trình của bạn chứa bất kỳ fluoride nào — từ nước thô, từ nhiễm bẩn phosphate, từ bất kỳ nguồn nào — zirconi sẽ bị ăn mòn. Không tranh cãi, không giải pháp thay thế, không có "một lượng nhỏ có thể chấp nhận được." Hastelloy C276 là lựa chọn thay thế cho các dòng chứa fluoride. Cấu trúc chi phí. Nguyên liệu zirconium có giá cao gấp khoảng 6-8 lần so với thép không gỉ. Chi phí thân van khá cao, nhưng chi phí thực sự cao đến từ khâu chế tạo — zirconium cực kỳ dễ phản ứng ở nhiệt độ rèn và phải được gia công trong môi trường khí trơ. Hầu hết các xưởng sản xuất không được trang bị đầy đủ cho việc này. Các nhà cung cấp van có sẵn các cấu hình zirconium rất hiếm, và các đơn đặt hàng tùy chỉnh mất hơn 20 tuần. Hàn đòi hỏi kiểm soát độ tinh khiết tuyệt đối. Zirconi hấp thụ oxy, nitơ và hydro từ khí quyển trong quá trình hàn. Các khí hòa tan này làm giòn vùng hàn vĩnh viễn — không có xử lý sau hàn nào đảo ngược được. Hàn phải được thực hiện dưới lớp chắn khí trơ hoàn toàn (argon, xả ba lần), và màu nhiệt ở mặt sau mối hàn phải từ bạc đến vàng rơm. Đổi màu xanh lam hoặc xám nghĩa là nhiễm bẩn oxy, và mối nối đó đã bị tổn hại. Tôi đã thấy các mối hàn zirconi bị từ chối chỉ dựa trên kiểm tra trực quan — không cần chụp X-quang, màu sắc đã kể câu chuyện. Độ bền cơ học. Độ bền kéo của Zirconi 702 (tối thiểu 380 MPa) khiêm tốn so với thép không gỉ (485+ MPa đối với 304). Nó đủ cho thân van Class 150–300, nhưng bạn sẽ không tìm thấy zirconi trong các cấu hình rèn áp suất cao Class 600. Zr 705 (với 2–3% niobi) đẩy độ bền kéo lên ~480 MPa — sử dụng khi bạn cần định mức áp suất cao hơn, nhưng hãy xác minh rằng việc thêm niobi không ảnh hưởng đến khả năng chống ăn mòn trong môi trường cụ thể của bạn. Chỉ Định Van Zirconi Mà Không Mắc Sai Lầm Đắt Giá Đối với axit nitric đậm đặc (65–98%): Zirconi 702, Class 150 hoặc 300, cấu hình van cầu hoặc van cổng. Xác minh sự vắng mặt của fluoride trong dòng quy trình — hãy kiểm tra, đừng giả định. Một sự kiện nhiễm bẩn fluoride và thân van là phế liệu. Đối với quá trình tổng hợp axit axetic ở nhiệt độ sản xuất: Van bi hoặc màng ngăn Zr 702. Gioăng PTFE. Ứng dụng này đã được chứng minh hiệu quả và chi phí zirconium sẽ được hoàn vốn trong vòng 2-3 năm so với chu kỳ thay thế bằng thép không gỉ. Đối với dịch vụ carbamate áp suất cao trong sản xuất urê: Zr 705 (tăng cường niobi) cho các yêu cầu cơ học cao hơn. Class 300 tối thiểu. Xác minh nhà cung cấp van của bạn có tài liệu tham khảo thực tế từ nhà máy urê — không chỉ dữ liệu thử nghiệm trong phòng thí nghiệm. A: Trong nhiều ứng dụng axit, câu trả lời là có. Zirconium mang lại khả năng chống ăn mòn tương đương với tantalum trong axit nitric, sulfuric và axit hữu cơ với chi phí chỉ bằng khoảng 1/3 đến 1/4. Ngoại lệ: bất kỳ sự hiện diện nào của fluoride. Tantalum có khả năng chống fluoride; zirconium thì không. Nếu quy trình của bạn có dù chỉ một lượng nhỏ fluoride, zirconium sẽ bị loại bỏ. A:...
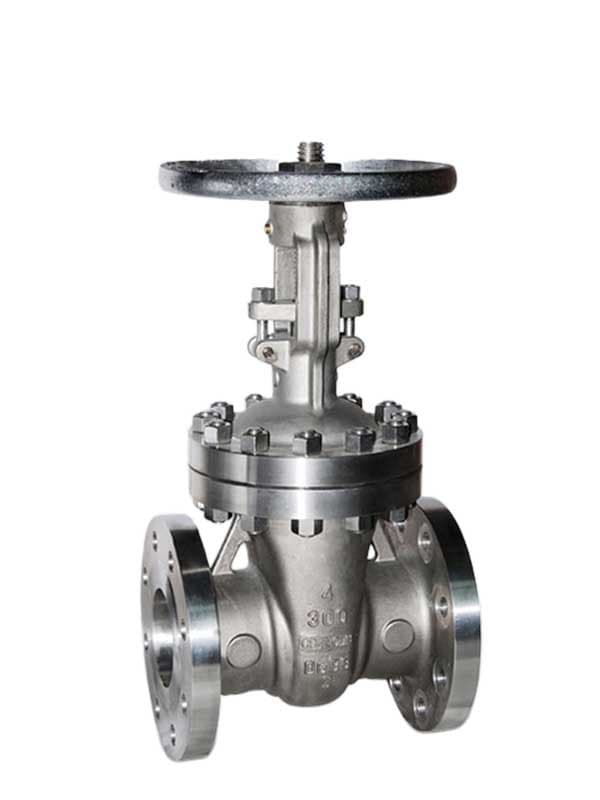
Van Incoloy
Tại Sao Incoloy 825 Là Điểm Trung Gian Thông Minh Giữa Thép Không Gỉ và Hastelloy Thép không gỉ Incoloy 825 nằm ở vị trí tối ưu mà hầu hết các bảng thông số kỹ thuật đều bỏ qua vì chúng chỉ so sánh hai thái cực — "316L hay Hastelloy?" — mà không xem xét đến điểm giữa. 825 mang lại khả năng chống ăn mòn tương đương khoảng 80% so với Hastelloy C276 nhưng với chi phí chỉ bằng khoảng 40%. Tính toán này cho thấy đây là lựa chọn phù hợp cho nhiều ứng dụng khác nhau, nơi mà thép 316L dễ bị hỏng sớm nhưng C276 lại quá dư thừa. Hóa học kể câu chuyện. 38–46% niken cho khả năng chống nứt do ứng suất trong môi trường clorua. 20% crom xử lý điều kiện oxy hóa. 3% molypden thêm khả năng chống ăn mòn lỗ. 2% đồng — nguyên tố đặc trưng — tăng hiệu suất trong axit khử như axit sulfuric. Và 1% titan ổn định chống nhạy hóa trong quá trình hàn. Không phải là nhà vô địch ở bất kỳ hạng mục đơn lẻ nào, nhưng sự kết hợp bao phủ phạm vi điều kiện ăn mòn rộng hơn bất kỳ hợp kim chuyên gia đơn thuộc tính nào. Trong dịch vụ khí chua (sản xuất khí tự nhiên chứa H2S), van Incoloy 825 hoạt động tốt ở nơi 316L phát triển nứt do sulfide và nơi dùng Hastelloy C276 sẽ thổi bay ngân sách trên mỗi đầu giếng. Tiêu chuẩn NACE MR0175/ISO 15156 phê duyệt rõ ràng Incoloy 825 cho dịch vụ khí chua — đó không phải là chấp nhận lý thuyết, mà dựa trên hiệu suất thực địa hàng thập kỷ trong sản xuất ở Vịnh Mexico và Trung Đông. Xử lý axit sulfuric ở nồng độ và nhiệt độ trung bình là một ứng dụng cốt lõi khác. 825 xử lý axit sulfuric lên đến khoảng 50% nồng độ trên dải nhiệt độ rộng, bao phủ hầu hết điều kiện nhà máy sản xuất. Trên 50% và ở nhiệt độ cao, bạn sẽ chuyển sang Hastelloy — nhưng hầu hết nhà máy axit sulfuric không thực sự chạy trong vùng cực đoan đó. Những Hạn Chế Khiến Nó Không Phải Là Giải Pháp Phổ Quát Không phải là siêu hợp kim thực sự. Khả năng chống ăn mòn lỗ của Incoloy 825 (PREN ~31) thấp hơn cả 254SMO (PREN ~43) và Hastelloy C276 (PREN hiệu quả 65+). Trong môi trường clorua ăn mòn lỗ mạnh — nước biển nhiệt độ cao, nước muối đậm đặc — 825 có thể bị ăn mòn lỗ ở nơi các lựa chọn hiệu suất cao hơn giữ vững. Nếu dịch vụ của bạn bị chi phối bởi ăn mòn lỗ, đừng chỉ định 825 như "sự thỏa hiệp tiết kiệm chi phí" — nó sẽ thỏa hiệp độ tin cậy nhà máy của bạn. Khả năng chống ăn mòn khe hở. Hàm lượng đồng và molypden mang lại khả năng chống ăn mòn tổng thể khá tốt, nhưng dưới bề mặt gioăng, dưới đầu bu lông, trong bất kỳ khe hở nào mà oxy không thể tiếp cận bề mặt để duy trì lớp màng thụ động, thép 825 dễ bị ăn mòn hơn so với 254SMO hoặc Hastelloy. Điều này rất quan trọng trong các ứng dụng van trao đổi nhiệt nước biển, nơi hình dạng khe hở là đặc điểm cố hữu. Dòng 800 (800/800H/800HT) — các biến thể nhiệt độ cao — không phải là hợp kim chống ăn mòn. Chúng là hợp kim độ bền được thiết kế cho dịch vụ kết cấu nhiệt độ cao liên tục (linh kiện lò, ống quá nhiệt). Nếu bạn cần chống ăn mòn ở nhiệt độ cao, 825 vẫn là cấp Incoloy của bạn. Nếu bạn cần độ bền ở 700°C trong môi trường tương đối sạch, 800H là lựa chọn đúng. Nhầm lẫn hai họ này là lỗi chỉ định phổ biến. Cân nhắc hàn. Incoloy 825 hàn dễ dàng với GTAW/GMAW tiêu chuẩn sử dụng que hàn ERNiCrMo-3 (Alloy 625) — đó là dây hàn phù hợp được khuyến nghị, không phải khớp hóa học theo nghĩa đen. Que hàn vượt trội kim loại nền về khả năng chống ăn mòn, bảo vệ mối hàn. Nhưng nhiệt độ giữa các lớp hàn nên được kiểm soát, và mối hàn tiết diện dày được hưởng lợi từ việc khử ứng suất ở 540–650°C. Cách Tận Dụng Tối Đa Van Incoloy 825 Cho dịch vụ đầu giếng khí chua: Van cổng hoặc van bi Incoloy 825, Class 600–900, theo giới hạn độ cứng NACE MR0175 (HRC 22 tối đa). Xác minh chứng nhận NACE của nhà cung cấp van — không chỉ giấy chứng nhận vật liệu từ nhà máy. Quy trình chế tạo (hàn, xử lý nhiệt) cũng phải đáp ứng yêu cầu NACE. Đối với dịch vụ chung cho nhà máy sản xuất axit sulfuric: Van cầu hoặc van màng 825, cấp 150–300. Phù hợp với nồng độ H2SO4 lên đến 50% trong phạm vi nhiệt độ sản xuất thông thường. Nếu nồng độ axit của bạn vượt quá 50%, hoặc nếu nhiệt độ vượt quá 80°C trong axit đậm đặc, hãy nâng cấp lên Hastelloy C276 tại các vị trí van cụ thể đó — không phải ở mọi nơi. Cho dịch vụ nước biển trên bờ: 825 hoạt động trong nước biển nhiệt độ môi trường, nhưng 254SMO hoặc titan cho khả năng chống ăn mòn lỗ tốt hơn trong cùng khung chi phí. Dành 825 cho dịch vụ nước biển chỉ khi bạn cũng cần chống lại dòng quy trình axit trong cùng hệ thống. A: Vâng. "Incoloy" là nhãn hiệu của Special Metals Corporation. "Alloy 825" là tên gọi chung theo tiêu chuẩn UNS N08825. Về chức năng thì chúng giống hệt nhau. Một số bảng thông số kỹ thuật liệt kê cả hai tên để tránh các vấn đề về nhãn hiệu. A: Trong dịch vụ bị chi phối bởi ăn mòn, có — đó là nâng cấp có ý nghĩa. Nhưng nếu van 316L của bạn không hỏng, nâng cấp lên 825 lãng phí ngân sách mà không thêm giá trị. Chỉ định nó ở nơi 316L có lịch sử hỏng hóc được ghi...
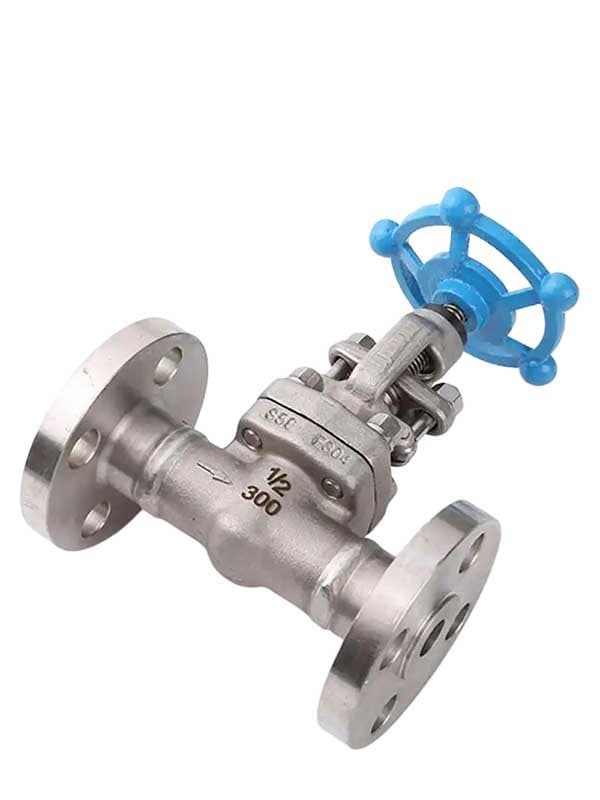
Van 904L
Tại Sao 904L Xử Lý Axit Sulfuric Trên Toàn Dải Nồng Độ Đây là sự thật gây ngạc nhiên cho các kỹ sư chưa làm việc trong nhà máy axit sulfuric: axit sulfuric loãng ăn mòn thép không gỉ mạnh hơn axit đậm đặc. Ở nồng độ 10–30%, axit sulfuric tấn công thép không gỉ mạnh mẽ, trong khi ở nồng độ 90%+, 316L thực sự xử lý khá tốt (axit đậm đặc ít hoạt động ion hơn). 904L là hợp kim bao phủ toàn bộ dải nồng độ 0–100% ở nhiệt độ lên đến khoảng 35°C. Việc bổ sung đồng (1–2%) chính là yếu tố tạo nên điều này. Đồng cải thiện khả năng chống chịu trong môi trường axit khử — cùng vùng axit sulfuric loãng nơi màng thụ động chỉ dựa trên crom của 316L bị phá vỡ. Hàm lượng molypden 4,5% xử lý hiện tượng ăn mòn lỗ trong dải nồng độ trung gian. Hàm lượng niken 25% cung cấp khả năng chống nứt do ứng suất (SCC) trong môi trường axit chứa clorua. Đây là sự phối hợp phòng thủ ba nguyên tố mà thép không gỉ austenit tiêu chuẩn không thể tái tạo được. Tại các nhà máy tẩy trắng bột giấy và giấy, van 904L đã thay thế van 316L từ nhiều thập kỷ trước — môi trường xử lý tẩy trắng giàu clorua và có tính axit làm hỏng van 316L do hiện tượng rỗ và ăn mòn khe hở trong vòng 1-2 năm. Van 904L ở cùng vị trí có thể hoạt động được 5-8 năm. Đó không phải là một cải tiến nhỏ; đó là một sự thay đổi về chất lượng trong kế hoạch bảo trì. Các hệ thống vệ sinh tại chỗ (CIP) trong ngành dược phẩm ngày càng ưa chuộng thép không gỉ 904L vì chu trình làm sạch dao động giữa chất kiềm và chất ăn mòn (axit photphoric hoặc sulfuric) ở nhiệt độ cao. Thép 904L có thể chịu được cả hai sự thay đổi này, trong khi thép 316L lại bị rỗ nhỏ trong giai đoạn xử lý bằng axit, tạo thành các điểm trú ngụ của vi khuẩn – điều không thể chấp nhận được trong sản xuất vô trùng. Nơi 904L Thua Kém So Với Các Đối Thủ Thực Sự Không phải nhà vô địch chống ăn mòn lỗ. PREN của 904L nằm khoảng 34–35. 254SMO đạt 43+ với 6% molypden và bổ sung nitơ. Trong môi trường ăn mòn lỗ clorua khắc nghiệt (nước biển nóng trên 40°C, xử lý nước muối cô đặc), 904L bị ăn mòn lỗ nơi 254SMO vẫn giữ vững. Nếu chế độ hư hỏng của bạn cụ thể là ăn mòn lỗ do clorua, 254SMO mới là đặc tả đúng, không phải 904L. Trần nhiệt độ trong dịch vụ axit. Trên 35°C trong axit sulfuric ở toàn dải nồng độ, tốc độ ăn mòn của 904L vượt ngưỡng cho phép. Ở 50–70°C trong axit sulfuric loãng, nó vẫn hoạt động — nhưng lúc này bạn đang ở vùng mà Hastelloy tạo biên an toàn. Thiết kế van 904L vào quy trình chạy axit nóng mà không kiểm tra biểu đồ đẳng ăn mòn (isocorrosion diagram) là tự chuốc lấy việc thay thế sớm. Kết tủa pha sigma. Hàm lượng hợp kim cao (25% Ni, 4,5% Mo, 20% Cr) khiến 904L dễ hình thành pha sigma nếu bị giữ trong khoảng 600–900°C trong thời gian dài. Đó không phải nhiệt độ vận hành van bình thường, nhưng liên quan trong quá trình chế tạo — nếu lò rèn hoặc xưởng đúc để vật liệu nguội chậm qua khoảng đó thay vì tôi nhanh, pha sigma hình thành và cả khả năng chống ăn mòn lẫn độ dẻo dai đều suy giảm. Xác minh chứng nhận xử lý nhiệt của nhà cung cấp: dung dịch hóa ở 1060–1140°C sau đó tôi nhanh bằng nước. Chi phí chế tạo. 904L gia công và hàn như mọi thép không gỉ austenit — không cần quy trình đặc biệt — nhưng chi phí nguyên liệu thô cao gấp khoảng 3 lần giá 316L. Trong ứng dụng 316L đã hoạt động tốt, 904L là lãng phí thuần túy. Trong ứng dụng 316L hỏng nhưng 254SMO cũng hoạt động được, 254SMO thường cho hiệu suất chống ăn mòn lỗ tốt hơn ở chi phí tương đương. Vị trí thích hợp của 904L cụ thể là dải toàn nồng độ axit sulfuric và dịch vụ dao động CIP trong dược phẩm. Hướng dẫn lựa chọn van 904L chính xác Đối với axit sulfuric có nồng độ loãng đến trung bình: Van cầu hoặc van bi 904L, loại 150–300, gioăng PTFE hoặc kim loại. Phù hợp với H2SO4 có nồng độ từ 0–50% ở nhiệt độ môi trường đến 35°C. Vượt quá giới hạn này, hãy nâng cấp các vị trí cụ thể lên Hastelloy — không nên sử dụng C276 cho toàn bộ nhà máy. Đối với quy trình tẩy trắng bột giấy: Van bướm hoặc van màng 904L, lót EPDM hoặc PTFE. Đây là cách sử dụng điển hình cho 904L và hiệu quả chi phí đã được chứng minh qua nhiều thập kỷ. Đối với hệ thống CIP dược phẩm: Van màng 904L, mặt trong phủ PTFE, được đánh bóng điện hóa. Thân van 904L chịu được sự thay đổi hóa chất; lớp đánh bóng điện hóa đảm bảo khả năng làm sạch. Yêu cầu độ nhám bề mặt Ra ≤0,4 μm cho các ứng dụng vô trùng. A: Đúng vậy — 904L vượt trội hơn 317L về mọi mặt chống ăn mòn (rỗ, khe hở, khả năng chống axit nói chung). Vấn đề là liệu bạn có cần sự cải tiến đó hay không. Nếu 317L vẫn đáp ứng tốt nhu cầu sử dụng của bạn, việc nâng cấp lên 904L sẽ làm tăng chi phí mà không kéo dài tuổi thọ. A: Vâng. 1.4539 là ký hiệu EN/W.Nr cho cùng một hợp kim (UNS N08904 / 904L). Hệ thống đặt tên khác nhau, nhưng vật liệu giống hệt nhau. Hãy sử dụng ký hiệu mà tiêu chuẩn mua sắm của bạn yêu cầu. A: Sử dụng dây hàn ERNiCrMo-3 (hợp kim 625) hoặc que hàn phủ đồng 20-25 CuL. Vật liệu hàn có độ bền cao hơn một chút so...
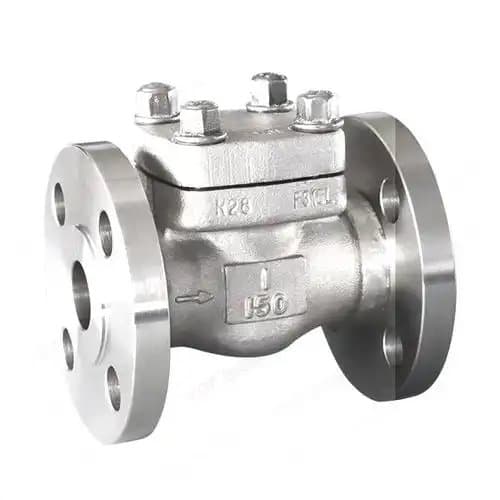
Van 254SMO-S31254
Vì sao 254SMO vượt trội hơn cả 904L và Duplex trong điều kiện xử lý clorua mạnh Việc bổ sung nitơ (0,18–0,22%) là yếu tố tách biệt 254SMO khỏi 904L và đưa nó vào một cấp độ hiệu suất khác. Nitơ trong thép không gỉ austenit làm một điều cụ thể và mạnh mẽ: nó tăng đáng kể khả năng chống ăn mòn lỗ mà không thêm chi phí molypden. Công thức PREN (Cr + 3,3×Mo + 16×N) cho thấy rõ điều này — 0,2% nitơ của 254SMO đóng góp 3,2 điểm PREN với trọng số 16×, tương đương thêm một điểm phần trăm molypden đầy đủ mà không tốn thêm chi phí nguyên liệu. Điều đó đưa 254SMO lên PREN 43+, so với ~35 của 904L và ~42 của super duplex 2507. Về mặt thực tế, điều này có nghĩa 254SMO chống lại sự khởi phát ăn mòn lỗ trong nước biển ở nhiệt độ nơi 904L đã cho thấy mật độ lỗ ăn mòn đo được. Cho van xả bơm cao áp trong nhà máy khử muối — nơi nước biển ấm (35–45°C) và chu kỳ áp suất tạo nhiễu loạn làm tăng tốc động học ăn mòn lỗ — 254SMO là lựa chọn đã được chứng minh mà các nhà vận hành quay lại sau khi thử mọi giải pháp rẻ hơn. Trong các thiết bị khử lưu huỳnh khí thải (FGD), môi trường là bùn axit sulfuric/clorua tạo ra đồng thời ăn mòn axit tổng thể và ăn mòn rỗ clorua cục bộ. 316L thất bại ở cả hai cơ chế. 904L xử lý được axit tổng thể nhưng bị rỗ trong vùng clorua. Khả năng chống chịu kết hợp cả hai dạng tấn công của 254SMO khiến nó trở thành vật liệu van FGD tiêu chuẩn trong các nhà máy nhiệt điện than trên toàn thế giới — không phải vì nó là lựa chọn rẻ nhất, mà vì nó là lựa chọn thực sự duy trì hoạt động. Lượng đồng bổ sung (0,5–1,0%) khiêm tốn so với 1–2% của 904L, nhưng vẫn góp phần giảm khả năng chống axit. Trong axit sulfuric có chứa clorua — kịch bản môi trường hỗn hợp xấu nhất — molypden của 254SMO xử lý clorua trong khi đồng giúp chống lại thành phần axit khử. Nó không mạnh bằng 904L trong axit khử tinh khiết (loại có lượng đồng gấp đôi), nhưng trong điều kiện hỗn hợp, nó thắng tổng thể. Những nhược điểm thực tế ảnh hưởng đến nhà máy của bạn Chi phí nằm ở mức khoảng 4-5 lần so với thép 316L và cao hơn một chút so với 904L. Hàm lượng molypden 6% là yếu tố quyết định giá thành — molypden là một nguyên tố hợp kim đắt tiền. Trong các ứng dụng mà khả năng chống ăn mòn rỗ (PREN) của 904L là đủ (nước biển ở nhiệt độ môi trường, môi trường có hàm lượng clorua vừa phải), việc chi thêm tiền cho 254SMO sẽ lãng phí ngân sách. Chỉ nên sử dụng loại thép này khi điều kiện ăn mòn rỗ vượt quá ngưỡng chịu đựng của 904L — chứ không phải để nâng cấp toàn bộ. Độ nhạy pha sigma là thực tế và rõ rệt hơn so với 904L do hàm lượng molypden cao hơn. Giữ 254SMO trong khoảng 600–1000°C dù chỉ một giờ cho phép kết tủa sigma tại biên giới hạt, làm giảm cả khả năng chống ăn mòn và độ dai va đập. Đối với chế tạo van, điều này có nghĩa: dung dịch hóa phải được thực hiện đúng cách (1150–1200°C, sau đó làm nguội nhanh bằng nước), và bất kỳ gia công nóng tiếp theo nào không được làm nguội chậm qua vùng nguy hiểm. Hãy yêu cầu nhà cung cấp van cung cấp hồ sơ xử lý nhiệt — không chỉ giấy chứng nhận tuân thủ, mà là tài liệu hồ sơ nhiệt thực tế. Hệ sinh thái nhà cung cấp hạn chế. 254SMO không được sản xuất bởi mọi nhà máy thép không gỉ. Các nguồn chính là Outokumpu (Avesta, Thụy Điển) và một số nhà sản xuất chuyên dụng của Trung Quốc. Các xưởng đúc van dự trữ vật đúc F44 (cấp tương đương rèn theo ASTM A182) ít hơn so với các xưởng dự trữ 316L hoặc thậm chí 904L. Thời gian giao hàng cho các kích thước phi tiêu chuẩn luôn kéo dài 14–18 tuần. Nếu bạn đang xây dựng dự án với van 254SMO, hãy chốt đơn đặt hàng đúc sớm. Những thách thức trong gia công. Hàm lượng nitơ và molypden cao khiến 254SMO khó gia công hơn so với thép không gỉ austenit tiêu chuẩn — độ mài mòn dụng cụ cao hơn khoảng 30%, và việc bẻ phôi rất khó khăn. Các xưởng sản xuất sử dụng 316L sẽ gặp khó khăn trong việc kiểm soát kích thước thân van bằng 254SMO trừ khi họ điều chỉnh tốc độ cắt, tốc độ quay và hình dạng dụng cụ. Chiến lược chỉ định thông minh Cho đầu xả bơm cao áp khử muối: van bướm hoặc van bi 254SMO, Class 300–600, ghế kim loại với lớp phủ Stellite trên bề mặt ghế. Thân 254SMO xử lý nước biển; lớp phủ cứng xử lý xói mòn từ dòng chảy rối. Đối với đường thoát và tuần hoàn của hệ thống lọc khí thải FGD: Van cầu hoặc van cổng 254SMO, loại 150–300. Môi trường bùn axit/clorua rất phù hợp với loại van này. Kiểm tra vận tốc bùn không vượt quá 3 m/s tại cửa vào van — sự kết hợp giữa ăn mòn và xói mòn ở vận tốc cao sẽ làm hỏng ngay cả van 254SMO. Đối với hệ thống nước chữa cháy ngoài khơi: Van bướm 254SMO là lựa chọn thay thế cho đồng niken-nhôm khi đường ống chính cũng dẫn nước nóng phục vụ công nghiệp. Nếu đó là nước biển tinh khiết ở nhiệt độ môi trường, đồng nhôm sẽ tiết kiệm chi phí. Nếu thành phần hóa học của nước là hỗn hợp, 254SMO có thể xử lý cả thành phần nước biển và bất kỳ dấu vết axit nào do nhiễm chéo trong quá trình sản xuất. A: Khả năng chống ăn mòn rỗ gần bằng nhau, nhưng...
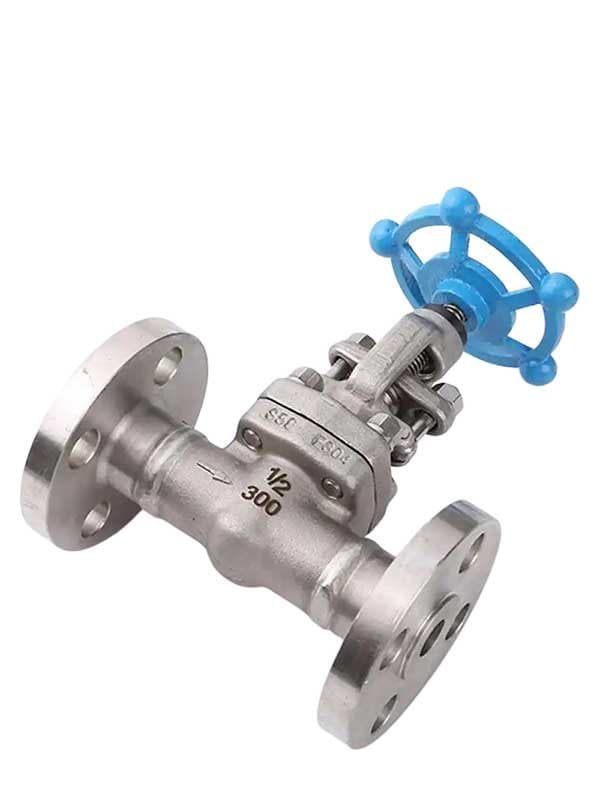
Van C4-00Cr14Ni14Si4
Tại sao thép C4 sống sót trong axit nitric 98% khi mọi thứ khác thất bại Axit nitric đậm đặc (trên 95%, đặc biệt ở 98%+) là một thách thức ăn mòn kỳ lạ: nó oxy hóa mạnh đến mức thụ động hóa hầu hết thép không gỉ — nhưng chỉ trong thời gian ngắn. Vấn đề đến từ vùng quá thụ động. Ở nồng độ và nhiệt độ sản xuất, nitric đẩy thép không gỉ qua vùng thụ động vào sự hòa tan quá thụ động, nơi màng oxit bảo vệ tự oxy hóa và kim loại ăn mòn ở tốc độ không thể chấp nhận. 304L và 316L thất bại trong HNO3 98% ở nhiệt độ sản xuất không phải vì chúng không thể hình thành màng thụ động, mà vì màng đó hòa tan trong thế oxy hóa cực đoan. Hàm lượng silicon 3–5% của thép C4 tạo nên sự khác biệt lớn. Silicon hình thành lớp bề mặt giàu SiO2 ổn định trong điều kiện quá thụ động (transpassive) nơi Cr2O3 bị phân hủy. Lớp oxit silicon đó trơ về mặt hóa học trong axit nitric đặc — không hòa tan, không oxy hóa thêm, và không cho phép axit nitric tiếp cận kim loại bên dưới. Kết quả: tốc độ ăn mòn của thép C4 trong axit nitric sôi 98% đo được dưới 0,1 mm/năm, trong khi 304L đo được ở mức milimét mỗi năm. Ngành công nghiệp sản xuất axit nitric Trung Quốc đã phát triển thép C4 đặc biệt cho ứng dụng này trong những năm 1980 — đây là thành tựu nghiên cứu và phát triển cấp quốc gia đạt giải thưởng khoa học của Bộ Quốc phòng. Phương pháp magie nitrat để cô đặc axit nitric (quy trình chủ đạo trong các nhà máy axit nitric Trung Quốc) vận hành ở điều kiện làm thất bại mọi loại thép không gỉ tiêu chuẩn phương Tây. Van C4 trong các vòng cô đặc đó chạy được 8–12 năm. Đó không phải là giai thoại — đó là hồ sơ vận hành tích lũy qua hàng chục nhà máy. Lợi thế khác so với các giải pháp thay thế: nhôm nguyên chất xử lý axit nitric đặc khá tốt, nhưng độ bền cơ học của nó quá thấp nên không thể chế tạo thân van áp lực chức năng từ nó. Gang đúc silicon cao (Durcomet 5, khái niệm hóa học tương tự) có khả năng chống ăn mòn tốt nhưng giòn — khả năng chịu va đập kém, và sốc nhiệt làm nứt vật đúc. Thép C4 mang lại cả khả năng chống ăn mòn lẫn tính toàn vẹn cơ học để chế tạo một van áp lực thực thụ. Những Đánh Đổi Hạn Chế Việc Ứng Dụng Rộng Rãi Hơn Của Thép C4 Không phải là hợp kim chống ăn mòn vạn năng. Lớp oxit ổn định bằng silicon của C4 vượt trội trong điều kiện axit oxy hóa, cụ thể là axit nitric đặc. Trong môi trường axit khử (axit sulfuric loãng, axit clohydric), nó không có lợi thế nào so với thép không gỉ tiêu chuẩn — và trong môi trường chứa fluoride, nó dễ bị tổn thương như mọi hợp kim chứa silicon khác. C4 là chuyên gia ngách, không phải là nâng cấp tổng quát. Không có chỉ định ASTM/UNS chính thức. Đây là vấn đề thực tế đối với các nhà đặc tả kỹ thuật quốc tế. Thép C4 có nguồn gốc từ phát triển luyện kim Trung Quốc và được tiêu chuẩn hóa theo GB (tiêu chuẩn quốc gia Trung Quốc). Các công ty kỹ thuật phương Tây làm việc trên các dự án axit nitric tại Trung Quốc có thể đặc tả nó theo chỉ định GB, nhưng không có tiêu chuẩn ASTM tương đương để tham chiếu cho các dự án ngoài Trung Quốc. Điều đó hạn chế việc áp dụng toàn cầu mặc dù vật liệu đã được chứng minh hiệu quả. Tìm nguồn cung quốc tế khó khăn. Hầu hết sản xuất thép C4 và chế tạo van diễn ra tại các xưởng đúc chuyên dụng của Trung Quốc. Các đội ngũ thu mua ở châu Âu hoặc Bắc Mỹ đối mặt với lựa chọn nhà cung cấp hạn chế và chuỗi logistics dài. Kiểm định chất lượng đòi hỏi hoặc kiểm tra tại chỗ hoặc mối quan hệ đã thiết lập với các nhà cung cấp Trung Quốc hiểu được kỳ vọng tài liệu phương Tây. Hàn đòi hỏi vật liệu độn cụ thể. Vật liệu độn thép không gỉ tiêu chuẩn (308, 316) không khớp với hàm lượng silicon cao của C4. Thực hành khuyến nghị là sử dụng điện cực hàn silicon 奥0.12 (chỉ định Trung Quốc) — về cơ bản là vật liệu độn austenit silicon cao tương ứng. Tìm vật liệu độn này ngoài Trung Quốc rất khó. ER309Si (chỉ định AWS) là xấp xỉ phương Tây hợp lý, nhưng hàm lượng silicon thấp hơn mức tối ưu. Ủ hòa tan sau hàn ở 1050°C là bắt buộc để khôi phục đầy đủ khả năng chống ăn mòn. Khó khăn gia công. Hàm lượng silicon 3–5% làm thép C4 cứng hơn và mài mòn hơn thép không gỉ austenit tiêu chuẩn. Tuổi thọ dụng cụ ngắn hơn khoảng 40–50% so với các thao tác gia công 304/316. Mảnh cắt carbide với hình dạng hình học phù hợp là bắt buộc. Các xưởng quen với thép không gỉ tiêu chuẩn sẽ đánh giá thấp chi phí dụng cụ và độ lệch kích thước. Đặc Tả Van C4 Cho Dịch Vụ Axit Nitric Cho sản xuất axit nitric đặc (95–98%): van cổng hoặc van cầu thép C4, Class 150–300, theo đặc tả đúc GB 2100. Đây là ứng dụng đã được chứng minh. Xác minh hồ sơ theo dõi của nhà cung cấp trong các nhà máy cô đặc axit nitric thực tế — không chỉ dữ liệu ăn mòn phòng thí nghiệm. Cho trạm bồn chứa và vận chuyển axit nitric: C4 hoạt động được, nhưng 304L cũng xử lý axit nitric đặc ở nhiệt độ môi trường đầy đủ trong các ứng dụng vận chuyển và lưu trữ nơi axit không nóng. Sử dụng C4 tại các điểm nơi axit ở hoặc gần nhiệt độ quy trình — đầu...
Tổng quan kỹ thuật
Thép không gỉ tiêu chuẩn xử lý được hầu hết các điều kiện quy trình. Nhưng khi môi chất vượt ra ngoài phạm vi mà 316L có thể chịu đựng—axit hydrofluoric, axit sulfuric đậm đặc, clo ướt nóng, axit nitric 98%, nước biển có áp lực bám bẩn sinh học—vật liệu tiêu chuẩn bị rỗ, nứt, hòa tan hoặc hỏng trong vòng vài tháng. Van hợp kim tồn tại cho khu vực đó. FLOWKS sản xuất van bằng Hastelloy (C276/C22), Monel (400/K500), Incoloy 825, 904L, 254SMO (S31254), titan (Grade 2/5/7), zirconium (R60702), đồng nhôm (C95400/C63000), niken nguyên chất (N02200/N02201), và thép C4 (00Cr14Ni14Si4)—mỗi hợp kim nhắm vào một cơ chế ăn mòn cụ thể mà thép không gỉ không thể giải quyết. Hastelloy bao phủ cả biên độ axit oxy hóa và khử. Monel chống ăn mòn fluoride và kiềm. Màng oxit của titan tái tạo trong môi trường clorua. Lớp ZrO2 của zirconium sống sót trong axit nitric đậm đặc nơi ngay cả oxit của Hastelloy cũng mất ổn định. PREN 43+ của 254SMO khiến nó trở thành nhà vô địch chống rỗ trong nước biển và thiết bị khử lưu huỳnh khí thải. Màng oxit silic của thép C4 xử lý điều kiện axit nitric quá thụ động làm hòa tan lớp oxit thép không gỉ tiêu chuẩn. Đặc tả van hợp kim không phải là nâng cấp vì danh tiếng—mà là khớp vật liệu với cơ chế ăn mòn cụ thể mà quy trình của bạn tạo ra. Mỗi hợp kim có điểm yếu bên cạnh điểm mạnh: titan hỏng trong fluoride, Monel dễ bị tổn thương bởi axit oxy hóa, C4 không có tương đương ASTM cho các dự án phương Tây. Van hợp kim FLOWKS được lựa chọn bởi các kỹ sư ăn mòn, những người biết chính xác môi chất van phải đối mặt—không phải bởi đội ngũ mua sắm tìm kiếm "tốt hơn thép không gỉ."
Van hợp kim FLOWKS giải quyết các điều kiện quy trình nơi thép không gỉ tiêu chuẩn và thép cacbon không thể sống sót. Van Hastelloy C276 và C22 chống lại cả môi trường axit oxy hóa và khử—khử lưu huỳnh khí thải, alkyl hóa HF, xử lý hóa chất axit hỗn hợp. Van Monel 400 và K500 vượt trội trong dịch vụ chứa fluoride và kiềm—mạch alkyl hóa HF, xử lý xút, tiếp xúc nước biển. Van titan (Grade 2, Grade 5, Grade 7) tận dụng màng oxit tự tái tạo cho ứng dụng clorua, clo ướt và nước biển nơi 316L rỗ nhanh chóng. Van zirconium (R60702) sống sót trong dịch vụ axit nitric đậm đặc nhờ màng bề mặt ZrO2 ổn định về mặt hóa học. Van 904L bao phủ toàn bộ dải nồng độ axit sulfuric với thành phần hóa học niken cao, molypden cao. Van 254SMO (S31254) cung cấp khả năng chống rỗ PREN 43+ cho nước biển, thiết bị khử lưu huỳnh khí thải và dòng quy trình clorua cao. Van Incoloy 825 xử lý khí chua và điều kiện ăn mòn đa nguyên tố với hệ phòng thủ phối hợp niken-crom-molypden. Van niken nguyên chất (N02200/N02201) là lựa chọn tiêu chuẩn cho dịch vụ xút và kiềm độ tinh khiết cao. Van bướm đồng nhôm chống bám bẩn sinh học và ăn mòn nước biển với chi phí thấp hơn các lựa chọn hợp kim niken. Van thép C4 (00Cr14Ni14Si4) sống sót trong axit nitric đậm đặc 98%+ nhờ màng oxit silic ổn định trong điều kiện quá thụ động. Van hợp kim FLOWKS có sẵn ở cấu hình cổng, cầu, bi, bướm, một chiều và màng theo đặc tả của kỹ sư ăn mòn.
Tải xuống sản phẩm
Ngành công nghiệp sử dụng sản phẩm này
Ứng dụng trong nhiều lĩnh vực công nghiệp.
Petrochemical
Corrosion-resistant valves for aggressive media in chemical processing plants. FLOWKS alloy and fluorine-lined valves are engineered to handle the most challenging petrochemical environments.
Chemical
Specialized alloy and fluorine-lined valves for highly corrosive and toxic chemical processes. Zero-emission bellows seal valves and exotic alloy construction for the chemical industry.
Tìm Kiếm Thêm Giải Pháp?
Khám phá dải sản phẩm được thiết kế cho thách thức ngành của bạn.
Ball Valves
FLOWKS offers floating ball valve, trunnion mounted ball valve and top entry ball valve for oil & gas, petrochemical and power generation. Designed per API 6D, API 608 and ASME B16.34.
DBB Valves
FLOWKS Double Block & Bleed (DBB) valves provide dual isolation with bleed verification in a single compact body. Replacing traditional multi-valve installations, FLOWKS DBB valves reduce weight, space and potential leak paths. Available in bolted bonnet, all-welded and expanding gate designs per API 6D and API 607.
Gate Valves
FLOWKS gate valves for isolation service in piping systems. Flexible wedge, solid wedge, slab and expanding gate designs per API 600, API 602 and ASME B16.34.
Globe Valves
FLOWKS globe valves for throttling and isolation. Standard, angle, Y-pattern and bellows seal configurations per API 602 and BS 1868.